
Wie man Aluminiumteile für das präzise CNC-Fräsen entwirft

Wie man Aluminiumteile für präzises CNC-Fräsen entwirft
Aluminium ist eines der am häufigsten bearbeiteten Materialien in der modernen Fertigung.
Von Luft- und Raumfahrthalterungen und medizinischen Gehäusen bis hin zu Roboterkomponenten und industriellen Automatisierungsbaugruppen bietet Aluminium ein ausgezeichnetes Gleichgewicht zwischen Festigkeit, Gewichtsreduktion, Korrosionsbeständigkeit und Machbarkeit.
Viele Aluminiumteile, die in CAD völlig akzeptabel aussehen, werden jedoch schwierig, teuer oder sogar unmöglich effizient herzustellen, sobald sie auf der Werkstatt angekommen sind.
Bei Brightstar Prototype CNC Co., Ltd. überprüfen wir jeden Monat Hunderte von Aluminiumteilzeichnungen. Einer der häufigsten Gründe für Angebotsverzögerungen, unerwartete Kosten und Produktionsprobleme ist nicht der Bearbeitungsprozess selbst – es ist das ursprüngliche Bauteildesign.
Gutes Design kann die Bearbeitungskosten um 20–50 % senken, die Vorlaufzeiten verkürzen, die Maßstabilität verbessern und die Ertragsrate deutlich erhöhen.
Dieser Artikel teilt praktische Design for Manufacturing (DFM)-Richtlinien basierend auf echter CNC-Fräserfahrung, um Ingenieuren dabei zu helfen, Aluminiumteile zu entwickeln, die einfacher, schneller und wirtschaftlicher herzustellen sind.
Warum Aluminium ideal für CNC-Fräsen ist
Aluminiumlegierungen werden weit verbreitet verwendet, weil sie viel schneller als Edelstahl oder Titan arbeiten und dennoch hervorragende mechanische Eigenschaften bieten.
Beliebte Klassen sind:
Für präzises CNC-Fräsen bleiben 6061 und 7075 die gängigsten Optionen, da sie eine ausgezeichnete Maßstabilität und Oberflächenqualität bieten.
Doch selbst die beste Aluminiumlegierung kann das schlechte Bauteildesign nicht ausgleichen.
Die versteckten Kosten des ausschließlich funktionalen Entwurfs
Viele Ingenieure konzentrieren sich ausschließlich auf die Produktfunktionalität.
Das CAD-Modell erfüllt die Leistungsanforderung, besteht Montageprüfungen und erfüllt strukturelle Berechnungen.
Leider werden Herstellungsaspekte oft übersehen.
Ein Design kann folgendes Element enthalten:
• Extrem tiefe Taschen
• Ultradünne Wände
• Scharfe Innenecken
• Unnötig enge Toleranzen
• Funktionen für Schneidwerkzeuge unzugänglich
Alle davon erhöhen die Bearbeitungskomplexität.
Das Ergebnis sind in der Regel höhere Kosten, längere Vorlaufzeiten und ein höheres Qualitätsrisiko.
Die besten CNC-Bearbeitungsteile sind nicht einfach funktionsfähig – sie sind von Anfang an für die Herstellung konzipiert.
Regel 1: Vermeiden Sie übermäßig dünne Wände
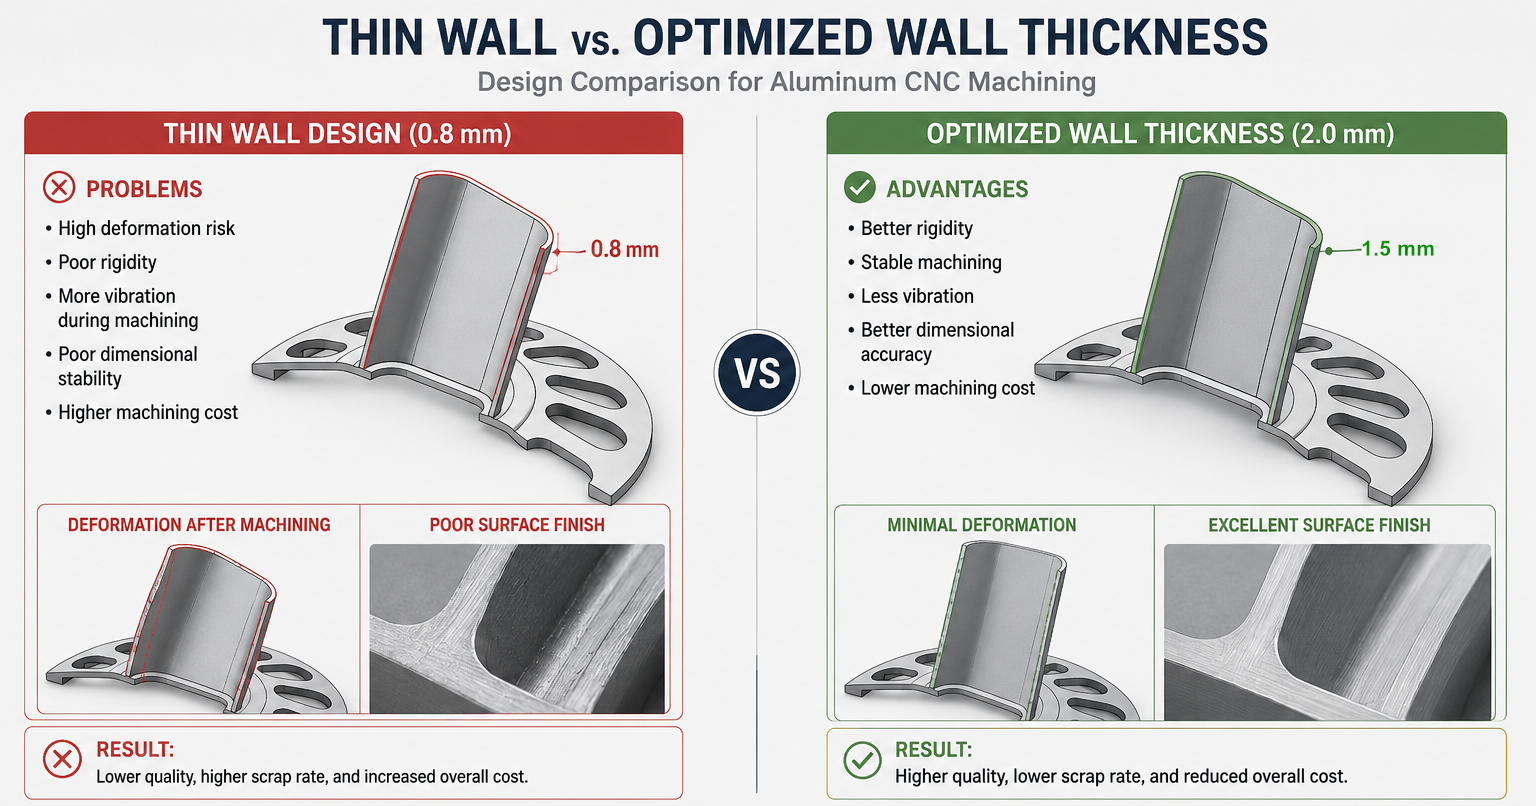
Dünne Wände sind eine der häufigsten Ursachen für Bearbeitungsprobleme.
Aluminium ist im Vergleich zu Stahl relativ weich. Während der Bearbeitung können Schneidkräfte leicht nicht gestützte Abschnitte verformen.
Eine Wand misst während der Rohbearbeitung zwar korrekt, bewegt sich aber nach der Bearbeitung leicht, was zu Abmessungen führt.
echtes Beispiel
Ein Kunde Senden ein 7075 Aluminium-Elektronikgehäuse mit nur 0,8 mm dicken Seitenwänden.
Das Design wirkte attraktiv und leicht.
Allerdings sagte die Simulation eine signifikante Verformung während des Finishings voraus.
Nach DFM-Überprüfung wurde die Wanddicke auf 2,0 mm erhöht.
Das Ergebnis:
• Verbesserte
Steifigkeit• Bessere Maßstabilität
• Verkürzte Bearbeitungszeit
• Geringere Schrottrate
Empfohlene Wanddicke
Ingenieure sparen oft deutlich mehr Geld, indem sie 0,5 mm Material hinzufügen, als wenn sie versuchen, extrem dünne Strukturen zu bearbeiten.
Regel 2: Design von internen Ecken mit realistischen Radien
Ein Fräser ist rund.
Daher können perfekt scharfe Innenecken nicht direkt bearbeitet werden.
Dennoch enthalten viele CAD-Modelle noch quadratische innere Ecken.
Wenn dies geschieht, müssen Maschinisten:
• Verwendung extrem kleiner Fräser
• Reduzierung der Zuführraten
• Verlängerung der Bearbeitungszeit
• Durchführung von Sekundäroperationen
Alle davon erhöhen die Kosten.
Ein einfacher innerer Radius kann die Herstellbarkeit dramatisch verbessern.
Empfohlene Praxis
St.: 90° scharfe Ecke
Verwenden: R0,5 mm, R1 mm, R2 mm oder größer, wann immer möglich.
Größere Eckradien ermöglichen größere Schneidwerkzeuge, was eine schnellere Materialentfernung und eine längere Werkzeuglebensdauer bedeutet.
Regel 3: Limit Pocket Depth
Tiefe Hohlräume verursachen mehrere Herstellungsherausforderungen.
Je tiefer die Tasche wird:
• Die Durchbiegung des Werkzeugs nimmt
zu• Vibrationen
werden wahrscheinlicher• Oberflächenoberfläche verschlechtert
sich• Das Risiko von Werkzeugbruch steigt
Ein häufiger Designfehler ist es, sehr tiefe, enge Taschen zu schaffen.
Zum Beispiel: Taschenbreite = 10 mm, Taschentiefe = 80 mm
Dafür braucht man einen ungewöhnlich langen Cutter, der sich fast wie eine flexible Angelrute verhält.
Präzision wird schwierig aufrechtzuerhalten.
Praktische Leitlinie
Halte die Taschentiefe wann immer möglich unter dem Vierfachen ihrer Breite.
Eine 10 mm breite Tasche sollte idealerweise unter 40 mm tief bleiben.
Regel 4: Toleranzen nicht überspezifizieren
Eines der teuersten Wörter auf einer Zeichnung ist "±0,01 mm."
Viele Features erfordern einfach keine solche Präzision.
Dies erhöht die Inspektions- und Bearbeitungszeit dramatisch.
Besserer Ansatz
Anwenden enge Toleranzen nur, wenn es nötig ist.
Beispiele: Kritische Lageranpassungen, präzise Ortungsflächen, Montageschnittstellen.
Allgemeine Maße können oft verwendet werden: ±0,05 mm, ±0,1 mm oder sogar größer.
Regel 5: Berücksichtigen Sie den Werkzeugzugriff während des Entwurfs
Ein Merkmal, das mit einem Schneidwerkzeug nicht erreichbar ist, kann nicht effizient bearbeitet werden.
Das klingt offensichtlich, aber unzugänglich ist Geometrie überraschend häufig.
Beispiele sind: Undercuts, tiefe, schmale Schlitze, versteckte innere Merkmale, Seitenwände, die durch umgebende Geometrie blockiert werden.
Bevor Sie ein Design veröffentlichen, fragen Sie: "Kann ein Schneidwerkzeug diesen Bereich physisch erreichen?"
Falls die Antwort unsicher ist, kann eine schnelle DFM-Überprüfung später erheblichen Redesign-Aufwand sparen.
Regel 6: Verwendung Norm Lochgrößen
Individuelle Lochdurchmesser erfordern oft spezielle Werkzeuge.
Norm Bohrgrößen sind schneller und wirtschaftlicher.
Statt anzugeben: Ø6.73 mm
Betrachten: Ø6,8 mm oder Ø7 mm, wenn funktional akzeptabel.
Dies reduziert die Einrichtungskomplexität und die Werkzeugkosten.
Regel 7: Design for Reliable Fixturing
Jedes CNC-Teil muss während der Bearbeitung sicher gehalten werden.
Wenn ein Design unzureichende Klemmflächen bietet, wird die Herstellung schwieriger.
Große flache Referenzflächen sind wertvoll, weil sie die Fixturierung vereinfachen und die Wiederholbarkeit verbessern.
Beim Entwerfen komplexer Aluminiumteile solltest du immer bedenken: Wie wird das Teil gehalten? Wie viele Setups sind erforderlich? Kann das Werkstück während der Bearbeitung stabil bleiben?
Regel 8: Mehrere Setups minimieren
Jede zusätzliche Konfiguration bringt mehr Arbeit mit sich, mehr Ausrichtungsrisiko, längere Vorlaufzeiten.
Ein Design, das fünf separate Setups erfordert, kostet zwangsläufig mehr als eines, das zwei erfordert.
Moderne 5-Achsen-CNC-Bearbeitung kann viele Nebenaufbauten eliminieren.
Designer, die dies verstehen, erzielen oft sowohl geringere Kosten als auch höhere Präzision.
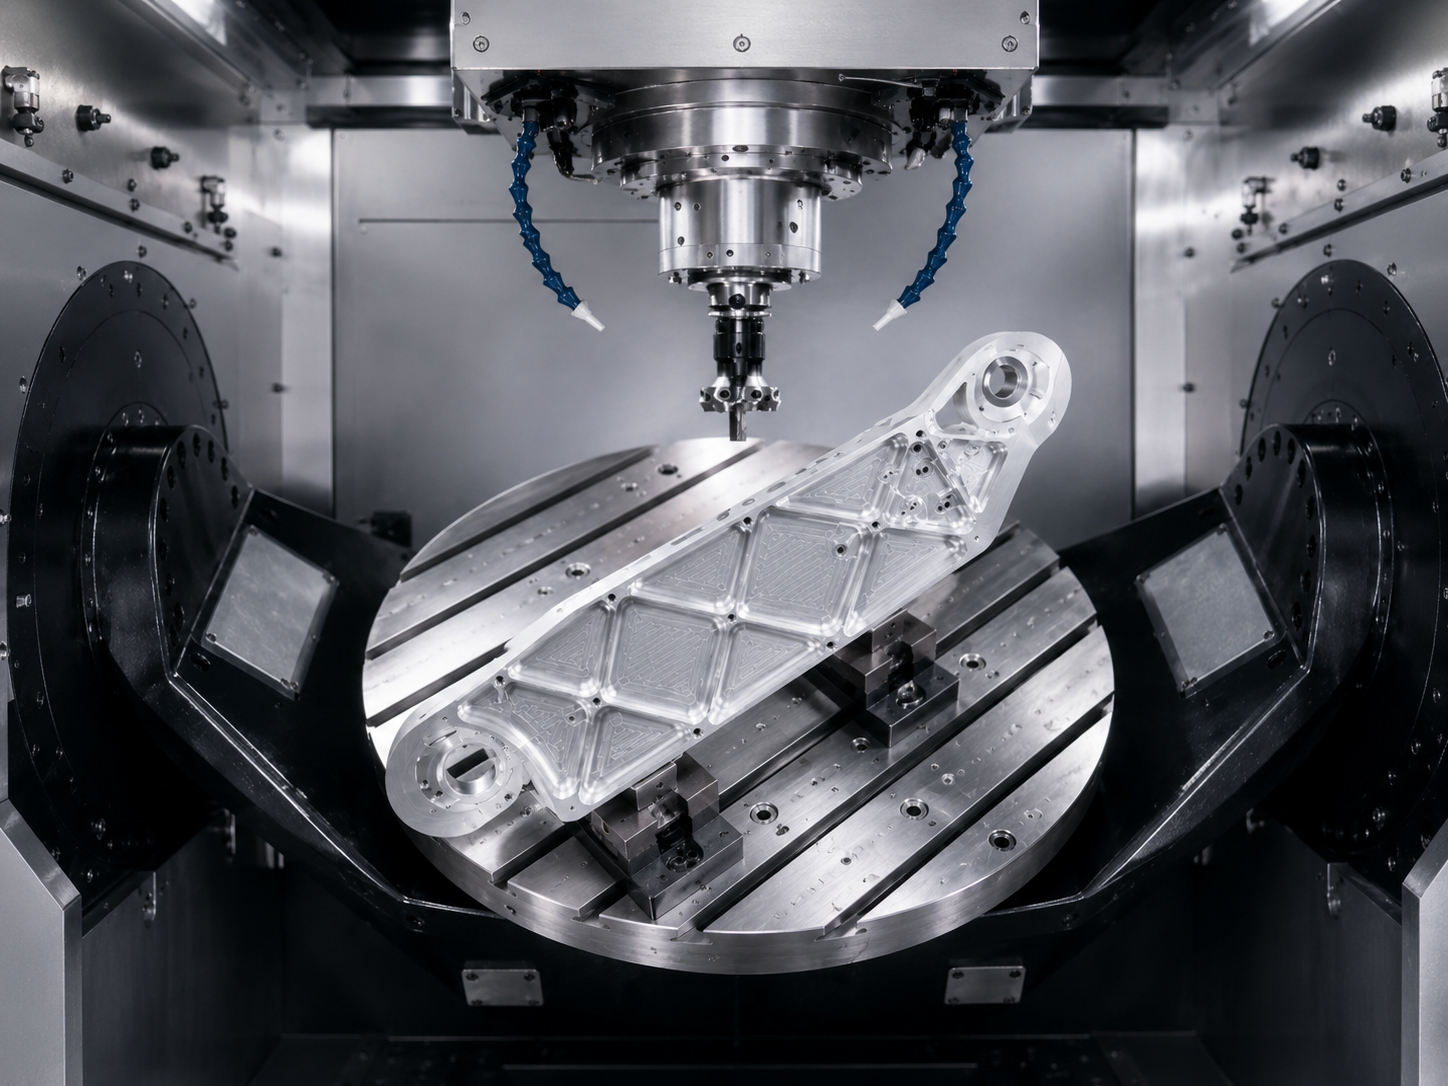
5-Achs-CNC-Bearbeitung einer leichten Aluminiumhalterung für Roboterarm
Regel 9: 5-Achsen-Bearbeitung strategisch einsetzen
Viele Ingenieure gehen davon aus, dass die 5-Achsen-Bearbeitung immer teuer ist.
In der Praxis senkt das oft die Gesamtkosten.
Für komplexe Aluminiumbauteile mit Schieflöchern, Compoundflächen, mehrseitigen Merkmalen.
5-Achsen-Bearbeitung kann Operationen in einer einzigen Einrichtung abschließen.
Vorteile sind: Bessere Genauigkeit, kürzere Vorlaufzeiten, geringere Fixturkosten.
Dies ist besonders wichtig für Komponenten von Luft- und Raumfahrt, Robotik und Automatisierungsanlagen.
Regel 10: Vermeiden Sie dekorative Geometrie, die keinen Wert hinzufügt
Komplexe kosmetische Merkmale erhöhen häufig die Bearbeitungszeit, ohne die Funktionalität zu verbessern.
Beispiele sind: Übermäßige Taschenmuster, dekorative Rillen, unnötige 3D-Oberflächen.
Bevor Sie eine Funktion hinzufügen, fragen Sie: Verbessert sie die Leistung? Falls nicht, vereinfachen Sie es.
Regel 11: Verstehen Sie Materialentfernungsverhältnisse
Einige Aluminiumteile entfernen mehr als 80 % des Ausgangsmaterials.
Dies ist üblich bei Halterungen für Roboterarme, Automatisierungsanlagen und leichten Industriekomponenten, bei denen sowohl Steifigkeit als auch Gewichtsreduktion entscheidend sind.
Ein hohes Materialentfernungsverhältnis ist erreichbar, erfordert jedoch sorgfältige Prozessplanung.
Ingenieure sollten erwarten: Längere Bearbeitungszyklen, zusätzliches Spannungsmanagement, ausgefeiltere Fixturen.
Beim Entwerfen leichter Teile sollte man die Gewichtsreduktion gegen die Fertigungskomplexität abwägen. Das Entfernen zu vieler Materialien kann die Steifigkeit verringern und die Bearbeitungsschwierigkeiten erhöhen.
Regel 12: Beziehen Sie Ihren CNC-Lieferanten frühzeitig mit ein.
Die erfolgreichsten Projekte beinhalten Fertigungsfeedback vor Produktionsbeginn.
Eine 15-minütige DFM-Diskussion kann oft Möglichkeiten zur Kostensenkung, Toleranzoptimierungen, bessere Materialwahl, schnellere Bearbeitungsstrategien identifizieren.
Viele Redesigns, die nach Produktionsbeginn stattfinden, hätten durch frühe Zusammenarbeit komplett vermieden werden können.
Eine einfache Designänderung, die 28 % Bearbeitungskosten einsparte
Ein Automatisierungskunde Senden eine komplexe 6061 Aluminiumhalterung.
Das ursprüngliche Design enthielt: Mehrere scharfe Innenecken, tiefe, schmale Taschen, mehrere unnötig enge Toleranzen.
Nach DFM-Überprüfung wurden folgende Änderungen vorgenommen: Innenecken auf R1,5 mm geändert, Taschentiefe um 20 % reduziert, nicht-kritische Toleranzen gelockert.
Die Komponentenfunktion blieb unverändert, aber die Produktionseffizienz verbesserte sich dramatisch.
Fazit
Das Entwerfen von Aluminiumteilen für präzises CNC-Fräsen bedeutet nicht nur, eine funktionierende Geometrie zu schaffen.
Es geht darum, Geometrie zu schaffen, die effizient funktioniert.
Die besten CNC-gefrästen Bauteile balancieren Leistung, Herstellbarkeit, Kosten und Qualität aus.
Indem Wanddicke, Eckabenradien, Taschentiefe, Werkzeugzugänglichkeit, Befestigung, Toleranzen und Bearbeitungsstrategie während der Entwurfsphase berücksichtigt werden, können Ingenieure viele der häufigsten Produktionsherausforderungen vermeiden.
Ein gut gestaltetes Aluminiumteil ist leichter herzustellen, leichter zu inspizieren und letztlich auf dem Markt erfolgreicher.
FAQ
Was ist die beste Aluminiumlegierung für das CNC-Fräsen?
6061-T6 ist im Allgemeinen die vielseitigste und kostengünstigste Option. Für höhere Festigkeitsanforderungen wird oft 7075-T6 bevorzugt.
Wie dünn können Aluminiumwände gefräst werden?
Wände unter 1 mm sind möglich, werden aber immer schwieriger und teurer. Für die meisten Anwendungen wird mindestens 1,5 mm empfohlen.
Warum sind scharfe innere Ecken schwer zu bearbeiten?
Fräsfräser sind rund, sodass perfekt quadratische Innenecken ohne zusätzliche Operationen unmöglich sind.
Ist 5-Achsen-Bearbeitung immer teurer?
Nicht unbedingt. Für komplexe Bauteile reduziert die 5-Achsen-Bearbeitung oft die Aufbauten und senkt die gesamten Herstellungskosten.
Kann DFM die CNC-Bearbeitungskosten senken?
Ja. In vielen Fällen können einfache DFM-Verbesserungen die Bearbeitungskosten um 20–50 % senken, während die gleiche Funktionalität erhalten bleibt.
Bereit, die Bearbeitungskosten zu senken und die Herstellbarkeit zu verbessern?
Viele Bearbeitungsprobleme können vor Produktionsbeginn beseitigt werden.
Eine kurze DFM-Überprüfung identifiziert oft Möglichkeiten zu:
• Senke die Bearbeitungskosten
• Verbesserte Maßstabilität
• Verkürze die Vorlaufzeiten
• Vereinfache die Fixturierung
• Steigere die Produktionsleistung
Bei Brightstar Prototype CNC Co., Ltd. unterstützen wir Kunden in den Bereichen Robotik, Automatisierung, Medizingeräte, Elektronik und Industriegeräte mit Präzisions-CNC-Bearbeitung und Rapid Prototyping Services.
Ob Sie einen Prototyp, eine Kleinproduktion oder fortlaufende Fertigungsunterstützung benötigen, unser Team kann Ihnen helfen, Ihr Design für eine effiziente Bearbeitung zu optimieren.
Kontakt uns heute für eine kostenlose DFM-Rezension und ein Zitat.
Haftungsausschluss
Die in diesem Artikel bereitgestellten Informationen dienen ausschließlich der allgemeinen technischen Referenz. Die tatsächliche Bearbeitungsfähigkeit, Toleranzen und Herstellungsmethoden können je nach Bauteilgeometrie, Materialauswahl, Ausrüstung und Produktionsanforderungen variieren. Eine Beratung mit einem erfahrenen CNC-Maschinenanbieter wird empfohlen, bevor die Produktionsentwürfe finalisiert werden.