
CNC-Bearbeitungstoleranzen: Ein praktischer Leitfaden für Ingenieure und Beschaffungsteams
Wenn Sie jemals ein CNC-gefertigtes Teil erhalten haben, das "richtig aussah", sich aber weigerte, zusammengebaut zu werden, wissen Sie bereits, warum Toleranzen wichtig sind. Eine Toleranz ist die zulässige Abweichung von einer festgelegten Maße – und in der Präzisionsfertigung bestimmt diese kleine Lücke zwischen "gut genug" und "perfekt", ob ein Teil passt, funktioniert oder im Schrottbehälter landet.
Für Beschaffungsteams und Ingenieure, die maßgeschneiderte CNC-Bearbeitungsdienste beschaffen, ist das Verständnis der Toleranzen nicht optional. Es beeinflusst direkt die Teilekosten, die Vorlaufzeit, die Montageausbeute und letztlich die Zuverlässigkeit Ihres Produkts vor Ort. Dennoch bleibt die Toleranzspezifikation einer der am meisten missverstandenen Aspekte des Beschaffungsprozesses. Viele Zeichnungen haben übermäßig enge Toleranzen, die die Kosten unnötig erhöhen, während andere keine kritischen Hinweise auf funktionale Merkmale haben, was später zu Passproblemen führt.
Dieser Leitfaden fasst zusammen, was unser Engineering-Team im Laufe der Jahr Produktionszeit gelernt hat – egal, ob Sie ein erfahrener Maschinenbauingenieur sind oder ein Einkaufsleiter, der ein Angebot prüft, Sie können klügere Entscheidungen bezüglich Toleranzen treffen.
Was genau ist eine CNC-Bearbeitungstoleranz?
Eine Toleranz definiert die maximal zulässige Variation in einer physikalischen Dimension. Wenn eine Zeichnung einen Lochdurchmesser von 10,00 mm mit einer Toleranz von ±0,05 mm angibt, kann das fertige Loch zwischen 9,95 mm und 10,05 mm messen und dennoch akzeptiert werden.
Toleranzen existieren, weil kein Fertigungsprozess ein Teil in einer unendlich exakten Maße herstellen kann. Selbst das fortschrittlichste 5-Achsen-Bearbeitungszentrum weist eine inhärente Variabilität auf – von Werkzeugablenkung und thermischer Ausdehnung bis hin zu Materialfederung und Messunsicherheit. Das Ziel der Toleranzspezifikation ist es nicht, Variationen vollständig zu beseitigen (was unmöglich ist), sondern sie innerhalb von Grenzen zu kontrollieren, die eine ordnungsgemäße Funktion gewährleisten und gleichzeitig die Produktion wirtschaftlich tragfähig halten.
Es gibt mehrere Toleranzkategorien, denen Sie bei einer typischen CNC-Bearbeitungszeichnung begegnen werden:
lineare Toleranzen — regeln Längen, Breiten, Höhen, Lochdurchmesser und andere direkte Messungen.
Winkeltoleranzen – kontrollieren die zulässige Abweichung von Winkeln, wie z. B. eines Schamzugs oder einer verjüngten Oberfläche.
Geometrische Toleranzen (GD&T) — Steuerung von Form, Orientierung, Lage und Auslauf von Merkmalen. Beispiele sind Flachheit, Parallelität, Senkrechtigkeit, Konzentrizität und Position.
Oberflächenfinish – obwohl keine dimensionale Toleranz im eigentlichen Sinne ist, wird Oberflächenrauheit (Ra) oft zusammen mit Toleranzen angegeben und beeinflusst sowohl das Aussehen als auch die Kosten.
Zu verstehen, welche Merkmale eine genaue Kontrolle erfordern und welche auf Standardtoleranzen in der Werkstatt angewiesen sind, ist die Grundlage für kosteneffiziente, präzise Bauteilbeschaffung
Die zwei dominanten Toleranzen Norm s: ISO 2768 vs. ASME Y14.5
Was allgemeine Toleranzen bei CNC-gefrästen Bauteilen betrifft, dominieren zwei Standards die globale Fertigung: ISO 2768 (hauptsächlich in Europa, Asien und dem Nahen Osten verwendet) und ASME Y14.5 (der nordamerikanische Standard für geometrische Maßung und Toleranz).
ISO 2768: Allgemeine Toleranzen für den Rest der Zeichnung
ISO 2768 ist ein allgemeiner Toleranzstandard. Er erlaubt es einem Ingenieur, eine einzelne Note in den Titelblock der Zeichnung einzufügen – wie zum Beispiel "ISO 2768-mK" – und diese Notiz setzt automatisch die standardmäßig zulässige Variation für jede Dimension des Teils, die keinen expliziten Toleranzhinweis hat. Dies vereinfacht die Erstellung von Zeichnungen für nicht-kritische Features erheblich.
Der Standard ist in zwei Teile unterteilt:
ISO 2768-1 behandelt allgemeine Toleranzen für lineare und winkelweise Maße mit vier Präzisionsklassen: f (fein), m (mittel), c (grob) und v (sehr grob).
ISO 2768-2 deckt allgemeine Toleranzen für geometrische Merkmale ab – Geradheit, Ebenenheit, Senkrecht, Symmetrie und Runout – mit drei Klassen: H, K und L.
Ein Callout wie "ISO 2768-mK" bedeutet mittlere lineare Toleranzen (m) kombiniert mit geometrischen Toleranzen der K-Klasse. Dies ist eine der am häufigsten spezifizierten Kombinationen in der kommerziellen und industriellen CNC-Bearbeitung. Stand 2026 ist die Version von ISO 2768 von 1989 weiterhin der aktive Standard, obwohl ein Entwurf der Überarbeitung (ISO/DIS 2768) 2025 die DIS-Phase erreichte und vorgeschlagene Änderungen beinhaltete, darunter eine Beschränkung des Anwendungsbereichs auf lineare und eckige Größen. Vorerst bestimmen die bestehenden Tabellen weiterhin den Großteil der Produktion.
ASME Y14.5: Full GD&T für kritische Assemblies
ASME Y14.5 ist der dominierende Standard in Nordamerika und wird zunehmend von US-amerikanischen OEM-Lieferketten gefordert. Im Gegensatz zum ISO 2768-Ansatz "One Note deckt alles ab"-Ansatz bietet ASME Y14.5 eine umfassende symbolische Sprache – Geometric Dimensioning and Tolerancing (GD&T) –, die es Ingenieuren ermöglicht, die Form, Ausrichtung, Position und Auslauf einzelner Merkmale mithilfe von Feature Control Frames explizit zu definieren.
GD&T ist leistungsfähiger, aber auch komplexer. Es erfordert ausgebildete Ingenieure zur korrekten Anwendung sowie geschulte Maschinenbauer und Inspektoren zur Interpretation der Methode. Der Vorteil ist, dass GD&T bei komplexen Baugruppen mit funktionalen Schnittstellen – denken Sie an strukturelle Komponenten der Luft- und Raumfahrt, medizinische Implantatschnittstellen oder Automobilgetriebeteile – Unklarheiten beseitigt, die allgemeine Toleranzen nicht können.
Welche Norm sollten Sie verwenden?
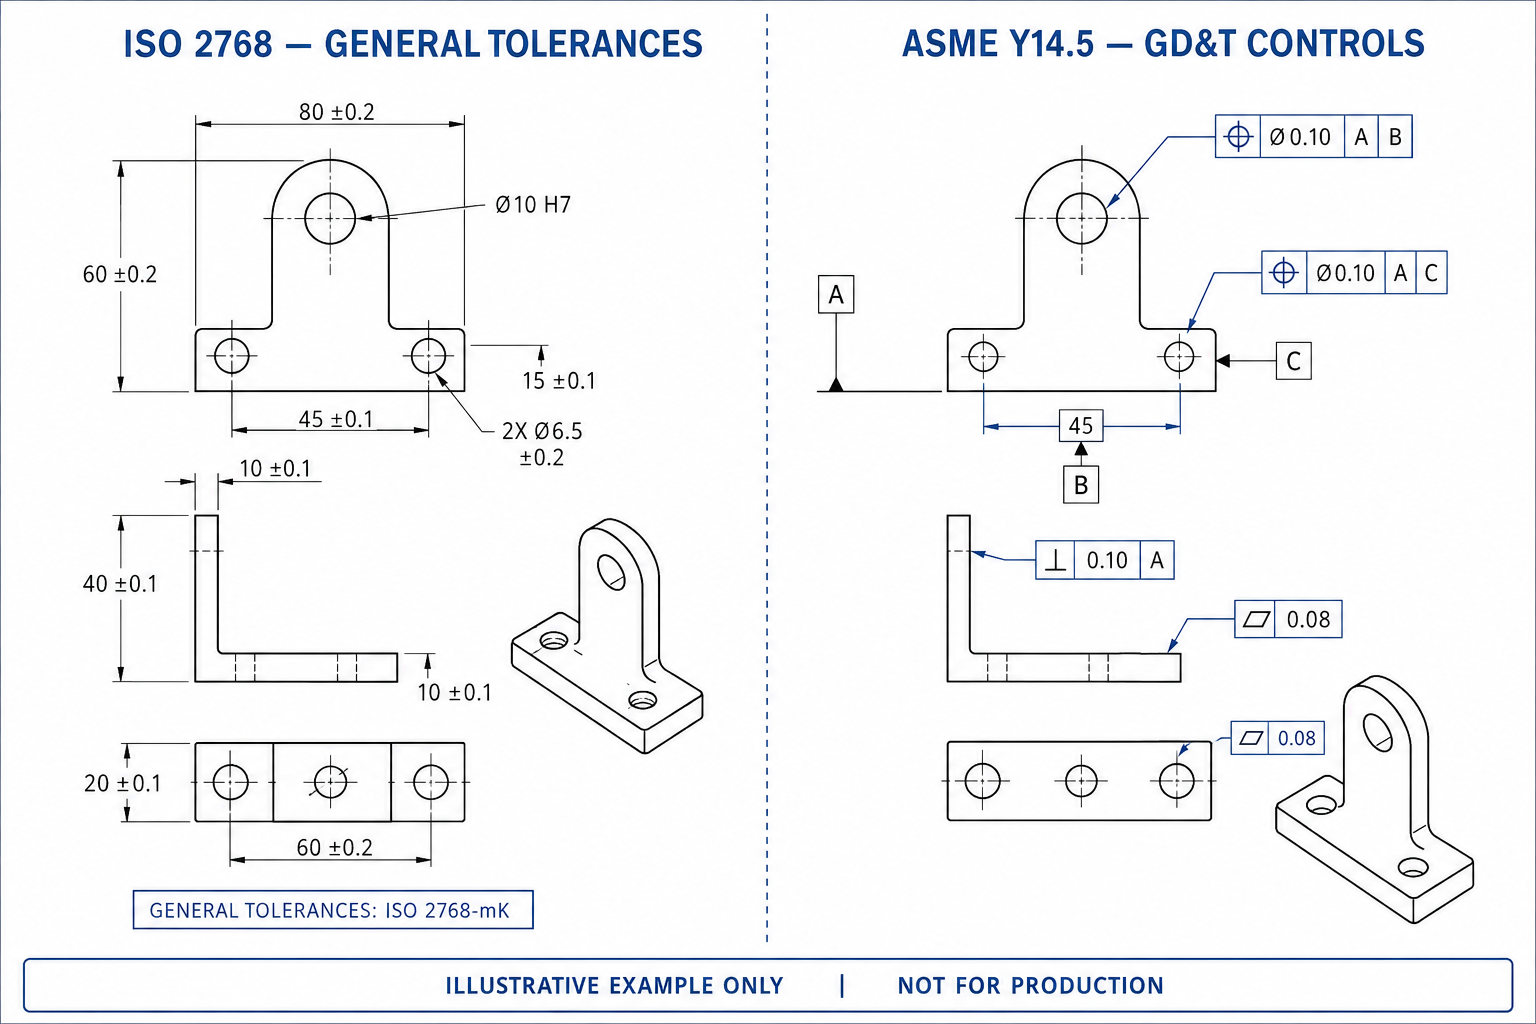
Bei Brightstar beherrscht unser Engineering-Team beide Standards fließend. Wir produzieren regelmäßig Teile nach ISO 2768-mK für europäische Kunden und für US-amerikanische Luft- und Raumfahrt- und Medizinkunden vollständig ASME Y14.5 GD&T. Wenn Ihre Zeichnung einen Standard verwendet, Ihr Endkunde aber den anderen erwartet, können wir zur Umstellung beraten – empfehlen jedoch immer, dies mit Ihrem Designteam zu bestätigen, bevor Sie Änderungen vornehmen.
Typische Toleranzbereiche beim CNC-Bearbeitungsprozess
Nicht alle CNC-Maschinen sind gleich, und die erreichbare Toleranz hängt stark vom verwendeten Prozess ab. Hier ist, was Sie realistisch erwarten können:
3-Achs-CNC-Fräsen
Norm 3-Achsen-vertikalen Bearbeitungszentren sind die Arbeitspferde der CNC-Bearbeitung. Je nach Bauteilgröße, Material, Geometrie und Aufbau können sie typischerweise erreichen:
Allgemeine lineare Toleranzen: ±0,10 mm bis ±0,05 mm (±0,004" bis ±0,002")
Engere lineare Toleranzen: ±0,025 mm bis ±0,01 mm (±0,001" bis ±0,0004"), erreichbar durch sorgfältige Befestigungs- und Finish-Durchgänge
Lochpositionstoleranzen: ±0,05 mm bis ±0,025 mm, abhängig vom Lochmuster, Begrenzungsaufbau und Inspektionsmethode
3-Achsen-Maschinen sind ideal für prismatische Bauteile, bei denen alle Funktionen von oben oder aus einer begrenzten Anzahl von Setups zugänglich sind. Jede zusätzliche Einrichtung führt zu möglichen Stapelfehlern, sodass Teile, die mehrere Befestigungsoperationen erfordern, tendenziell eine größere Toleranzansammlung erfahren.
5-Achs-CNC-Bearbeitung
5-Achsen-Bearbeitungszentren drehen das Teil oder Werkzeug in zwei zusätzliche Achsen, sodass komplexe Geometrien in einer einzigen Konfiguration gefräst werden können. Dieser Vorteil bei einer einzigen Einstellung ist entscheidend für die Toleranzregelung:
Allgemeine lineare Toleranzen: ±0,025 mm bis ±0,01 mm (±0,001" bis ±0,0004")
Hochpräzisionsfähigkeit: Bis zu ±0,005 mm (±0,0002") unter kontrollierten Bedingungen, abhängig von Bauteilgeometrie, Material, Funktionsgröße und Inspektionsanforderungen.
Feature-to-Feature-Positionstoleranzen: ±0,02 mm bis ±0,01 mm für Features, die im gleichen Setup bearbeitet wurden
Oberflächenoberfläche: Typischerweise Ra 0,8–1,6 μm ohne sekundäres Polieren
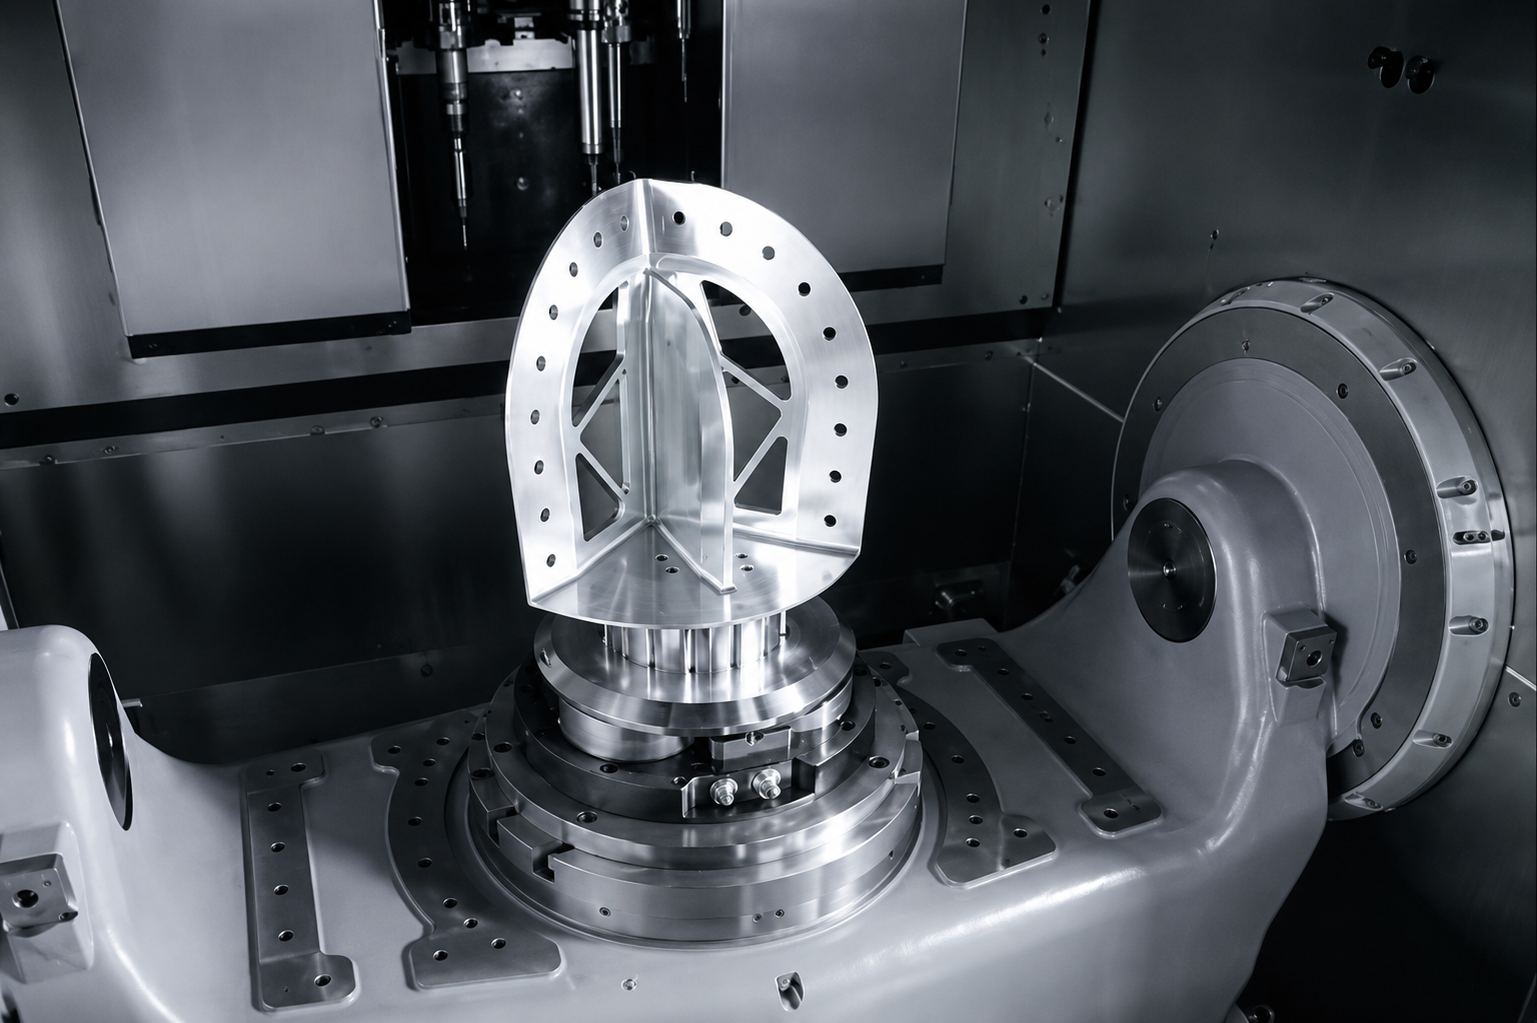
Da 5-Achsen-Maschinen mehrere Setups reduzieren oder eliminieren, bieten sie oft engere Gesamttoleranzen bei komplexen Bauteilen als 3-Achsen-Maschinen, obwohl die Genauigkeit pro Achse ähnlich sein kann. Deshalb werden Luft- und Raumfahrtturbinenkomponenten, medizinische Implantatkörper und komplexe Automobilverbinder zunehmend auf 5-Achsen-Geräten produziert. Bei Brightstar umfasst unsere Flotte von über 70 Bearbeitungszentren sowohl 3-Achsen- als auch 5-Achsen-Maschinen. Für Bauteile mit komplexen schrägen Merkmalen oder engen Positionsanforderungen empfehlen wir oft einen 5-Achsen-Ansatz nicht, weil er pro Stunde teurer ist, sondern weil er Setup-Fehler reduziert und den Erstdurchlauf verbessert – was tatsächlich die gesamten Bauteilkosten senken kann.
CNC-Drehen (Drehbank)
CNC-Drehen erzeugt drehbare Teile – Wellen, Buchsen, Verbinder, Ventilgehäuse. Das Drehen bietet in der Regel eine ausgezeichnete Maßkontrolle:
Durchmessertoleranzen: ±0,02 mm bis ±0,005 mm (±0,0008" bis ±0,0002"), abhängig von Material, Durchmesser, Länge und Bauteilgeometrie
Längentoleranzen: ±0,05 mm bis ±0,02 mm
Gesamt angezeigter Runout (TIR): 0,01 mm bis 0,005 mm zwischen den Durchmessern im gleichen Aufbau
Gedrehte Teile profitieren von der Rotationssymmetrie des Prozesses, die von Natur aus stark konzentrische Merkmale erzeugt. Wenn ein Bauteil gedrehte und gefräste Merkmale kombiniert (ausgeführt auf einer Fräsdrehmaschine oder Live-Tool-Drehmaschine), verdient die Toleranz an der Schnittstelle zwischen den Prozessen besondere Aufmerksamkeit.
Grinding und Sekundäroperationen
Wenn die Toleranzen unter ±0,005 mm (±0,0002) fallen, kann herkömmliches CNC-Fräsen oder Drechsen sie in der Regel nicht konstant halten. An diesem Punkt werden Sekundärschleifvorgänge – Flächenschleifen, zylindrisches Schleifen oder Jig-Schleifen – notwendig. Grinden kann Folgendes erreichen:
Maßtoleranzen: ±0,0025 mm bis ±0,001 mm (±0,0001" bis ±0,00004"), abhängig von Material, Funktionsgröße und Inspektionsmethode
Oberflächenfinish: Unter kontrollierten Finish-Bedingungen auf Ra 0,1 μm
Fläche: Auf einer 100 mm Fläche bis zu 0,001 mm
Das Schleifen erhöht Kosten und Vorlaufzeiten, daher sollte es für Funktionen reserviert werden, die es wirklich erfordern – wie Lagerjournale, Dichtflächen oder präzise Messflächen.
Wie die Materialwahl erreichbare Toleranzen beeinflusst
Das von Ihnen gewählte Material hat einen erheblichen Einfluss auf die Toleranzen, die Ihr CNC-Bearbeitungsteil halten kann. Das erlebt unser Produktionsboden Tag für Tag:
Aluminium (6061, 7075, 5052)
Aluminium ist das gebräuchlichste Material in der CNC-Bearbeitung aus gutem Grund. Er arbeitet schnell, liefert hervorragende Oberflächenoberflächen und hält Toleranzen gut:
Allgemeine Toleranzen: ±0,05 mm bis ±0,025 mm
Engere Toleranzen: ±0,01 mm bis ±0,005 mm für geeignete Merkmale unter kontrollierten Bearbeitungs- und Inspektionsbedingungen
Thermische Überlegung: Aluminium dehnt sich bei Wärme erheblich aus – etwa 23 μm/m/°C. Während der schweren Bearbeitung kann das Teil messbar wachsen und dann beim Abkühlen schrumpfen. Erfahrene Maschinisten berücksichtigen dies, indem sie Finish-Gänge bei stabilen Temperaturen durchführen.
Aluminiumteile sind ideal für Rapid Prototyping, strukturelle Bauteile in der Luft- und Raumfahrt und Gehäuse für Unterhaltungselektronik. Es ist eines der Materialien mit dem höchsten täglichen Verarbeitungsvolumen.
Edelstahl (304, 316, 17-4 PH)
Edelstahl ist für Werkzeuge härter und erzeugt mehr Schneidewärme, aber er ist maßstabil und hält ausgezeichnete Toleranzen:
>Norm Toleranz: ±0,05 mm bis ±0,025 mm
Tight Capability: ±0,01 mm bis ±0,005 mm mit starrer Befestigung und geeigneten Zuführungen/Geschwindigkeiten
Hartfestigkeit: Austenitische Edelstahle (304, 316) werden schnell gehärtet, was Werkzeugabweichungen und Toleranzabweichungen verursachen kann, wenn die Bearbeitungsparameter nicht optimiert sind.
Edelstahl ist das bevorzugte Material für medizinische Geräte, Lebensmittelverarbeitungsanlagen, maritime Komponenten und alle Anwendungen mit Korrosionsbeständigkeit. Edelstahl mit 17-4 pH ist insbesondere für Luft- und Raumfahrt- und Medizinteile beliebt, da es nach der Bearbeitung wärmebehandelt werden kann.
Titanium (Ti-6Al-4V)
Titan bietet ein außergewöhnliches Festigkeits-Gewichts-Verhältnis und Biokompatibilität, ist aber eines der herausforderndsten Materialien zur Bearbeitung:
Norm Toleranz: ±0,1 mm bis ±0,05 mm
Kompaktkapazität: ±0,025 mm bis ±0,01 mm, erfordert jedoch sehr starre Aufbauten, scharfe Hartmetallwerkzeuge und Hochdruckkühlmittel
Wärmeleitfähigkeit: Die geringe Wärmeleitfähigkeit von Titan bedeutet, dass die Schneidwärme im Werkzeug bleibt, anstatt durch den Chip abzufließen, was den Werkzeugverschleiß beschleunigt und eine konstante Toleranzregelung erschwert.
Titan ist unverzichtbar für strukturelle Komponenten der Luft- und Raumfahrt, medizinische Implantate und leistungsstarke Automobilteile. Die hochwertigen Materialkosten und die langsameren Bearbeitungsgeschwindigkeiten bedeuten, dass Titanteile deutlich teurer sind als Aluminium – aber für Anwendungen, bei denen Festigkeit und Gewicht wichtig sind, gibt es keinen Ersatz.
Engineering Plastics (PEEK, Delrin/Acetal, Nylon)
Kunststoffe werden anders als Metalle bearbeitet und stellen einzigartige Toleranzherausforderungen dar:
Norm Toleranz: ±0,1 mm bis ±0,05 mm
Tight Capability: ±0,05 mm bis ±0,025 mm, je nach Material.
Thermische Ausdehnung: Kunststoffe dehnen sich bei Temperaturänderungen 5–10-mal stärker aus als Metalle. Ein bei 25 °C gefertigtes PEEK-Teil kann bei 80 °C um 0,05 mm oder mehr verschieben.
Feuchtigkeitsabsorption: Nylon nimmt Feuchtigkeit aus der Luft auf, was im Laufe der Zeit zu dimensionalem Wachstum führt.
PEEK wird aufgrund seiner hohen Temperaturbeständigkeit und Biokompatibilität immer beliebter für medizinische und luft- und raumfahrtanwendungen. Beim Entwerfen von Kunststoffteilen sollten Sie stets das Endverbrauchsumfeld berücksichtigen und Toleranzen festlegen, die thermische und hygroskopische Bewegungen berücksichtigen.
Die Kosten-Toleranz-Beziehung: Warum straffer nicht immer besser ist
Hier ist das wichtigste wirtschaftliche Prinzip in der CNC-Bearbeitung: Das Verhältnis zwischen Toleranz und Kosten ist nicht linear – es ist exponentiell.
Viele Ingenieure und Käufer gehen davon aus, dass eine halbierte Reduktion der Toleranz die Kosten ungefähr verdoppelt. In Wirklichkeit löst das Anspannen einer Toleranz über eine bestimmte Schwelle hinaus eine Kaskade zusätzlicher Anforderungen aus, die die Kosten weit über die Genauigkeit hinaus vervielfachen.
Branchendaten zeigen durchgehend folgendes Muster:
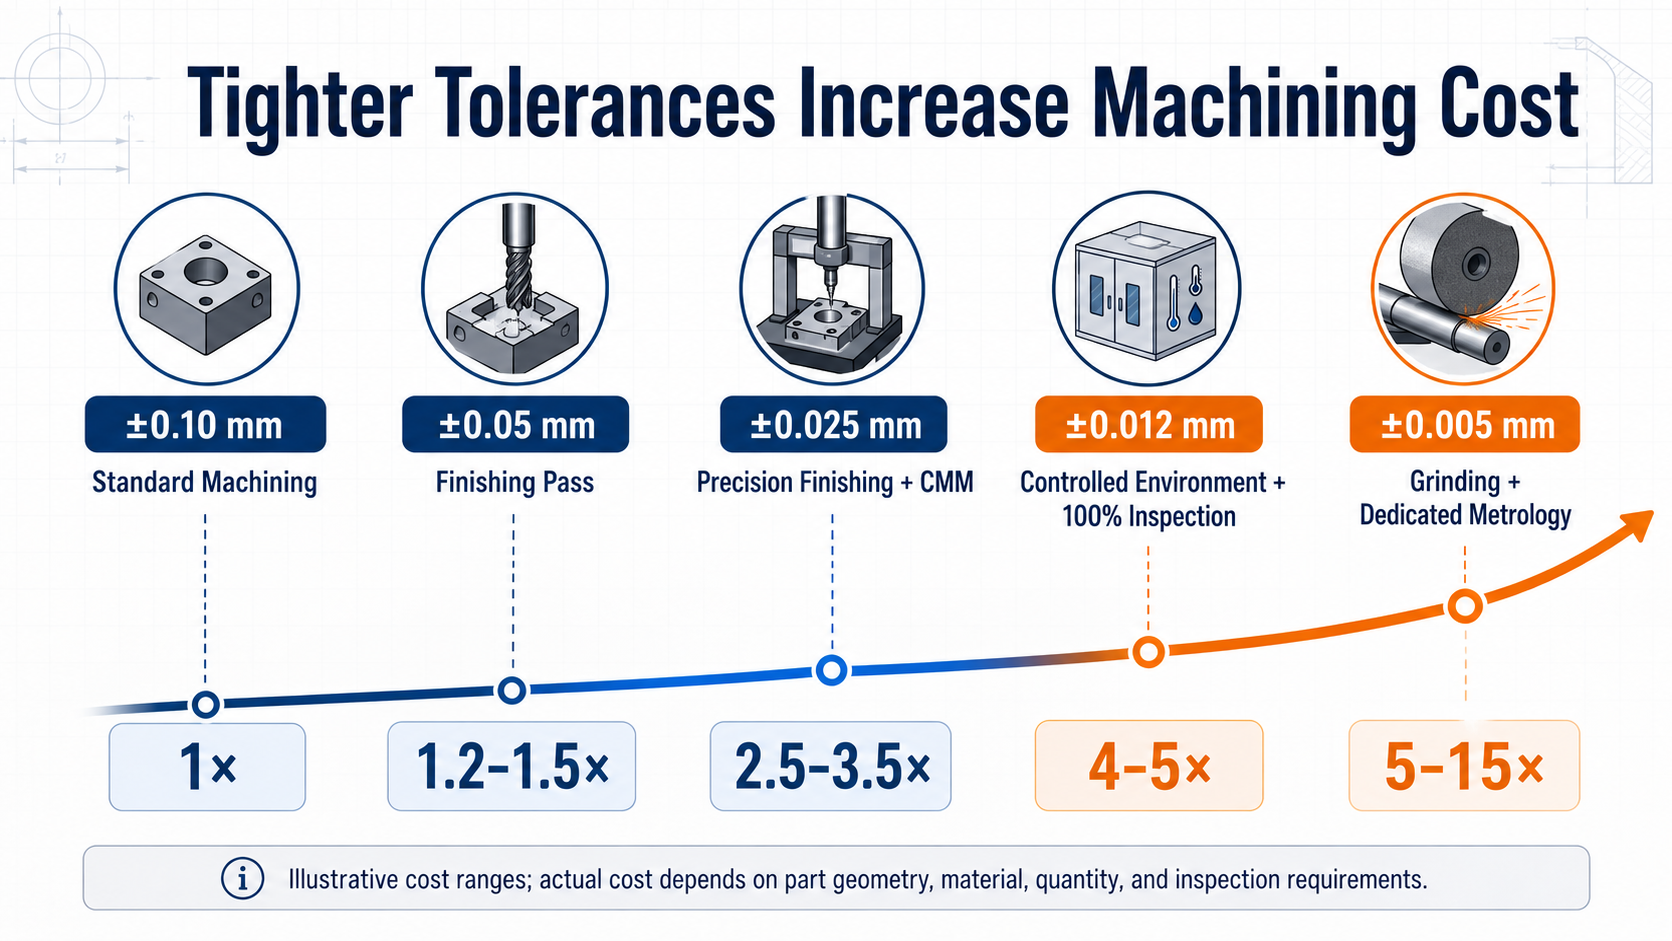
Warum steigen die Kosten so dramatisch nach der Toleranzverschärfung? Mehrere Faktoren spielen eine Rolle:
Langsamere Bearbeitungsparameter — Enge Toleranzen erfordern geringere Zuführraten und geringere Schnitttiefen, um die Durchbiegung des Werkzeugs zu minimieren. Ein Bauteil, das bei Standardtoleranzen 10 Minuten braucht, kann bei engen Toleranzen 30–45 Minuten benötigen.
Mehrere Finishing-Durchgänge — Um ±0,01 mm zu erreichen, sind typischerweise ein Schruppendurchgang, ein Halb-Finish-Durchgang und ein abschließender Finish-Durchgang erforderlich, jeder mit eigenem Werkzeugwechsel und Aufbauzeitpunkt.
Spezialisierte Werkzeuge — Arbeiten mit engen Bindungen erfordern oft hochpräzise Spannspangen, ausgewogene Werkzeughalter und hochwertige Hartmetalleinsätze, die teurer sind und schneller verschleißen.
In-Process-Inspektion — Der Maschinist muss die Merkmale mitten im Zyklus anhalten und messen, wobei die Verschiebungen bei Bedarf angepasst werden. Das verlängert erhebliche Nicht-Schnittzeit.
Obligatorische CMM-Inspektion — Teile mit engen Toleranzen können nicht zuverlässig mit Handschiebern inspiziert werden. Sie benötigen eine Koordinatenmessmaschine (CMM)-Verifikation, was Inspektionszeit und Kosten erhöht.
Höhere Schrottrate — Selbst mit der besten Ausrüstung und den besten Bedienern bedeuten engere Toleranzen, dass mehr Teile außerhalb des akzeptablen Bereichs liegen. Die Kosten für Schrott sind in das Angebot eingebaut.
Klimaregelung — Bei Toleranzen unter ±0,01 mm wird die Umgebungstemperaturschwankung in der Fabrik zu einem bedeutenden Faktor. Temperaturkontrollierte Bearbeitungsumgebungen erhöhen zusätzlichen Kosten.
Der praktische Fazit: Geben Sie enge Toleranzen nur bei Features an, die sie funktional erfordern. Für alle anderen Maße verlasse dich auf den allgemeinen Toleranzstandard, der in deinem Titelblock angegeben ist. Diese eine Praxis kann die Bauteilkosten bei vielen Komponenten um 20–40 % senken, ohne die Leistung zu beeinträchtigen.
Wie man Toleranzen korrekt auf deinen Zeichnungen angibt
Eine gut tolerierte Zeichnung ist eines der wertvollsten Dokumente im Quellenprozess. Sie zeigt Ihrem CNC-Bearbeitungspartner genau, was zählt – und was nicht. Hier ist ein Schritt-für-Schritt-Ansatz:
Schritt 1: Funktionale Funktionen identifizieren
Gehen Sie Ihren Part durch und fragen: "Welche Merkmale müssen passen, passen, versiegeln oder relativ zu einem anderen Teil bewegen?" Das sind deine funktionalen Merkmale, und sie verdienen explizite, enge Toleranzen. Beispiele sind:
Lagerbohrungen und Wellendurchmesser (müssen einen bestimmten Freiraum oder Interferenzpassung erreichen)
Abdichtungsflächen (müssen flach und glatt genug sein, um ein Auslaufen zu verhindern)
Montagelochmuster (müssen mit passenden Komponenten übereinstimmen)
Gewinde-Schnittstellen (müssen mit Standardbefestigungen montiert werden)
Datumsflächen (als Referenz für alle anderen Messungen verwendet)
Schritt 2: Anwenden allgemeine Toleranzen gegenüber allem anderen
Für alle nicht-kritischen Maße – Gesamtlängen, nicht passende Kanten, kosmetische Merkmale, Referenzmaße – wenden Sie eine allgemeine Toleranz über Ihre Titelblock-Notiz an (ISO 2768-mK oder gleichwertig). Das kommuniziert deine Qualitätsbasis, ohne die Zeichnung zu überladen.
Schritt 3: GD&T für positionelle und geometrische Anforderungen verwenden
Für Merkmale, bei denen Position, Orientierung oder Form wichtiger sind als die individuelle Dimension, verwenden Sie GD&T (ASME Y14.5) oder die entsprechenden geometrischen Toleranzhinweise. Zum Beispiel ist ein Bolzenlochmuster besser mit einer Positionstoleranz relativ zu den Bezugspunkten gesteuert als mit einzelnen ±X/Y-Koordinatentoleranzen, da GD&T erlaubt, dass sich das Muster als Ganzes innerhalb einer zylindrischen Toleranzzone verschiebt – was in der Regel tatsächlich die Baugruppe verlangt.
Schritt 4: Geben Sie die Oberflächenfinish an, wo es wichtig ist
Oberflächenfinish (Ra) beeinflusst Reibung, Verschleiß, Dichtung und Aussehen. Spezifizieren Sie Ra-Werte auf funktionalen Flächen:
Ra 3,2 μm: Norm bearbeitete Oberfläche, geeignet für die meisten nicht-kritischen Oberflächen
Ra 1,6 μm: Gute universelle Oberfläche, üblich für sichtbare und passende Oberflächen
Ra 0,8 μm: Feine Oberfläche für Abdichtflächen und Lageroberflächen.
Ra 0,4 μm oder besser: Präzisionsfinish, die Schleifen oder Polieren erfordert
Schritt 5: Definiere Datums klar
Datums sind die Referenzflächen, von denen alle anderen Messungen durchgeführt werden. Eine Zeichnung mit unklaren oder inkonsistenten Bezugsdaten erzeugt Teile, die einzeln "in Toleranzen" messen, aber nicht zusammengebaut werden können. Stellen Sie sicher, dass Ihre primären, sekundären und tertiären Bezugspunkte klar markiert sind und mit der tatsächlichen Befestigung und Vermessung des Bauteils übereinstimmen.
Schritt 6: Fügen Sie eine allgemeine Toleranz hinzu Anmerkung
Eine typische Titelblocknote könnte lauten:
"Allgemeine Toleranzen gemäß ISO 2768-mK, sofern nicht anders angegeben. Alle Maße in mm. Brechen Sie alle scharfen Kanten 0,2 × 45° ab. Oberflächenfinish Ra 1,6 μm, sofern nicht anders angegeben."
Dieser einzelne Textblock übermittelt Ihrem Maschinenpartner eine enorme Menge an Informationen und verhindert kostspieliges Hin- und Her-Austausch während der Angebots- und Produktionsphasen.
Häufige Toleranzfehler, die Geld verschwenden
Fehler 1: Anwenden enge Toleranzen für jede Dimension
Dies ist mit Abstand der häufigste und kostspieligste Fehler. Wir sehen regelmäßig Zeichnungen, in denen jede Dimension – einschließlich nicht funktionaler Kanten und kosmetischer Merkmale – auf ±0,01 mm oder enger angegeben ist. In vielen Fällen hat der Ingenieur aus Vorsicht oder Gewohnheit eine "Standard-Toleranz" angewendet, ohne zu analysieren, welche Merkmale sie tatsächlich benötigen. Behebung: Führen Sie vor der Freigabe der Zeichnung eine Toleranzprüfung durch. Nur funktionale Merkmale festziehen; Lass den Rest unter allgemeine Toleranzen fallen. Diese einzelne Änderung kann die angebotenen Kosten um 20–40 % senken.
Fehler 2: Toleranz-Stapel ignorieren
Wenn mehrere Teile zusammengesetzt werden, sammeln sich einzelne Toleranzen auf Montageebene. Ein Bauteil, das vollständig innerhalb seiner individuellen Toleranzen liegt, kann dennoch Montageprobleme verursachen, wenn die kumulative Variation den verfügbaren Abstand überschreitet. Lösung: Verwenden Sie eine Toleranz-Stapelanalyse (worst-case oder statistisch) für kritische Baugruppen. Erwägen Sie, GD&T-Positionstoleranzen zu verwenden, die oft großzügigere individuelle Funktionstoleranzen erlauben und gleichzeitig die Montagefunktionalität erhalten.
Fehler 3: Toleranzen festlegen, die enger sind, als der Prozess halten kann
,Einige Zeichnungen nennen ±0,002 mm auf einer gefrästen Aluminiumoberfläche – eine Toleranz, die Schleifen und kein Fräsen erfordert. Das Ergebnis ist entweder ein deutlich teureres Teil (wenn die Werkstatt Schleifen hinzufügen) oder ein Teil, das die Inspektion nicht besteht (wenn sie versuchen, es zu fräsen). Behebung: Verstehen Sie die realistische Leistungsfähigkeit jedes Fertigungsprozesses. Wenn du eine Toleranz unter 0,005 mm brauchst, plane das Schleifen von Anfang an und budgetiere entsprechend.
Fehler 4: Inkonsistente Datenreferenzen
Eine Zeichnung, die auf einer Ansicht auf Datum A und auf einer anderen Ansicht auf eine andere Oberfläche mit der Bezeichnung Datum A verweist, sorgt für Verwirrung. Maschinisten und Inspektoren interpretieren die Zeichnung möglicherweise unterschiedlich, was zu inkonsistenten Ergebnissen führt. Lösung: Stellen Sie sicher, dass die Bezugspunkte in allen Ansichten einheitlich gekennzeichnet sind. Verwenden Sie Bezugszielsymbole, wenn ein vollständiger Oberflächenbezugspunkt nicht praktikabel ist.
Fehler 5: Oberflächenoberflächenspezifikationen weglassen
Ein Teil mit perfekten Maßtoleranzen, aber einer nicht näher spezifizierten Oberflächenoberfläche, kann eine raue, werkzeugmarkierte Oberfläche haben, die für Versiegelung, Gleiten oder kosmetische Zwecke ungeeignet ist. Behebung: Geben Sie in Ihrem Titelblock eine Standardoberflächenoberfläche an (z. B. Ra 1,6 μm) und nennen Sie festere Oberflächen auf bestimmten funktionalen Oberflächen.
Fehler 6: Nicht Konto materialspezifisches Verhalten
Eine Toleranz, die in Aluminium klar ist, kann in Titan aufgrund der Werkzeugablenkung oder im Kunststoff durch thermische Ausdehnung schwer einzuhalten sein. Die Angabe derselben Toleranz über alle Materialien hinweg ohne Anpassung führt entweder zu unnötigen Kosten oder unerreichbaren Anforderungen. Lösung: Passe die Toleranzerwartungen je nach Material an. Unser Team kann während der Angebotsphase zu realistischen Toleranzen für Ihr gewähltes Material beraten.
Best-Practice-Toleranz der Branche
Toleranzanforderungen variieren je nach Branche. Luft- und Raumfahrtteile benötigen möglicherweise ±0,05 mm bis ±0,025 mm für allgemeine Merkmale und bis zu ±0,005 mm für kritische Triebwerkskomponenten, einschließlich Materialrückverfolgbarkeit, FAI- und CMM-Inspektionen. Medizinische Bauteile benötigen oft ±0,025 mm bis ±0,005 mm bei funktionalen Merkmalen, zusätzlich Anforderungen an Oberflächenoberfläche, Biokompatibilität und Prozessdokumentation. Die Fahrzeugtoleranzen reichen typischerweise von ±0,2 mm für kosmetische Teile bis zu ±0,01 mm für kritische Motor- und Getriebemerkmale, wobei PPAP und eine einheitliche Prozesssteuerung für die Serienproduktion erforderlich sind. Für diese Anforderungen unterstützt Brightstars ISO 9001:2015-Qualitätssystem dokumentierte Inspektionen und Rückverfolgbarkeit entsprechend den Anforderungen jedes Projekts.
Brightstar liefert präzise Teile konsistent
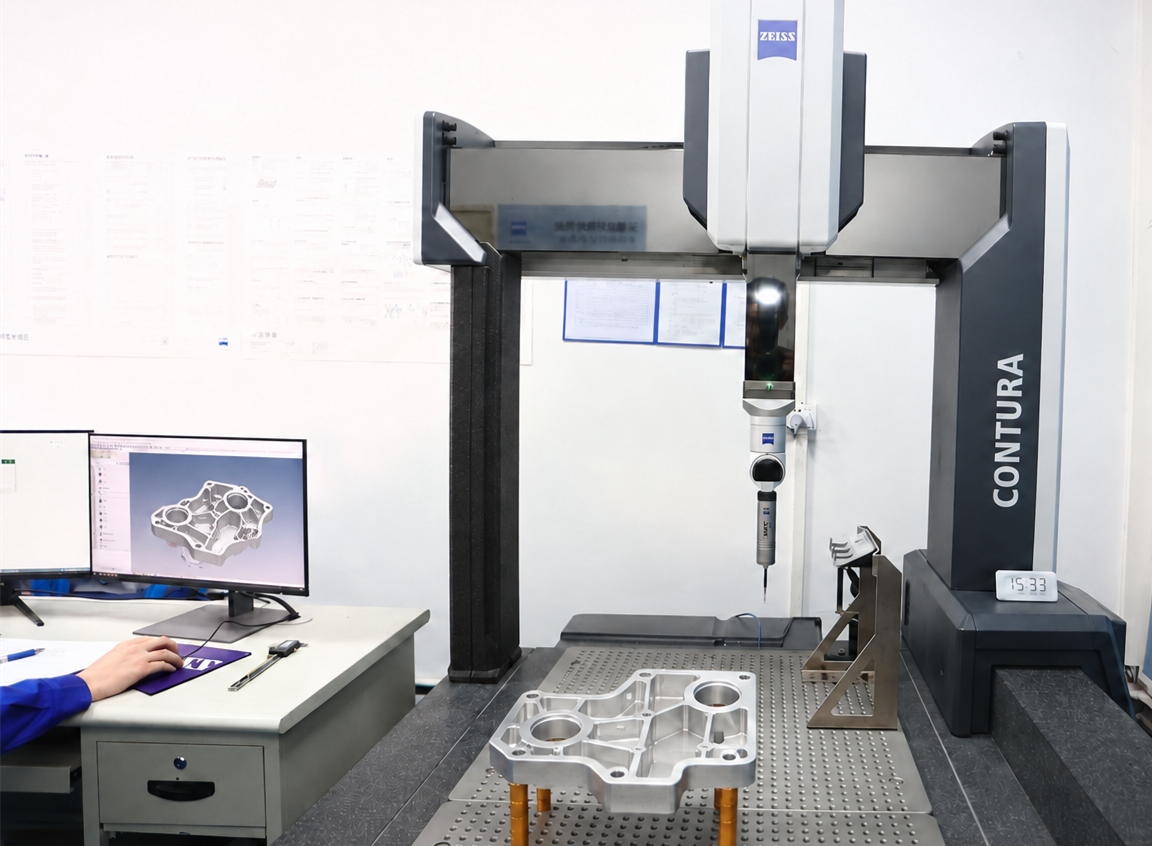
Bei Brightstar hängt die konsistente Toleranzregelung vom gesamten Fertigungssystem ab, nicht nur von der Maschinenspezifikation. Unsere Anlage in Dongguan betreibt mehr als 70 gut gewartete 3-, 4- und 5-Achsen-CNC-Maschinen, unterstützt durch regelmäßige Kalibrierung, vorbeugende Wartung und planmäßige Spindelgenauigkeitsprüfungen. Unsere erfahrenen Maschinisten und Programmierer wählen geeignete Werkzeuge, Schneidparameter, Bearbeitungsstrategien und Befestigungen basierend auf Material-, Geometrie- und Toleranzanforderungen jedes Bauteils aus. Durch die Kombination zuverlässiger Ausrüstung und praktischer Fertigungserfahrung produzieren wir konsequent präzise Teile, die Kundenzeichnungen und Inspektionsanforderungen erfüllen. Wenn Sie unsicher sind, wie Sie die richtige Toleranz für ein bestimmtes Merkmal festlegen können, kann Ihnen unser Ingenieurteam helfen. Kontakt uns oder laden Sie Ihre Zeichnungen und 3D-Modelle direkt hoch für eine kostengünstige Präzisionsbearbeitungslösung.
Haftungsausschluss
Alle quantitativen Daten (Prozentsätze und Stundensätze), die in diesem Artikel bereitgestellt werden, dienen ausschließlich zu illustrativen und pädagogischen Zwecken und basieren auf Branchendurchschnitten. Die tatsächlichen Kosten können je nach spezifischer Bauteilgeometrie, Schwankungen der Rohstoffpreise und regionalen Arbeitskosten variieren. Für eine genaue Projektkostenberechnung empfiehlt Brightstar Prototype CNC Co., Ltd, direkt Kontakt zu unserem Team für aktuelle Angebote, die auf Ihre spezifischen Anforderungen zugeschnitten sind.