CNC-Bearbeitung von Bronzeteilen: Ein praktischer Käuferleitfaden für alle Merkmale, Toleranzen und RFQ-Steuerung

Die Bronze-Klasse fehlte
Ein Käufer schickt dieselbe Buchszeichnung an drei CNC-Maschinenwerkstätten. Ein Zitat basiert auf C93200 mit Bronze, ein anderes nimmt C95400 Aluminiumbronze an, und das dritte nennt einfach "Bronze". Preise, Lieferzeiten, Werkzeugpläne und erwartete Bauteilleistung unterscheiden sich alle. Keines der Angebote kann fair verglichen werden, da die Materialanforderungen nie definiert wurden.
Dies ist eines der häufigsten Quellenprobleme bei der CNC-Bearbeitung von Bronzekomponenten. Bronze ist kein einzelnes Material. Es handelt sich um eine breite Familie von Kupferlegierungen, die für unterschiedliche Kombinationen von Lagerverhalten, Festigkeit, Korrosionsbeständigkeit, Leitfähigkeit, Gepressbarkeit und Bearbeitungsfähigkeit entwickelt wurden. Eine Qualität, die schnell schneidet und als leicht belastete Buchse gut funktioniert, kann für ein Hochlast-Schiffbauteil ungeeignet sein. Eine stärkere Legierung kann eine langsamere Bearbeitung, einen stabileren Aufbau und eine andere Serienform erfordern.
Für Beschaffungsteams ist die praktische Frage nicht: "Kann dieser Anbieter Bronze bearbeiten?" Es geht darum, ob der Lieferant die angegebene Legierung, den Lagerzustand, die funktionalen Oberflächen, die Toleranzen, die Inspektionsmethode und die Anforderungen an die Bearbeitung versteht. Dieser Leitfaden erklärt, wie man eine Ausschreibung für Bronzebearbeitung vorbereitet, Angebote vergleicht und vermeidet, für das falsche Verfahren zu bezahlen – oder ein Teil aus der falschen Legierung zu erhalten.
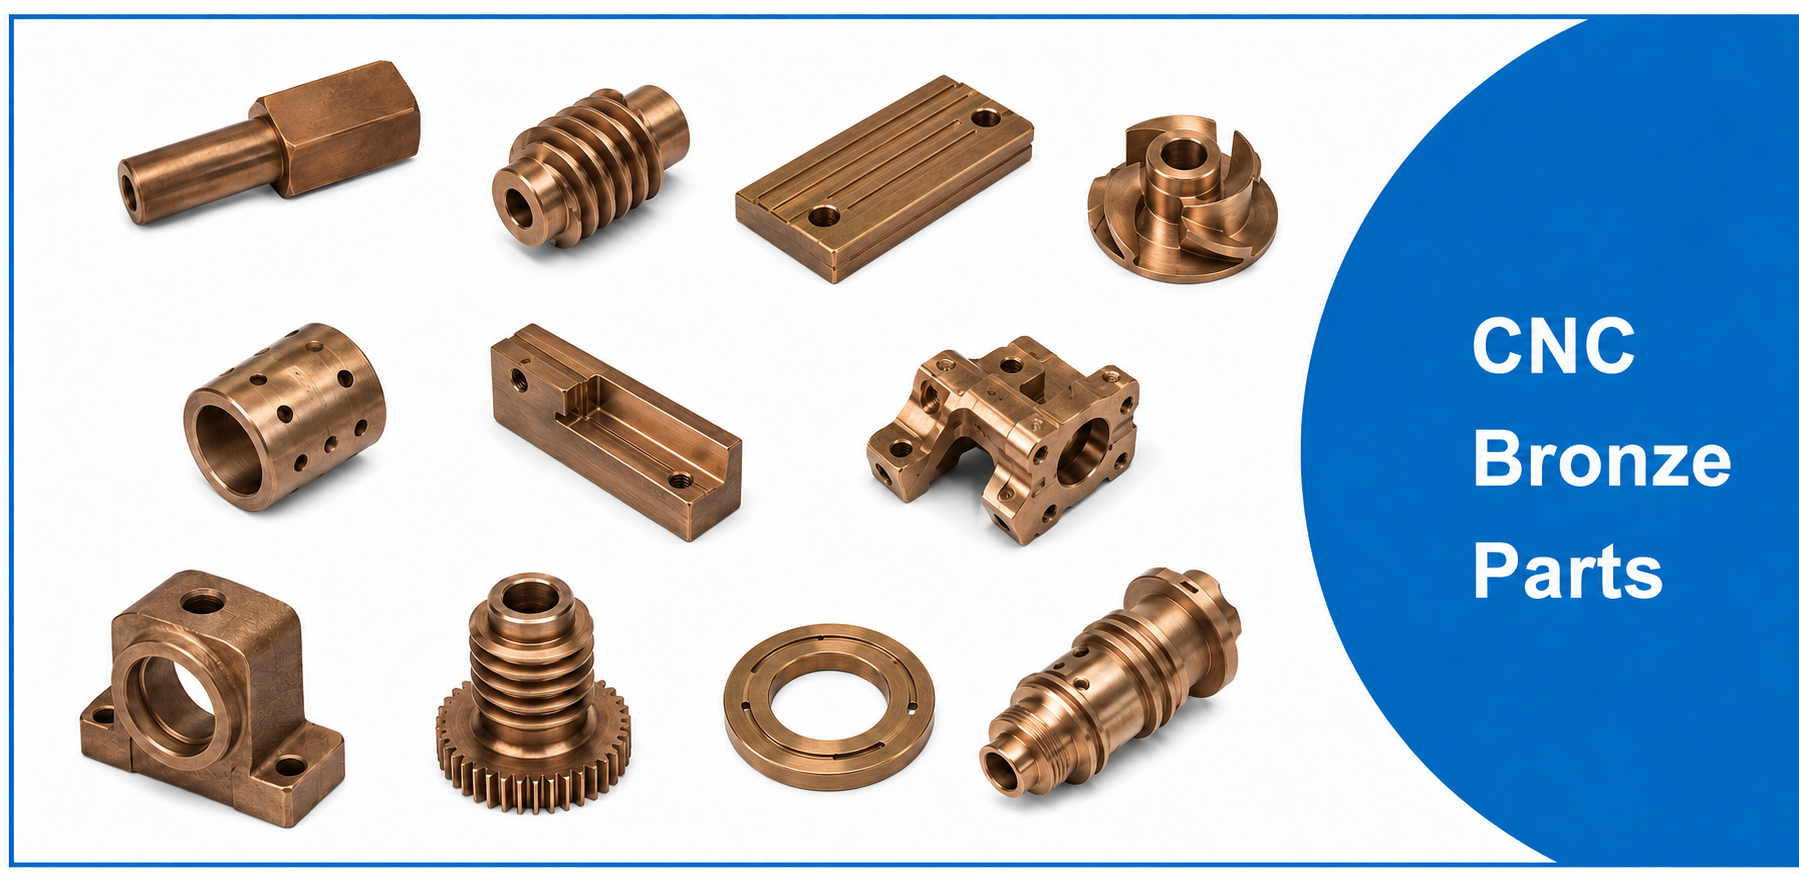
1. Beginnen Sie mit der Funktion des Teils
Bevor Sie eine Bronzequalität auswählen, identifizieren Sie, was das Teil erfüllen muss. Handelt es sich um ein Schiebelager, eine Abnutzungsfläche, ein Schneckengetriebe, ein Ventilbauteil, eine Schiffsverschraubung, einen elektrischen Kontakt, ein Pumpenteil oder eine tragbare Halterung? Läuft es an einer gehärteten Stahlwelle? Funktioniert er mit Öl, Wasser, Salzspray, Schmutz, Stoßbelastung oder begrenzter Schmierung? Ist geringe Reibung wichtiger als Festigkeit? Wird das Teil gebraten, verplatten, unter Druckdruck getestet oder in einem regulierten Produkt eingebaut?
Diese Fragen ändern die Kaufspezifikation. Eine Lagerbuchse benötigt angemessene Lauffreiheit, Oberflächenoberfläche, Schmierrillen und Materialkompatibilität mit der Verbindungswelle. Ein Marineverschluss betont Korrosionsbeständigkeit und Druckintegrität. Ein Schneckengetriebe erfordert Zahngenauigkeit und geeignetes Abnutzungsverhalten. Ein elektrisches Bauteil kann der Leitfähigkeit mehr Gewicht beimessen als der mechanische Festigkeit.
Markiere die funktionalen Oberflächen auf der Zeichnung. Identifizieren Sie Bohrungen, die auf Wellen verlaufen, Flächen, die die Endfreiheit steuern, Löcher, die Flüssigkeit transportieren, und Merkmale, die das Bauteil in der Baugruppe positionieren. Für diese Bereiche sollten enge Toleranzen angewendet werden, nicht für jede Dimension. Der Lieferant kann dann das Drehen, Fräsen, Bohren, Sählen, Fräsen oder Schleifen um die Merkmale planen, die die Leistung tatsächlich beeinflussen.
Wenn das Ingenieurteam keine Klasse ausgewählt hat, fragen Sie potenzielle Lieferanten nach Optionen, aber verlangen Sie von ihnen, dass sie die vorgeschlagene UNS-Bezeichnung und den Grund angeben. "Bronze-Äquivalent" reicht nicht aus. Der Beschaffung sollte eine technische Genehmigung einholen, bevor ein Ersatz akzeptiert wird.
2. Geben Sie die exakte bronzefarbene Farbe Alle
oy anEine zuverlässige Ausschreibung verwendet eine anerkannte Materialbezeichnung wie eine UNS-Nummer, eine ASTM-Produktspezifikation oder eine genehmigte Kundennorm. Gängige Beispiele sind C93200 mit Bronze, C95400 Aluminiumbronze, C86300 Manganbronze, C54400 Phosphorbronze und Siliziumbronze. Diese Beispiele sind nicht austauschbar.
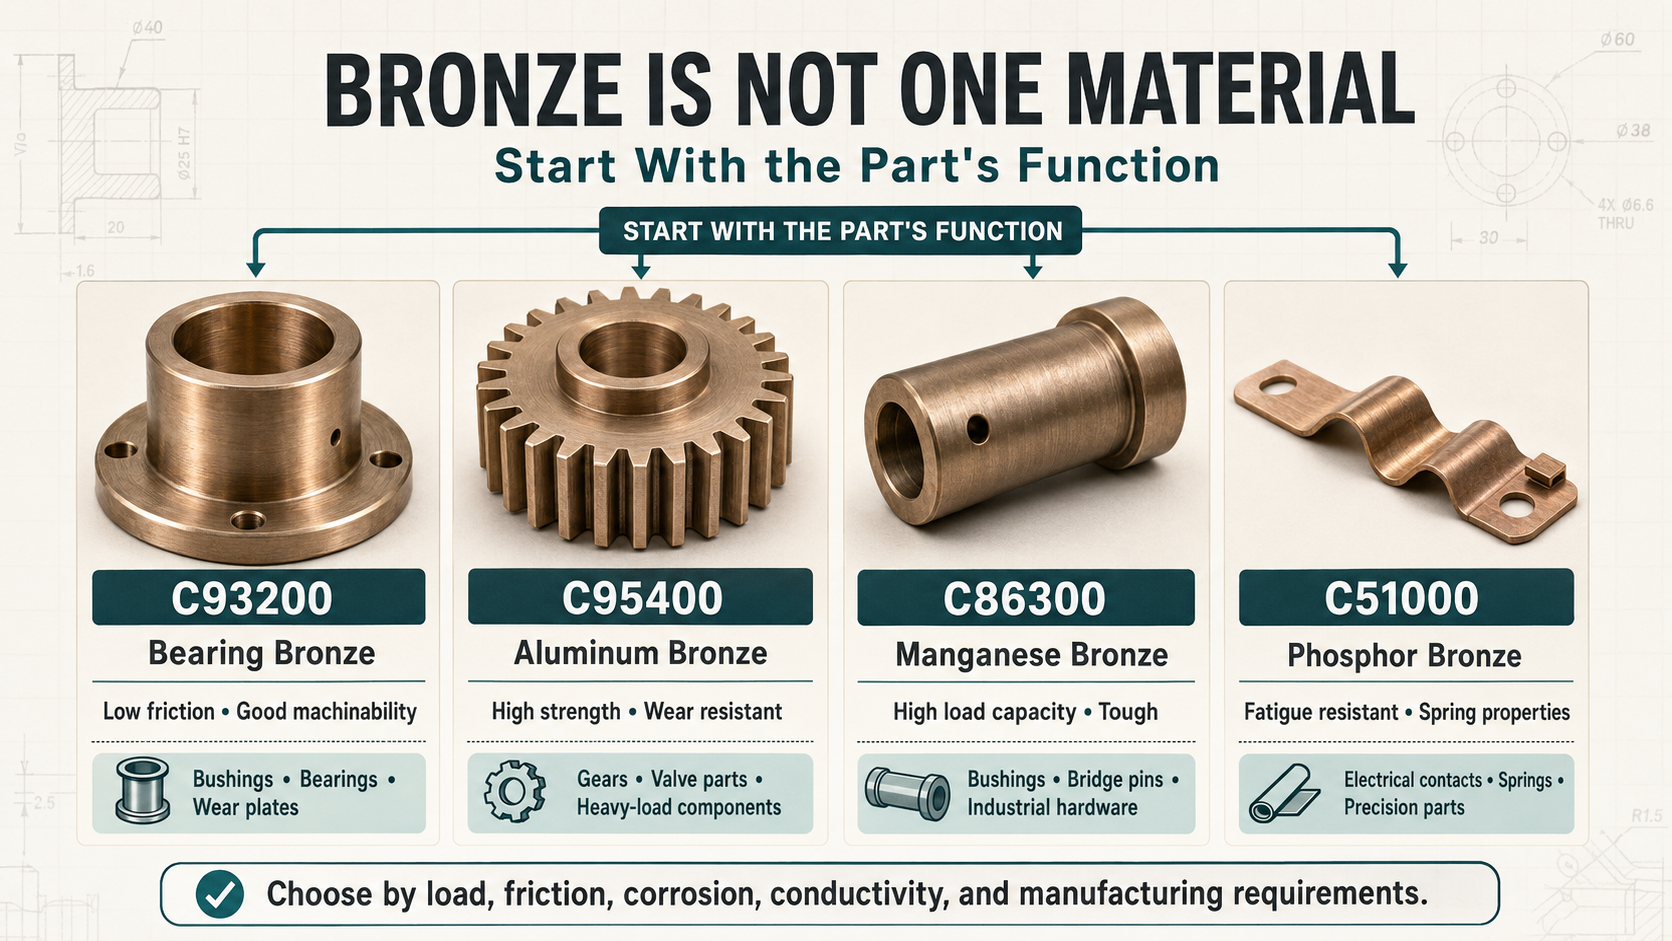
C93200 wird häufig mit Lagern und Buchsen in Verbindung gebracht, da es nützliche Machbarkeit und Reibungsschutz bietet. C95400 Aluminiumbronze ist stärker und wird oft für Zahnräder, Verschleißteile und anspruchsvolle Korrosionsumgebungen in Betracht gezogen, ist aber normalerweise schwieriger zu bearbeiten. Phosphorbronzen kombinieren Festigkeit, Verschleißfestigkeit und federbezogene Eigenschaften in geeigneten geschnitzten Formen.
Die Note ist nur ein Teil der Voraussetzung. Geben Sie die Produktform an – kontinuierlicher Gussstab, Zentrifugalguss, Sandguss, Platte, Rohr oder Schmiedestange – sowie einen beliebigen Temper- oder Wärmebehandlungszustand. Eigenschaften und Fehlerrisiken können je nach Produktform variieren. Zum Beispiel kann ein Near-Net-Guss Materialverschwendung bei einem großen Bauteil reduzieren, während eine kontinuierliche Gussstange einen einfacheren Bezugsweg für eine gedrehte Buchse bieten kann.
Fordern Sie ein Materialzertifikat an, wenn die Rückverfolgbarkeit der Qualität wichtig ist. Das Zertifikat sollte die Legierung, Wärme oder Charge, Spezifikation sowie die gemeldeten Chemie oder Eigenschaften gemäß der Kauforder angeben.
3. Warum sich Bronzezitate unterscheiden
Bronzematerial kann einen bedeutenden Anteil gesamt Bauteilkosten ausmachen, besonders wenn ein Bauteil aus übergroßen Stangen oder Platten gefertigt wird. Zwei Lieferanten können unterschiedliche Anfangsgrößen, Produktformen oder Materialquellen wählen. Eine kann Zertifizierung und Rückverfolgbarkeit einbeziehen; Ein anderer kann kommerzielles Material ohne Dokumentation zitieren. Diese Unterschiede sollten vor dem Vergleich der Wohnungspreise sichtbar sein.
Stock-Removal ist ein weiterer wichtiger Treiber. Ein dünnwandiger Ring, der aus massiver Stange geschnitten wird, kann deutlich mehr Absplitter erzeugen als das Endprodukt. Ein Kernguss oder Rohr kann Abfall reduzieren, aber Werkzeuge, Mindestauftragsmenge und Gießqualität müssen berücksichtigt werden. Für die Produktion in geringer Stückzahl kann Standard Bar auch bei schlechter Materialnutzung die schnellste und risikoärmste Option sein.
Prozessannahmen sind ebenfalls wichtig. Ein Zulieferer kann eine Bohrung durch CNC-Bohrung fertigstellen; ein weiteres kann das Sälen, Schärfen oder Schleifen sein. Man kann alle kritischen Elemente in einer Anlage bearbeiten, während eine andere das Teil zwischen Drehen und Fräsen verlagert. Inspektionsumfang, Entgraten, Reinigung, Verpackung und äußere Fertigstellung können von einem Lieferanten einbezogen und von einem anderen ausgeschlossen werden.
Bitten Sie jeden Lieferanten, Materialqualität und Form, Anfangsgröße, Hauptprozessroute, enthaltene Zertifikate und kritische Inspektion anzugeben. Ein Angebot mit klaren Annahmen ist nützlicher als ein niedrigerer Preis, der auf einem nicht definierten "Bronze"-Material basiert.
4. Machinability ist Alle oy-spezifisch
Das Bearbeitungsverhalten von Bronze variiert erheblich. Kostenlos bearbeitende Lagerbronzen können handhabbare Chips bilden und ein effizientes Drechzen unterstützen. Stärkere Aluminium- oder Manganbronzen können höhere Schneidkräfte, mehr Wärme und größeren Werkzeugverschleiß erzeugen. Einige duktile Kupferlegierungen erzeugen lange Chips, die die Automatisierung und Oberflächenqualität beeinträchtigen.
Die Werkstatt sollte für die eigentliche Legierung Schneidwerkzeuge, Kantengeometrie, Kühlmittel und Chipsteuerung wählen. Scharfe Werkzeuge helfen, Verschmieren und Gratbildung zu reduzieren. Stabiler Arbeitshalt begrenzt Vibrationen, besonders bei dünnen Ringen und langen Buchsen. Der Werkzeugverschleiß muss überwacht werden, da eine abgenutzte Kante die Bohrungsgröße und die Oberflächenoberfläche verändern kann, selbst wenn das CNC-Programm nicht geändert wurde.
Käufer müssen keine Schnittgeschwindigkeit und -zuführung vorschreiben, es sei denn, der Prozess wird vom Kunden kontrolliert. Sie sollten fragen, wie der Anbieter mit den Merkmalen umgehen wird, die Risiken schaffen. Für eine dünnwandige Buchse kann das gestuftes Aufschuppen, weiche Backen, niedrigen Klemmdruck und die endgültige Messung nach dem Entspannen umfassen. Für eine tiefe Bohrung kann es eine Spändungsabfuhr und eine spezielle Bohrstange beinhalten. Für ein Zahnrad-Blank kann es auch die Bezugsregelung zwischen Drehen und Zahnschneiden beinhalten.
Die Erfahrung eines Lieferanten sollte durch einen sinnvollen Prozess und Inspektionsplan demonstriert werden, nicht durch eine allgemeine Aussage, dass Bronze leicht zu bearbeiten ist.
5. Bohrungen, Anpassungen und Wandverzerrung
Viele maßgefertigte Bronzeteile sind Buchsen, Hülsen, Lager oder Ventilkomponenten, daher ist die Bohrungsqualität oft die zentrale Voraussetzung. Die Zeichnung sollte die fertige Bohrungsgröße, Passform, Rundung oder Zylindrität bei Bedarf der Funktion, Oberflächenfinish und ob die Maße im freien Zustand oder nach der Montage angewendet werden, definieren.
Pressanschluss verändert den Lauf. Eine dünne Bronze-Buchse, die in ein Gehäuse eingebaut wird, kann sich zusammenziehen, sodass der Freizustandsbohrung nicht ohne Berücksichtigung von Gehäuseinterferenz, Wandstärke, Material und Installationsmethode ausgewählt werden kann. Der endgültige Freiraum hängt ebenfalls von der Verbindungswelle, der Betriebstemperatur, der Schmierung und der Last ab. Die Technik sollte die Passung feststellen; Die Werkstatt sollte den angegebenen Zustand fertigstellen und überprüfen.
Dünne Wände können sich unter Druck des Stoßes verziehen. Ein Teil kann während des Klemmens korrekt messen und nach dem Entfernen wechseln. Weiche Kiefer, expandierende Dornde, kontrolliertes Spannen, stufenweises Bearbeiten und Nachablösungsinspektion können dieses Risiko verringern. Käufer sollten fragen, ob die angebotene Inspektion im freien Bundesstaat stattfindet.
Fügen Sie keine extrem enge Rundheit oder Zylinderität hinzu, ohne zu bestätigen, dass dies notwendig und messbar ist. Ein Mikrometer- oder Bohrungsmessgerät prüft die Größe, charakterisiert aber die Form nicht vollständig. Wenn die Formtoleranz kritisch ist, stellen Sie sicher, dass der Lieferant oder eine zugelassene Inspektionsquelle über geeignete Geräte verfügt.
6. Oberflächenoberfläche, Rillen und Entgraten
Eine bronzene Lageroberfläche benötigt eine Oberfläche, die ihrer Schmier- und Paarungsbedingungen entspricht. Ein niedrigerer Rauheitswert ist nicht automatisch besser. Die Zeichnung sollte die Funktionalzone und den erforderlichen Parameter angeben, und die Ingenieure sollten prüfen, ob die Oberfläche Schmiermittel behalten muss.
Schmierrillen erfordern eine klare Geometrie. Spezifizieren Sie Nutbreite, Tiefe, Kantenzustand, Muster und Verhältnis zu Öllöchern. Eine mehrdeutige Skizze kann dazu führen, dass eine Nut durch eine Wand bricht, die Tragfläche verringert oder Schmiermittel von der Kontaktzone weggeleitet wird. Kreuzlochschnitte müssen entgraben werden, ohne lose Partikel zu hinterlassen.
Bronze kann feine Mahlwerke entlang gebohrter Löcher, Schlitze, Gewinde und gefräster Kanten bilden. "Alle Kanten entgraten" kann für ein hydraulisches oder Lagerteil unzureichend sein. Identifizieren Sie Passagen, die sauber sein müssen, Kanten, die einen kontrollierten Bruch erfordern, und Oberflächen, auf denen abrasives Entgraten verboten ist. Wenn Sauberkeit wichtig ist, definieren Sie Reinigungs- und Verpackungserwartungen.
Kosmetische Oberflächen sollten von funktionalen Oberflächen getrennt werden. Das Polieren des gesamten Teils erhöht die Kosten und kann Kanten oder Abmessungen verändern. Wo das Aussehen zählt, geben Sie einen genehmigten visuellen Standard, eine Oberflächenrichtung oder ein Muster an, anstatt subjektive Begriffe wie "gute Oberfläche".
7. Korrosion, unterschiedliche Metalle und Verarbeitung
Bronze wird oft wegen Korrosionsbeständigkeit ausgewählt, aber die Leistung hängt von der Legierung, der Umwelt, den Verbindungsmaterialien und der Belichtung ab. Meerwasser, industrielle Chemikalien, Trinkwasser und Innenmaschinen sind keine gleichwertigen Betriebsbedingungen. Das Engineering sollte die Legierungseignung anhand anerkannter Materialdaten und Anwendungsstandards bestätigen.
Galvanische Wechselwirkung kann auftreten, wenn Bronze elektrisch mit einem anderen Metall in einem Elektrolyten verbunden ist. Die vollständige Montage – einschließlich Befestigungselemente, Beschichtungen, Dichtungen und Entwässerung – sollte überprüft werden. Die Werkstatt kann die Systemkorrosionsleistung nicht allein anhand einer Bauteilzeichnung bestimmen.
Einige Bronzekomponenten werden wie bearbeitet geliefert; andere erhalten Polierung, passive Reinigung, Beschichtung oder Schutzverpackung. Wenn eine Beschichtung erforderlich ist, geben Sie die Spezifikation, die Dicke, die maskierten Flächen und ob die Maße vor oder nach der Bearbeitung angebracht werden, an. Gewinde, Bohrungen, Lagerflächen und elektrische Kontakte müssen möglicherweise abgedeckt werden.
Für marine oder Druckkomponenten sollte nicht angenommen werden, dass die Materialqualität allein die Leckdichtheit garantiert. Gussfestigkeit, Wanddicke, Durchbruch der Bearbeitung, Stopfen, Verbindungen und Inspektion sind entscheidend.
8. Inspektion und Dokumentation
Der Inspektionsplan sollte dem Risiko entsprechen. Norm Maße können mit Mikrometern, Bremsschiebern, Bohrungsmessen, Höhenmessen und Vorrichtungen überprüft werden. Die CMM-Inspektion ist nützlich für die Position der Merkmale, Bolzenmuster, Bezüge und Beziehungen zwischen gedrehten und gefrästen Merkmalen. Die Oberflächenrauheitsprüfung überprüft bestimmte Lager- oder Dichtungszonen. Materialzertifikate bestätigen die bestellte Legierung, wenn Dokumentation erforderlich ist.
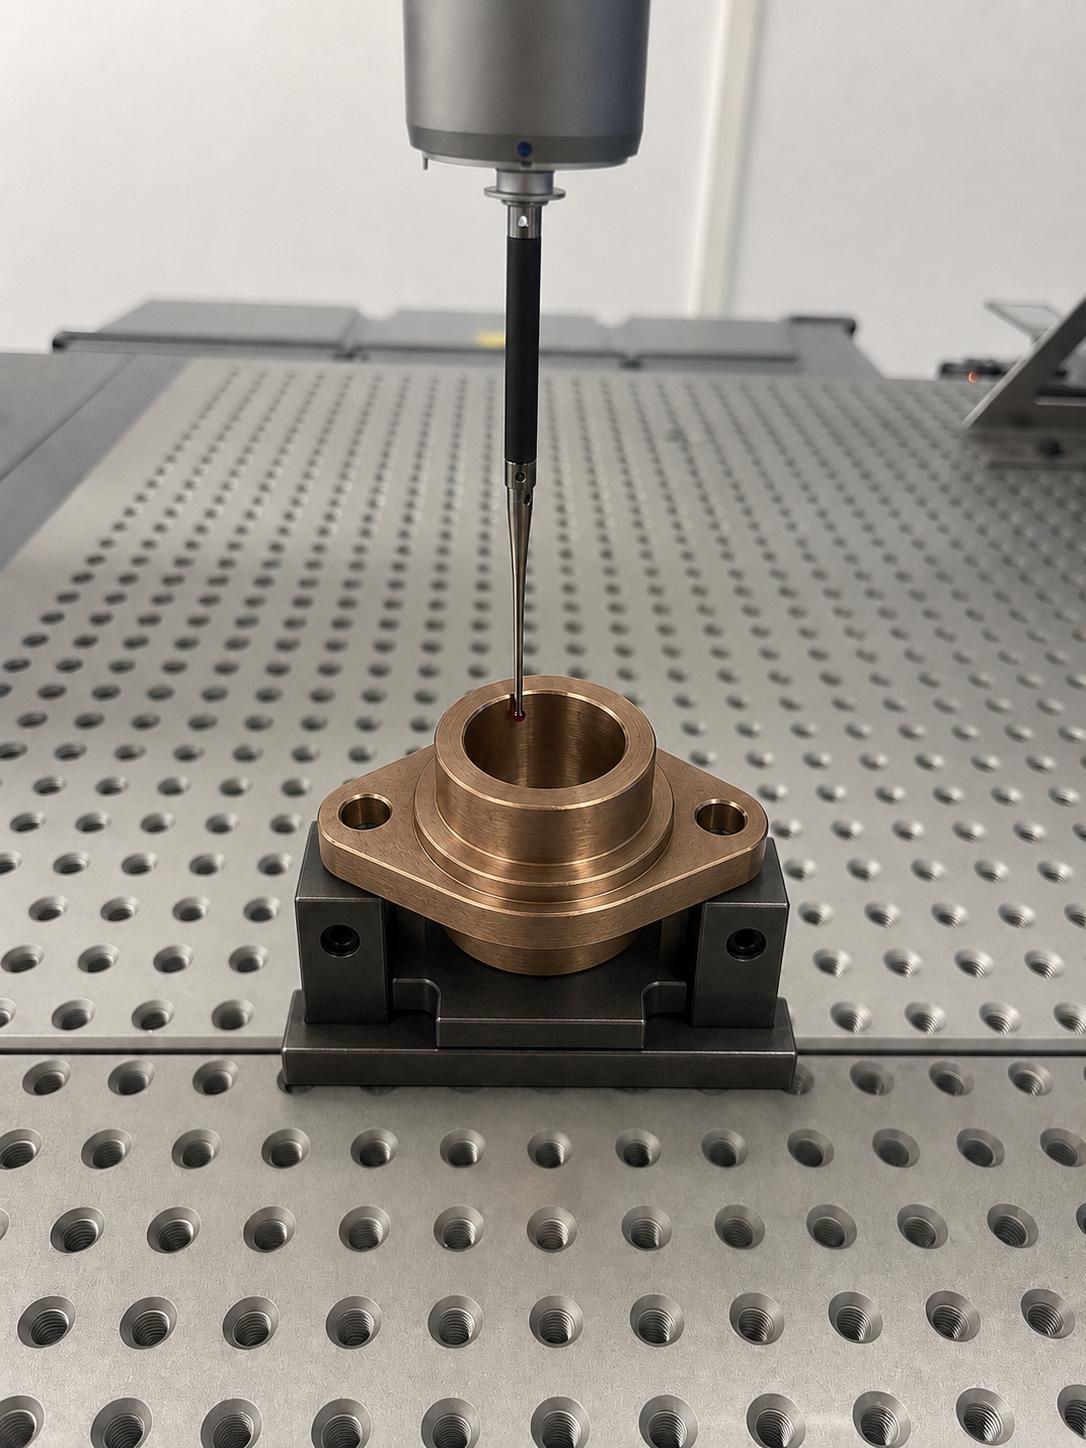
Für erste Bestellungen identifizieren Sie Schlüsselmerkmale und fordern Sie aufgezeichnete Ergebnisse an. Typische Beispiele sind Lagerbohrung, Außendurchmesser, Wanddicke, Rillentiefe, Senkrechte einer Zielfläche und die Position der Schmierlöcher. Die Anforderung eines vollständigen Berichts für jede nichtkritische Dimension kann die Kosten erhöhen, ohne das Hauptrisiko zu erhöhen.
Der Bericht sollte auf die Zeichnungsrevision Bezug nehmen und nominal, toleranz, Ergebnis und Akzeptanz auflisten. Wenn Stichproben erlaubt sind, definieren Sie den Plan oder lassen Sie den Lieferanten einen zur Genehmigung vorschlagen. Für Wiederholungsproduktion fragen Sie, wie Werkzeugverschleiß und Prozessdrift überwacht werden.
9. Kostenkontroll-Checkliste für Käufer
Zuerst geben Sie die richtige Legierung an, anstatt übermäßige Toleranzen hinzuzufügen, um Unsicherheiten auszugleichen. Zweitens, wenn möglich, eine Standard-Stockgröße verwenden. Drittens: Beschränke enge Toleranzen und feine Oberflächen auf funktionale Merkmale. Viertens: Vermeiden Sie es, einen dünnen Ring aus einer sehr großen massiven Stange zu bearbeiten, wenn Rohr- oder Gießarbeiten kommerziell praktisch sind. Fünftens: Verwandte Merkmale in einer stabilen Datumsstrategie kombinieren.
Geben Sie die Anfangsmenge und das erwartete jährliche Volumen an. Eine Prototyp-Menge kann flexible weiche Kiefer und Standardstange bevorzugen. Wiederholte Produktion kann eine dedizierte Arbeitslast, spezielle Messgeräte, optimierten Bestand oder einen Nahtlos-Rohling rechtfertigen. Bitten Sie den Lieferanten, einmalige Werkzeuge vom wiederkehrenden Stückpreis zu trennen.
Überprüfen Sie Inspektions- und Zertifizierungsanforderungen. Materialrückverfolgbarkeit, Erstartikelberichterstattung, 100%ige Inspektion, spezielle Reinigung und individuelle Verpackungen haben alle einen Wert in der richtigen Anwendung, sollten aber nicht automatisch von einem kritischen Programm auf eine risikoarme Komponente kopiert werden.
Zum Schluss vergleichen Sie gesamt Scope. Bestätigen Sie Material, Produktform, Schrottannahmen, Bearbeitung, Sekundäroperationen, Inspektion, Zertifikate, Verpackung und Lieferbedingungen. Der günstigste Postposten ist nicht die kostengünstigste Option, wenn die Material- oder Funktionsanforderungen unvollständig sind.
10. Was in einer Bronze-Bearbeitungs-RFQ enthalten sein
sollte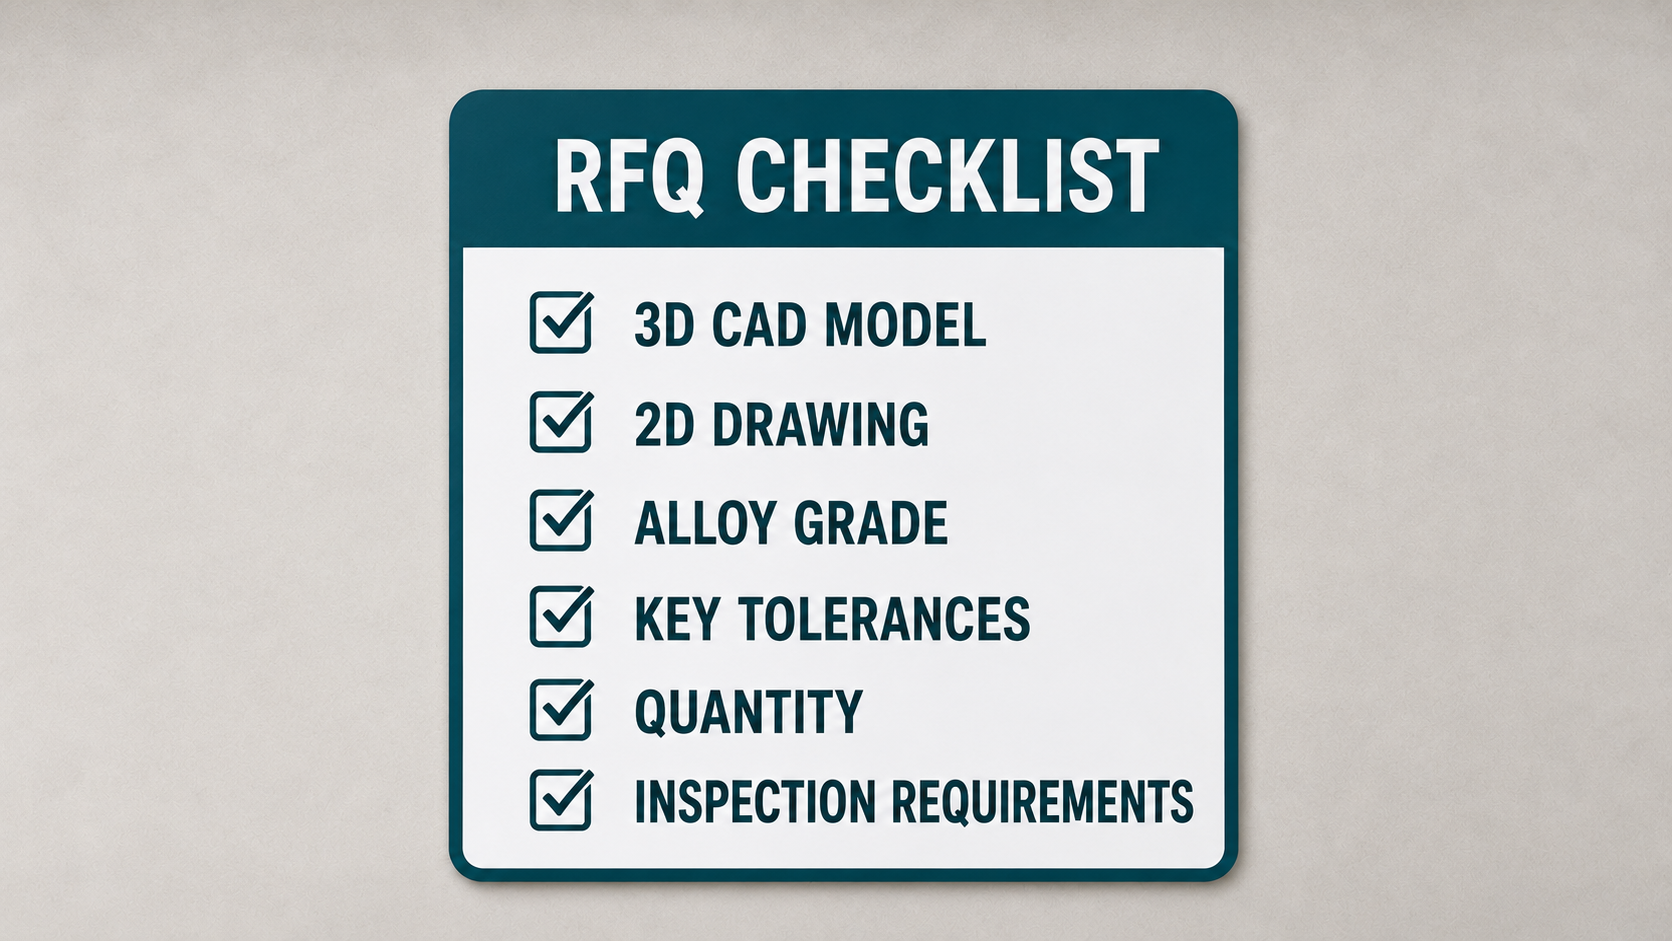
Bereitstellung eines kontrollierten 3D-Modells und 2D-Zeichnungs, exakte Legierung und Spezifikation, Produktform falls kontrolliert, Menge, Jahresnachfrage, kritische Passformen, GD&T, Oberflächenoberfläche, Gewinde, Sekundärveredelung, Reinigung, Inspektionsberichte, Zertifikate, Verpackung und Lieferanforderungen.
Fügen Sie Anwendungsinformationen hinzu, die die Fertigung beeinflussen: Anpassungswellen- und Gehäusegrößen, Zustand der Pressanpassung, Betriebstemperatur, Schmiermittel, Lastrichtung, Korrosionsumgebung und ob das Teil Druck ausführt. Identifizieren Sie klar die Maße, die nach der Installation oder Fertigstellung gelten.
Bitten Sie Lieferanten, Substitutionen und Annahmen anzugeben. Wenn eine angebotene Legierung nicht identisch ist, benötigen Sie vor der Auftragsermittlung eine technische Genehmigung. Bestätigen Sie, ob das Materialzertifikat von der Mühle, dem Händler, der Gießerei oder der Werkstatt stammt und welche Informationen es enthält.
Vom Prototyp zum Wiederholen Produkt ion
Prototypen- und Wiederholungswirtschaft unterscheiden sich. Die erste Charge von Bronze-Bearbeitungsteilen kann während der Erprobung flexibles Arbeitshalten, Standardmaterial und zusätzliche Inspektionen verwenden. Sobald das Design stabil ist, kann der Lieferant spezielle Kiefer, Armaturen, Messgeräte, Chargengrößen, Bestandsverpflichtungen und automatisierte Inspektionsaufzeichnungen bewerten.
Käufer sollten dem Lieferanten mitteilen, ob die Zeichnung experimentell oder veröffentlicht ist. Wenn Designänderungen wahrscheinlich sind, vermeiden Sie teure, dedizierte Werkzeuge zu früh. Wenn die Nachfrage stabil ist, geben Sie Prognosebereiche und Bestellfrequenzen an. Dies hilft dem Lieferanten, einmalige Ingenieurkosten vom wiederkehrenden Stückpreis zu trennen und eine Route vorzuschlagen, die nach der Validierung wettbewerbsfähig bleibt.
Disziplin der Überarbeitung aufrechterhalten. Ein Wiederholungsauftrag sollte auf die genehmigte Zeichnung, das Material, die Oberfläche, das Mustermuster und den Inspektionsplan verweisen. Scheinbar kleine Änderungen an Toleranzen, Oberflächenvorbereitung oder Dokumentation können den Prozess verändern und sollten überprüft werden, bevor Preis und Lieferzeit als unverändert gelten.
Verpackung und eingehende Inspektion
Verpackung ist Teil der Qualität der Bronzebearbeitung. Präzisionsoberflächen können nach der Endprüfung zerkratzt, verfärbt, verdellt oder kontaminiert sein. Definieren Sie Korrosionsschutz, individuelle Abtrennung, saubere Beutel, starre Schalen, Kantenschutz und Beschriftung entsprechend dem Risiko des Teils. Vermeiden Sie Verpackungsmaterialien, die kosmetische Oberflächen markieren oder Rückstände hinterlassen können.
Die eingehende Inspektion sollte sich auf die genehmigten kritischen Eigenschaften konzentrieren. Verifizieren Sie Teilenummer, Revision, Stückzahl, Zertifikatspaket, sichtbare Schäden und ausgewählte Maße oder Erscheinungskriterien. Erstellen Sie nach der Lieferung keine neue Abnahmemethode, es sei denn, sie ist mit dem Lieferanten vereinbart. Wenn ein Ergebnis angefochten ist, werden das Instrument, der Support-Zustand, die Umgebung, die Stichprobengröße und die Fotos erfasst, damit beide Seiten die Überprüfung reproduzieren können.
Zeichnungsbewertung vor Zitat
Eine kurze Zeichnungsüberprüfung vor dem Zitat ist besonders wertvoll für die Bronzebearbeitung. Überprüfen Sie, ob das 3D-Modell und die 2D-Zeichnung die gleiche Revision haben, dass die Bezugspunkte die Montage widerspiegeln und dass jede spezielle Note eine messbare Akzeptanzmethode hat. Identifizieren Sie Maße, die sich nach Wärmebehandlung, Beschichtung, Installation oder einem anderen sekundären Prozess ändern. Wenn ein Kundenstandard referenziert wird, fügen Sie das Dokument hinzu, anstatt zu erwarten, dass der Lieferant die korrekte Version findet.
Bitten Sie den Lieferanten, eine markierte Liste von Annahmen mit dem Angebot zurückzugeben. Dazu können Materialverfügbarkeit, Lagergröße, Bearbeitungszusatz, externe Prozesse, Messmethode, Stichprobengröße und Verpackung gehören. Das Engineering kann diese Annahmen genehmigen oder korrigieren, bevor eine Bestellung veröffentlicht wird.
Change Control nach Genehmigung
Sobald die erste Bronzebearbeitungscharge genehmigt ist, notieren Sie die Bedingungen, die das akzeptierte Ergebnis erzeugt haben. Bewahren Sie die Zeichnungsüberarbeitung, Materialquelle oder genehmigte Qualität, den wichtigsten Prozessroute, die Fertigstellungsspezifikation, das genehmigte Muster, den Inspektionsplan und die Verpackungsmethode zusammen mit dem Lieferantenprotokoll auf. Dies schafft eine praktische Grundlage für Wiederholungsaufträge.
Änderungen sollten im Verhältnis zum Risiko überprüft werden. Eine neue Originalquelle, ein anderer Wärmebehandlungszustand, ein überarbeiteter kosmetischer Prozess, ein veränderter externer Prozessor oder eine modifizierte Befestigung können die Passung, das Aussehen oder die Dokumentation beeinflussen. Nicht jede Änderung erfordert eine vollständige Requalifikation, aber sie sollte nicht stillschweigend erfolgen, wenn sie eine genehmigte Eigenschaft berührt.
Häufig gestellte Fragen
Was ist die beste Bronze für CNC-Bearbeitung?
Es gibt keine universelle beste Note. C93200 wird üblicherweise für Lager und Buchsen verwendet, während stärkere Aluminiumbronzen für andere Lasten und Umgebungen geeignet sind. Wählen Sie nach Funktion und Spezifikation.
Warum ist Bronzebearbeitung teuer?
Alle Oy Preis, übergroßer Bestand, hoher Schrott, schwierige Bearbeitung, enge Laufungen, spezielle Oberflächen, Zertifizierung und geringe Stückzahl können alle die Kosten erhöhen.
Können Bronzebuchsen auf eine enge Bohrungstoleranz gefräst werden?
Ja, aber Wanddicke, Klemmverzerrung, Freizustandsinspektion, Installationsstörungen und Temperatur müssen berücksichtigt werden.
Sollte ich die UNS-Nummer angeben?
Ja. Eine UNS-Bezeichnung sowie die anwendungsfähige Produktspezifikation geben den Lieferanten eine viel klarere Materialanforderung als "Bronze".
Erfolgreiche CNC-Bearbeitung von Bronzeteilen beginnt lange vor dem Schneiden. Es hängt davon ab, ob der Lieferant die Legierungsqualität, die Verbindungsbeziehungen, die Funktionsflächen und die Betriebsbedingungen genau verstehen kann – und diese Anforderungen in einen stabilen Bearbeitungs- und Inspektionsplan übersetzen kann.
Mit über 10 Jahr Erfahrung, mehr als 70 CNC-Maschinen – darunter 3-, 4- und 5-Achsen-Bearbeitungszentren und Fräsmaschinen – sowie einem ISO 9001:2015-zertifizierten Qualitätssystem unterstützt Brightstar maßgeschneiderte Bronzekomponenten von der Prototypvalidierung bis zur Wiederholungsproduktion. Basierend auf Ihren Zeichnungen, 3D-Modellen, Legierungsspezifikationen, Mengenmengen, kritischen Toleranzen, Oberflächenanforderungen und Anwendungsbedingungen kann unser Team eine projektspezifische DFM-Überprüfung, einen Fertigungsplan und ein Angebot erstellen. Wir bewerten potenzielle Risiken bei Materialauswahl, Werkhaltung, Werkzeugbau, Entgratung, Maßinspektion, Kosten und Vorlaufzeit, bevor die Produktion beginnt.
Egal, ob Sie einen einmaligen Prototyp, Minderzahl-Validierungsteile oder eine kontinuierliche Wiederholung benötigen, senden Sie Ihre Projektdateien an Brightstar. Wir helfen, unnötige Bearbeitung, Materialverschwendung und Nachbearbeitungen zu reduzieren, ohne Passform, Oberflächenqualität oder funktionale Leistung zu beeinträchtigen – und bieten gleichzeitig eine reaktionsschnelle Kommunikation, strenge Qualitätskontrolle und zuverlässige Lieferung für Ihr Bronze-CNC-Bearbeitungsprojekt.
Haftungsausschluss
Alle quantitativen Daten (Prozentsätze und Stundensätze), die in diesem Artikel bereitgestellt werden, dienen ausschließlich zu illustrativen und pädagogischen Zwecken und basieren auf Branchendurchschnitten. Die tatsächlichen Kosten können je nach spezifischer Bauteilgeometrie, Schwankungen der Rohstoffpreise und regionalen Arbeitskosten variieren. Für eine genaue Projektkostenberechnung empfiehlt Brightstar Prototype CNC Co., Ltd, direkt Kontakt zu unserem Team für aktuelle Angebote, die auf Ihre spezifischen Anforderungen zugeschnitten sind.