Aluminium-CNC-Bearbeitung: Wann benötigen maßgefertigte Teile eine 5-Achsen-Bearbeitung?
Ein Ingenieur- und Beschaffungsleitfaden für maßgefertigte Aluminiumteile
Während der Zeichnungsprüfung und des Angebots für Aluminium-CNC-Bearbeitungsprojekte bei Brightstar Prototype CNC Co., Ltd. taucht immer wieder eine Frage auf: Erfordert dieses Teil wirklich eine 5-Achsen-Bearbeitung? Einige Bauteile wirken komplex, enthalten aber kritische Merkmale nur in wenigen festen Ausrichtungen, was die 3-Achsen- oder 3+2-Bearbeitung zu einer zuverlässigen Option macht. Andere wirken unkompliziert, enthalten aber multidirektionale Lochmuster, tiefe Hohlräume, dünne Wände oder vermischte Oberflächen, die wiederholte Umpositionierung riskant machen.
Fünf-Achsen-Bearbeitung ist daher nicht automatisch der beste Prozess, und die Maschinenstundenrate ist für sich genommen nicht das richtige Maß. Die praktische Entscheidung hängt von Werkzeugzugang, Toleranzverhältnissen, Aufbauanzahl, Oberflächenanforderungen, Materialstabilität und den gesamten Kosten der konformen Bauteile ab.
Was dieser Artikel Ihnen helfen wird zu entscheiden
Dieser Leitfaden erklärt, wie Ingenieure, F&E-Teams und Einkaufsingenieure zwischen 3-Achsen-Bearbeitung, 3+2-Positionsbearbeitung und gleichzeitiger 5-Achsen-Bearbeitung wählen können. Es verbindet Design, Zugänglichkeit, Bezugspunkte, Legierung und Anlässer, Verformung, Finishing, Inspektion und Einkaufskosten und schließt mit einer DFM- und RFQ-Checkliste ab.
1. Drei häufige Missverständnisse über die 5-Achsen-Bearbeitung
Missverständnis 1: Ein komplexes Erscheinungsbild beweist, dass eine 5-Achse erforderlich ist
Ein visuell komplexes Teil benötigt möglicherweise keine gleichzeitige 5-Achsen-Bewegung. Wenn alle kritischen Merkmale aus einer begrenzten Anzahl fester Orientierungen zugänglich sind und die Umpositionierung die funktionalen Toleranzen nicht beeinträchtigt, kann die 3-Achsen- oder 3+2-Bearbeitung wirtschaftlicher sein. Umgekehrt kann ein einfach aussehendes Gehäuse Löcher an fünf Flächen haben, die alle mit einem einzigen Montagedatum zusammenhängen müssen. Werkzeugzugriff und Datenbeziehungen sind wichtiger als das Aussehen.
Missverständnis 2: Überprüfung einzelner Toleranzen ohne die Bezugsbeziehungen
Die Route wird oft nicht durch eine enge Größentoleranz bestimmt, sondern durch die Beziehung zwischen Löchern, Ebenen, Abdichtungsflächen und Profilen. Die tatsächliche Position in mehreren Richtungen, die Parallelität zwischen Montage- und Abdichtflächen oder das Profil relativ zu einem Multi-Face-Bezugssystem können alle durch eine Neupositionierung beeinflusst werden. Die Fünf-Achsen-Bearbeitung kann die Bezugskette verkürzen, aber eine mehrdeutige Zeichnung kann nicht korrigieren.
Missverständnis 3: Auswahl nur 5-Achsen, um Setups zu reduzieren
Weniger Setups sind wertvoll, aber sie reichen nicht aus. Wenn eine stabile 3-Achsen-Fixtur oder ein 3+2-Prozess die Anforderungen erfüllt, kann simultane 5-Achsen-Technik Programmierung, Simulation und Kollisionsprüfung ohne entsprechenden Qualitätsvorteil hinzufügen. Vergleichen Sie die Anzahl der Setups, das Risiko, die Vorlaufzeit und die gesamten Chargenkosten.
2. Vier technische Tests zur Entscheidung, ob eine 5-Achs-Variante benötigt wird
1. Kann das Tool jede kritische Funktion praktisch erreichen?
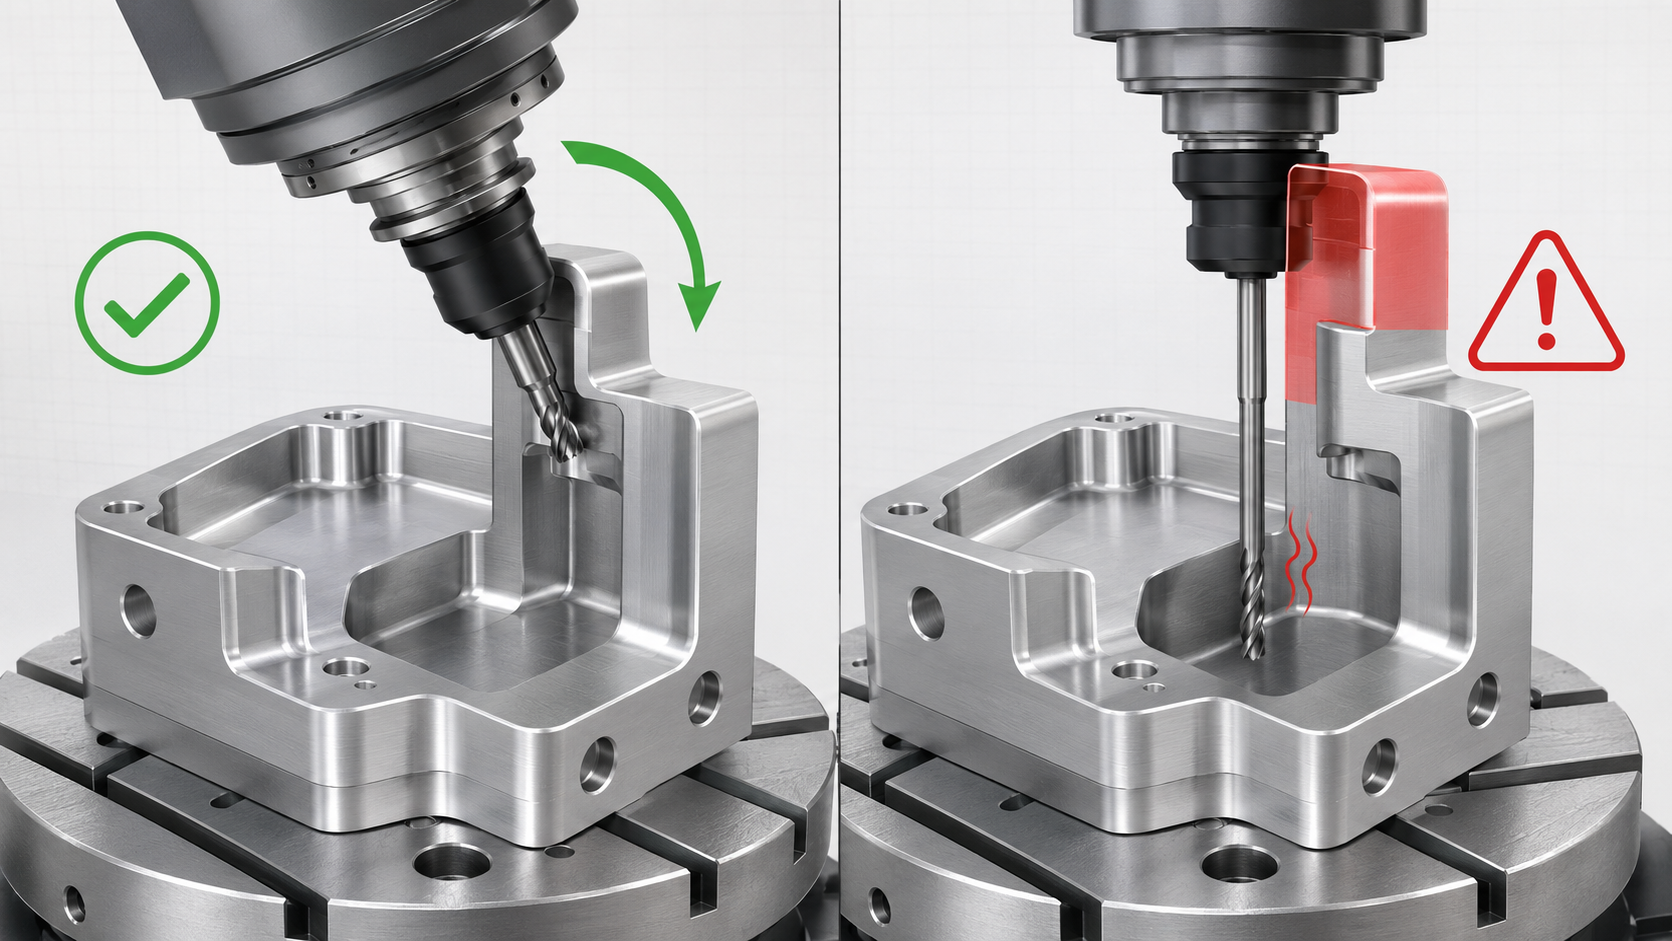
Tiefe Hohlräume, geneigte Löcher, Merkmale neben hohen Wänden, kleine innere Radien und lokale Unterschnitte können zu übermäßigem Werkzeugüberhang führen. Mit zunehmendem Überhang nimmt die Steifigkeit ab und Vibrationen, Durchbiegung, dimensionale Drift und inkonsistente Schneidspuren werden wahrscheinlicher. Eine Fünf-Achsen-Bewegung kann das Werkzeug oder Werkstück so kippen, dass ein kürzerer Fräser aus einer besseren Richtung herankommt. Es macht nicht jede Funktion erreichbar; Entwurfsänderungen, überarbeitete Werkanlagen, EDM oder ein separater Betrieb können weiterhin erforderlich sein.
2. Überschneiden kritische Toleranzen mehrere Bearbeitungsrichtungen?
Wenn verwandte kritische Features in einem primären Setup abgeschlossen sind, können sie eine kürzere und stabilere Bezugskette teilen. Dies ist besonders wichtig für multidirektionale Lochmuster, Profile über mehrere Flächen und die Position relativ zu einer Montagefläche. Eine 5-Achsen-Maschine kann dennoch eine zweite Konfiguration für eine Klemmfläche oder einen durch die Leuchte blockierten Bereich benötigen, daher sollte "eine Einstellung" nicht angenommen werden, ohne den Werkhaltungsplan zu prüfen.
3. Muss die Oberfläche kontinuierlich bearbeitet werden?
Das Aufteilen einer kosmetischen Oberfläche, eines Flusswegs oder einer Verbindungskontur auf mehrere Setups kann Zeugenlinien, Änderungen im Schneidmuster oder kleine Verblendungsfehler hinterlassen, selbst wenn die Maße die Prüfung bestehen. Gleichzeitige 5-Achsen-Bearbeitung kann eine sich ständig verändernde Werkzeugausrichtung aufrechterhalten. Die endgültige Oberflächenqualität hängt weiterhin von der Schneidgeometrie, der Stepover, der Zuführung, der Maschinenkinematik, der Teilsteifigkeit und der Zulässigkeit von Handmischung ab.
4. Können der Schaft und die Vorrichtung sicher im Gerät rotieren?
Linearer Bewegungsweg ist nicht dasselbe wie effektive Rotationsarbeit. Der Schaft, das fertige Teil und die Vorrichtung müssen den Tisch, die Spindel, den Halter und die Werkhaltung beim Kippen und Drehen überwinden. Eine große Platte, eine lange Welle oder eine schwere Vorrichtung kann in die linearen Bewegungen passen, bleibt aber für eine Trunnion-artige 5-Achsen-Anordnung ungeeignet. Drehfreistand, Gewicht, Interferenz und Klemmstabilität sollten vor dem Angebot überprüft werden.
3. Alle oy Zustand, Verzerrung und Finish
Die Alle oy-Note ist nur der Ausgangspunkt
6061-T6 wird häufig verwendet, wo Machbarkeit, strukturelle Leistungsfähigkeit und Korrosionsbeständigkeit ausgewogen werden müssen. 7075 wird für höhere spezifische Festigkeitsanforderungen in Betracht gezogen, während Materialkosten, Korrosionsverhalten und Oberflächenanforderungen von 6061 abweichen. 6082 taucht häufig in europäischen Projekten auf. Sowohl 6061 als auch 7075 können auf einer 5-Achsen-Plattform bearbeitet werden; Die Auswahl sollte den Anforderungen an Funktion, Umgebung, Versorgung und Verarbeitung folgen und nicht der Maschinenkonfiguration.
Eine RFQ sollte auch Härtungs- und Rohmaterialform – Platte, Stange, Schmiedeform oder Extrudion – identifizieren. Korn- oder Pressrichtung und Lagerzugabe können ebenfalls eine Rolle spielen, da sie Leistung, Maßstabilität und Kursannahmen beeinflussen können.
Fünfachsen beseitigen keine Restspannungen oder dünnwandige Verzerrungen
Schweres Material aus dünnen Wänden, tiefen Hohlräumen, offenen Abschnitten oder asymmetrischer Geometrie kann Restspannungen lösen und Verformungen verursachen. Eine dünne Wand kann sich auch beim Klemmen ablenken und nach dem Lösen zurückspringen. Die Fünf-Achsen-Bearbeitung kann wiederholtes Spannen reduzieren und die Ausrichtung des Fräsers verbessern, aber die Verzerrung hängt weiterhin vom Ausgangsmaterial, der Entfernungsreihenfolge, der Schneidkraft, der Hitze, der Spannkraft und der Bauteilsteifigkeit ab. Mögliche Kontrollen umfassen ausgewogene Entfernung, getrennte Roh- und Fertigstellungen, temporäre Stützen oder Werklager, kontrolliertes Abspannen und Freizustandskontrolle.
Finishing muss in die dimensionale Kette einbezogen werden
Anodizieren, Hartanodizieren, Perlenstrahlen, chemische Umwandlungsbeschichtung und Pulverbeschichtung haben unterschiedliche funktionale und dimensionale Implikationen. Die Zeichnung sollte den Fertigstellentyp, die Farbe oder das genehmigte Muster, behandelte Bereiche, kosmetische Oberflächen, Maskierung und die Frage, ob die Maße vor oder nach der Fertigstellung angewendet werden, definieren. Eng angebrachte Löcher, Gewinde, Abdichtungsflächen und elektrische Kontaktflächen sollten lokal genannt werden, anstatt sich auf eine allgemeine Anmerkung wie "alle Flächen eloxiert" zu verlassen.
4. Wann bietet 5-Achsen-Bearbeitung einen besseren Wert?
Mehrflächige Bearbeitung erfordert nicht automatisch eine gleichzeitige 5-Achsen-Bewegung. Lieferanten wählen typischerweise zwischen wiederholten 3-Achsen-Aufbauten, 3+2-Positionsbearbeitung und gleichzeitiger 5-Achsen-Bearbeitung. Die richtige Methode ist die, die zuverlässig Toleranz-, Oberflächen- und Lieferanforderungen erfüllt.
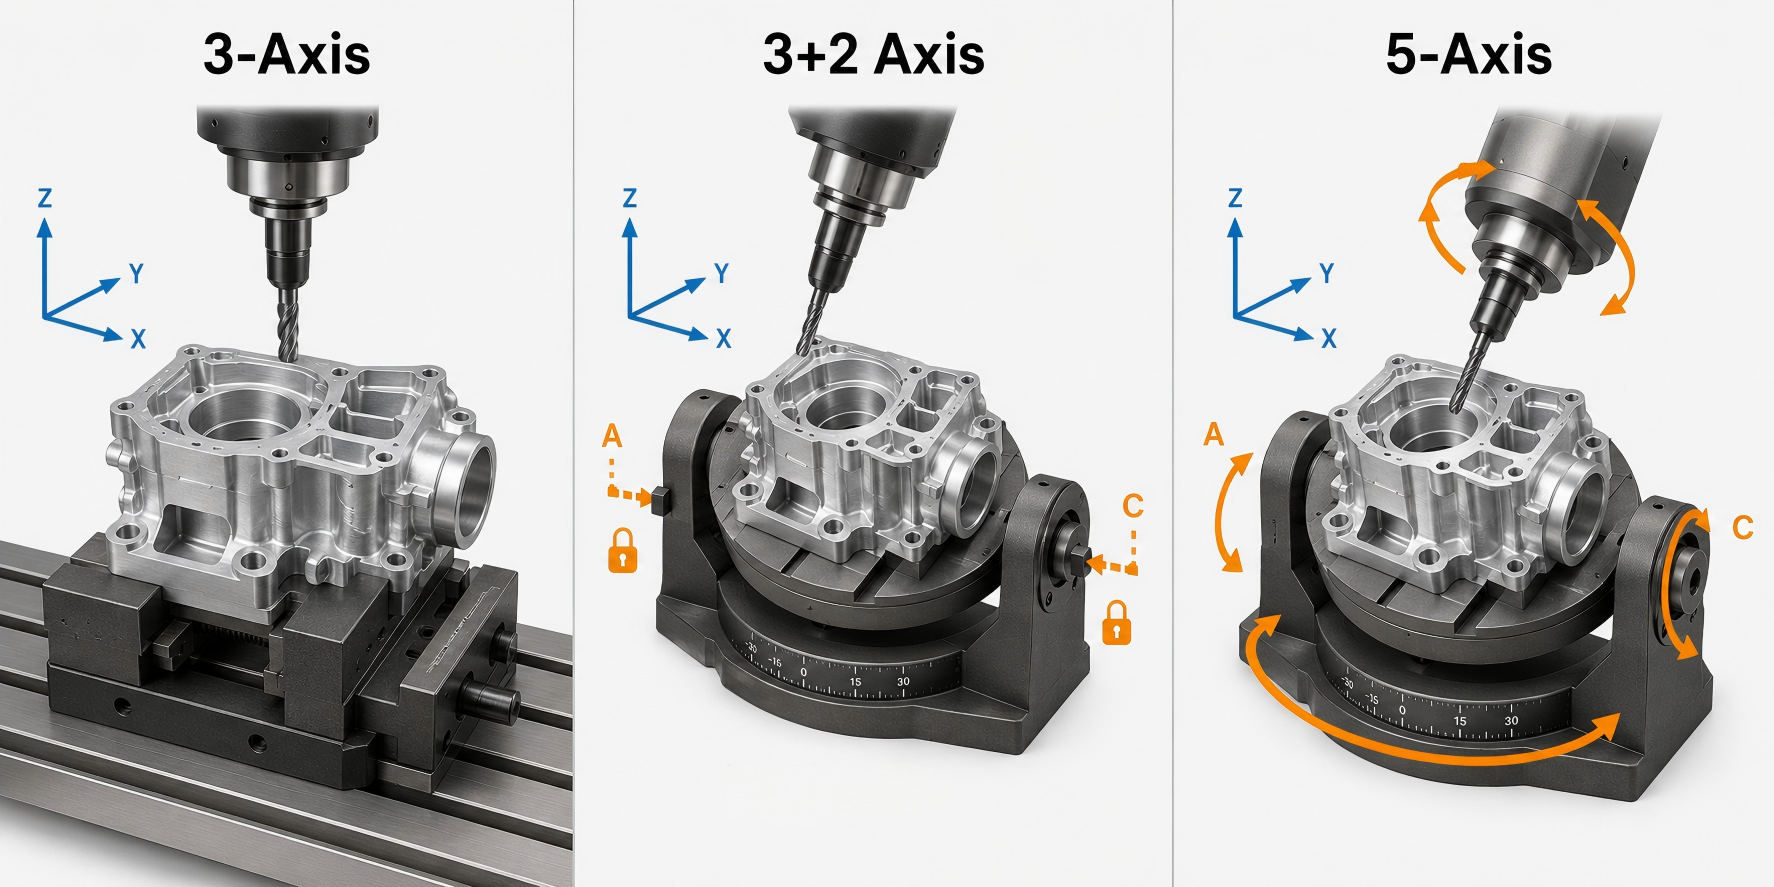
Beim 3+2-Bearbeiten orientieren Rotationsachsen das Werkstück und bleiben dann während des dreiachsigen Schneidens fest. Er eignet sich gut für Ebenen, geneigte Flächen und Löcher in festen Ausrichtungen. Bei gleichzeitiger 5-Achs-Bearbeitung bewegen sich Linear- und Rotationsachsen während des Schneidens zusammen. Dies wird hauptsächlich für gemischte Oberflächen, räumliche Profile und Bereiche verwendet, in denen das Werkzeug die Ausrichtung ständig ändern muss, um Zugang zu erhalten oder Interferenzen zu vermeiden.
Einkaufsteams sollten gesamt Kosten für konforme Bauteile vergleichen und nicht nur die Maschinenrate. Relevante Aufgaben umfassen Programmierung und Simulation, Lager, Vorrichtungen, Aufbau und Ausrichtung, Schneiden, Werkzeuge, Erstartikelinspektion, Fertigstellung sowie Überarbeitung oder Schrottrisiko. Eine höhere Maschinengeschwindigkeit kann ausgeglichen werden, wenn die 5-Achsen-Bearbeitung die meisten kritischen Merkmale in einer Hauptkonfiguration abschließt und mehrere Vorrichtungen oder Zwischeninspektionen vermeidet. Für einfache Geometrie, stabiles Volumen und wiederverwendbare Leuchten kann die 3-Achs-Mechanik wirtschaftlicher bleiben.
Beim Vergleich von Angeboten fragen Sie, welche Route vorgeschlagen wird, wie viele Setups erwartet werden, welche kritischen Merkmale gemeinsam ausgeführt werden; ob spezielle Fixturen erforderlich sind; und ob Berichte über Legierungszustand, Finish, Erstartikelinspektion und Qualitätsberichte enthalten sind.
5. Brightstars empfohlener Ansatz für Technik und Beschaffung
1. Feature-basierte DFM vor dem Zitat ausführen
Für maßgefertigte Aluminiumbearbeitungsprojekte sollte DFM funktionale Bezugspunkte, Querrichtungstoleranzen, unzugängliche Bereiche, übermäßiges Werkzeugreichweitenrisiko, dünne Wände, kleine innere Radien, Werkhaltungszonen und Oberflächenoberflächen identifizieren. Eine mögliche 5-Achsen-Route sollte außerdem auf Drehfreiheit, Werkzeug- und Vorrichtungskollision, Lagerzugabe und Sondstrategie überprüft werden. Obligatorische Änderungen sollten von optionalen Kostenoptimierungen getrennt werden.
2. Funktionale Ergebnisse anstelle unnötiger Prozesslabels angeben
Die Zeichnung sollte Lochposition, Oberflächenkontinuität, Dichtungsfunktion, Rauheit und kosmetische Akzeptanz definieren, anstatt nur "5-Achse erforderlich" zu nennen. Der Anbieter kann dann 3-Achsen-, 3+2- oder gleichzeitige 5-Achsen auswählen, bleibt dabei für das Ergebnis verantwortlich. Wenn ein Kundenstandard, eine Zertifizierung oder eine validierte Route ausdrücklich eine 5-Achsen-Bearbeitung verlangt, geben Sie diese Anforderung in der RFQ an.
3. Inspektion mit den Zeichnungsbezugspunkten abstimmen
Bremssättel und Mikrometer sind für bestimmte Dimensionen geeignet, aber multidirektionale Lochmuster, Profil, tatsächliche Position und Beziehungen über Flächen hinweg erfordern üblicherweise CMM, Sichtmessung oder eine spezielle Anzeige. Die Inspektion des ersten Artikels sollte Hochrisikomerkmale priorisieren, und Rauheitsanforderungen sollten den Messbereich und die Richtung angeben.
4. Verwenden Sie Prototypen und Low-Volume-Produkt ion zur Validierung der Route
Rapid Prototyping kann Arbeitshaltung, Verformung, Mahlwerk, Oberflächenbehandlung, Inspektionszugang und Montage validieren – nicht nur die äußere Form. Nach dem Prototyp wird der Materialzustand, die Aufbaumethode, die Programmüberarbeitung, die kritischen Werkzeuge und die Inspektionsergebnisse erfasst, damit die Produktion in geringer Stückzahl aus einem wiederholbaren Prozess beginnt.
6. Fallstudie: 5-Achsen-Bearbeitung eines 7075-T6-Roboterbauteils
Dieses maßgefertigte robotische Bauteil wurde aus 7075-T6-Aluminium gefertigt. Sie verfügt über geschwungene Profile, mehrere leichte Taschen, Montagelöcher, Bosses und in verschiedene Richtungen angeordnete Oberflächen. Einige kritische Maße erfordern Toleranzen bis zu ±0,005 mm. Da erhebliches Material entfernt werden musste, um das Gewicht zu reduzieren, war die Aufrechterhaltung von Steifigkeit und Maßstabilität während der gesamten Bearbeitung ein wichtiger Aspekt.
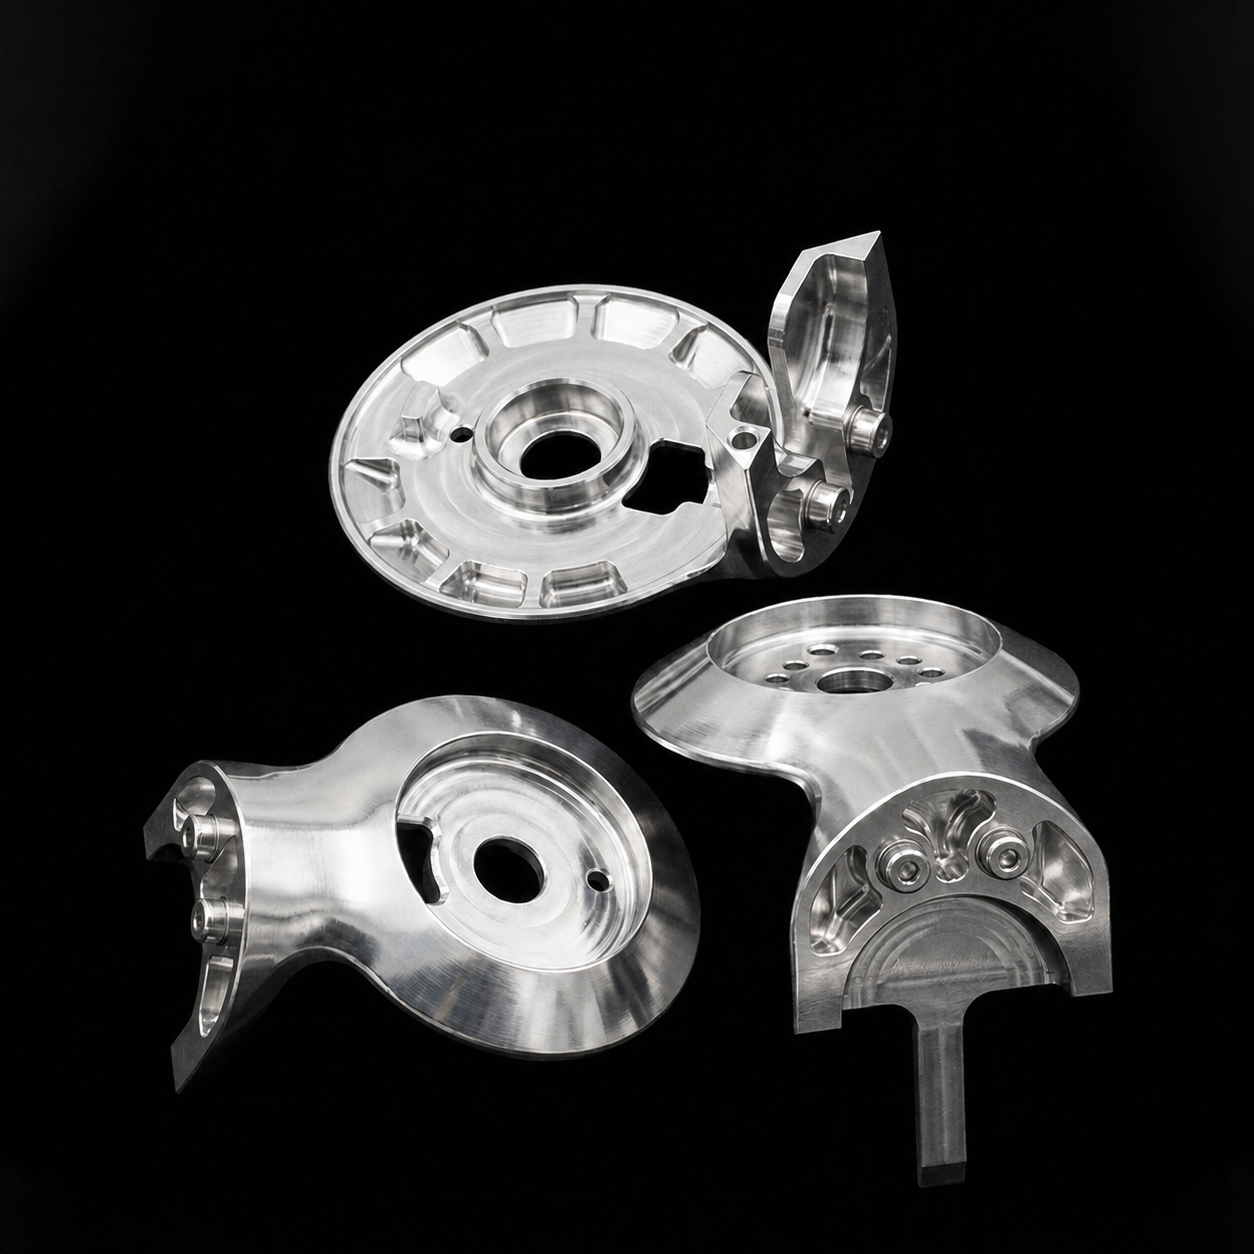
Ein herkömmlicher 3-Achsen-Prozess hätte mehrere Setups und wiederholte Ausrichtung erfordert. Dies konnte Bespannungsübertragungsfehler zwischen Löchern, Bossen und aus verschiedenen Richtungen gefertigten Montageflächen verursachen. Einige tiefe Taschen und gekrümmte Bereiche erfordern zudem erweiterte Werkzeuge, was das Risiko von Vibrationen, Werkzeugablenkungen und ungleichmäßigen Schneidspuren erhöht.
Wir haben daher die 5-Achsen-CNC-Bearbeitung verwendet, um die Seitenmerkmale, Hohlräume und komplexen Profile aus geeigneteren Winkeln zu nähern. Verwandte kritische Merkmale wurden, wo immer möglich, im gleichen Primäraufbau abgeschlossen, was die Umpositionierung reduzierte und die Konsistenz zwischen den Bearbeitungsrichtungen verbesserte.
Materialentfernung wurde in Phasen unterteilt. Das Hauptprofil und die leichten Taschen wurden zunächst grob bearbeitet, während genügend Material an kritischen Löchern und Montageflächen erhalten blieb. Diese Merkmale wurden dann nach der Entfernung des Hauptmaterials fertig bearbeitet, um das Verzerrungsrisiko in der 7075-T6-Struktur zu verringern.
Die Inspektion konzentrierte sich auf kritische Löcherdurchmesser, Positionsverhältnisse zwischen Merkmalen auf verschiedenen Flächen, Montageflächen, Bosse und Maßstabilität nach dem Lösen des Bauteils. Das Erreichen von ±0,005 mm in kritischen Maßen erforderte mehr als eine 5-Achsen-Maschine: stabile Werkhaltung, kontrollierte Werkzeuge, eine geeignete Bearbeitungsumgebung und eine geeignete Inspektionsmethode waren ebenfalls notwendig.
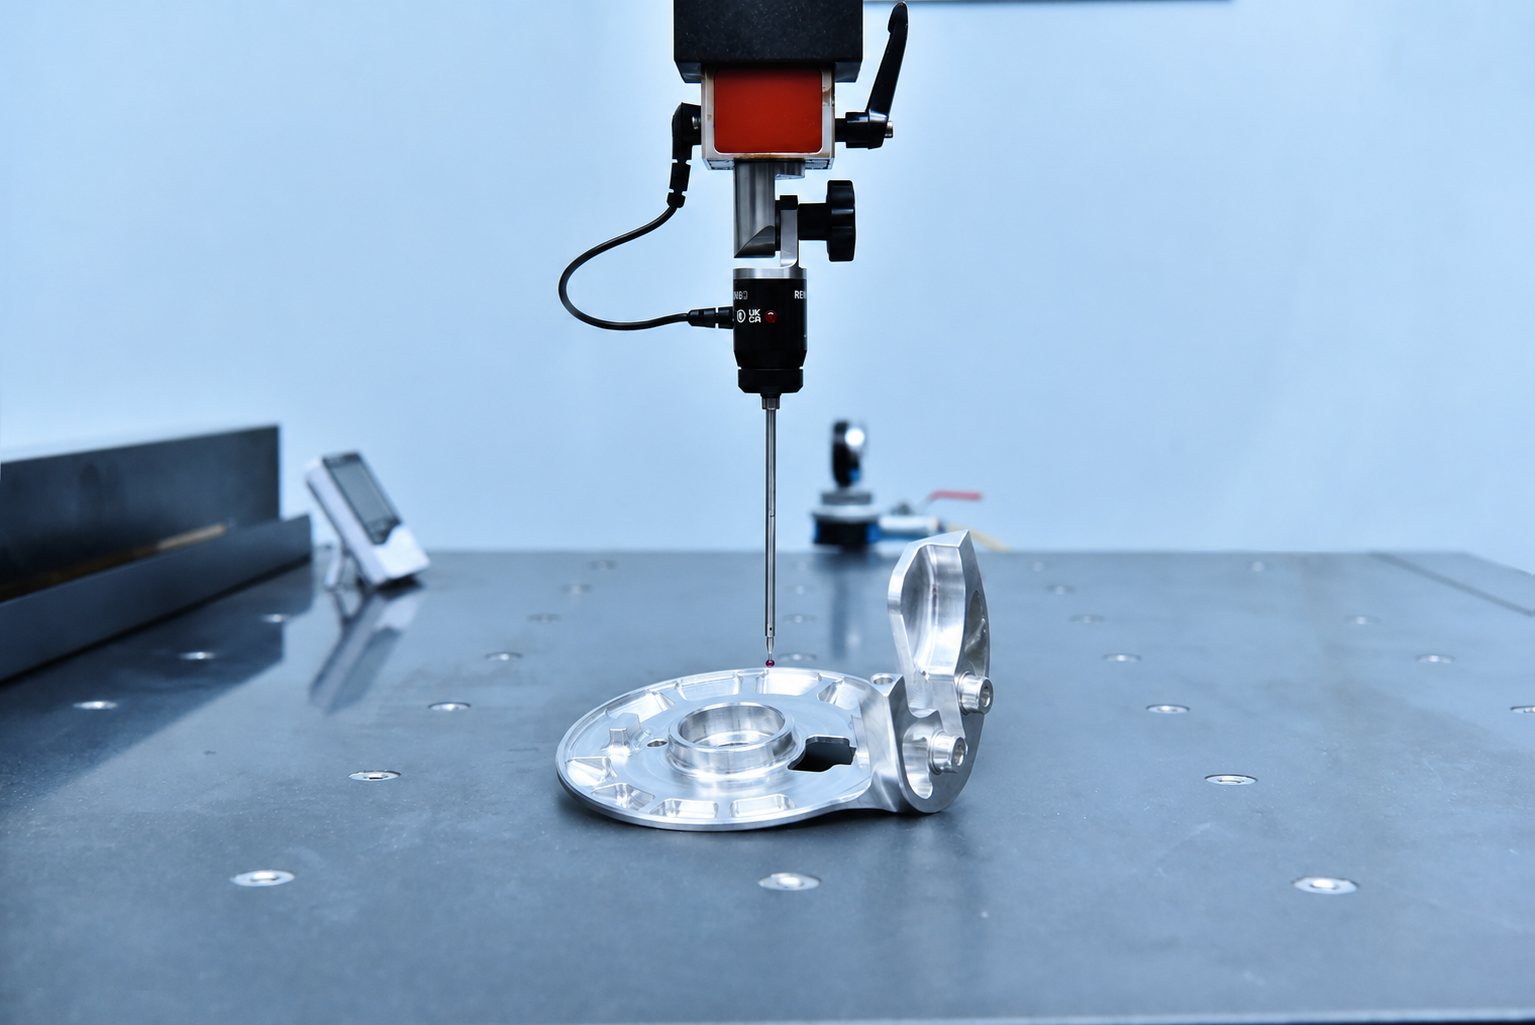
Dieses Projekt zeigt, dass der Wert der 5-Achsen-Bearbeitung nicht auf die Herstellung komplexer Formen beschränkt ist. Es kann außerdem wiederholte Setups reduzieren, den Werkzeugzugang verbessern und einen stabileren Prozess für kritische multidirektionale Funktionen in leichten robotischen Komponenten bieten.
7. Engineering and RFQ Checkliste
□ Sind Legierung, Härtung und Rohmaterial vollständig spezifiziert?
□ Sind die 2D-Zeichnung und das 3D-Modell dieselbe Version und welche Steuerungen, falls sie sich widersprechen?
□ Spiegelt das Bezugssystem Montage und Funktion wider, und welche Merkmale sind entscheidend?
□ Gibt es schräge Löcher, Unterschnitte, tiefe Taschen, hohe Wände, kleine Radien oder unzugängliche Bereiche?
□ Können verwandte kritische Funktionen in einem einzigen primären Setup abgeschlossen werden?
□ Erzeugen dünne Wände, offene Abschnitte oder die Entfernung von schwerem Material ein Verzugsrisiko?
□ Gibt es ausreichende Drehfreiheit für Schaft und Leuchtturm?
□ Sind Finishtyp, Farbe, kosmetische Bereiche und Maskierungszonen definiert?
□ Werden Maße vor oder nach dem Abschluss akzeptiert?
□ Enthält die Ausschreibung Menge, Vorlaufzeit, Inspektionsberichte und Verpackung?
□ Identifiziert das Angebot die Annahmen um Prozess, Aufbau, Inspektion und Fertigstellung?
8. Häufig gestellte Fragen
1. Benötigt jedes mehrseitiges Aluminiumteil eine 5-Achsen-Bearbeitung?
Nein. Eine begrenzte Anzahl orthogonaler Flächen kann oft wirtschaftlich durch eine dreiachsige Neupositionierung bearbeitet werden. Geneigte Flächen und Löcher in fester Ausrichtung passen häufig zu 3+2. Simultanes 5-Achsen-System wird wertvoller, wenn kritische Toleranzen mehrere Richtungen überschreiten, eine Oberfläche kontinuierlich sein muss oder eine feste Werkzeugrichtung keinen praktischen Zugang ermöglicht.
2. Was ist der Unterschied zwischen 3+2- und gleichzeitiger 5-Achsen-Bearbeitung?
In 3+2 positionieren rotierende Achsen das Werkstück und bleiben während des dreiachsigen Schneidens fest. Bei gleichzeitiger 5-Achsen-Bearbeitung bewegen sich Linear- und Drehachsen beim Schneiden gemeinsam, um die sich ändernde Werkzeugorientierung beizubehalten.
3. Erreicht die 5-Achsen-Bearbeitung automatisch engere Toleranzen?
Nein. Weniger Einstellungen können die Bezugskette verkürzen, aber die Toleranz hängt auch vom Maschinenzustand, der Bauteilsteifigkeit, der Restspannung, der Werkhaltung, der Werkzeuge, der Temperatur, der Programmierung und der Inspektion ab. Fünfachsen lösen Verformungs- oder Messprobleme nicht automatisch.
4. Sind sowohl 6061 als auch 7075 für 5-Achsen-Bearbeitung geeignet?
Ja. Beide haben eine gute Machbarkeit. Die Auswahl sollte sich nach Festigkeit, Korrosionsumgebung, Verfügbarkeit, Bearbeitung und Kostenanforderungen orientieren – nicht an der Anzahl der Maschinenachsen.
5. Verhindert die 5-Achsen-Bearbeitung dünnwandige Verzerrungen?
Nicht vollständig. Es kann wiederholtes Spannen reduzieren, den Werkzeugüberhang verkürzen und die Schneidrichtung verbessern, aber Restspannung, Wärme, Spannkraft, Wandsteifigkeit und Entfernungssequenz erfordern weiterhin Kontrolle.
6. Sollte eine RFQ eine 5-Achsen-Bearbeitung angeben?
Geben Sie es an, wenn ein Kundenstandard oder validierter Prozess es verlangt. Ansonsten definieren Sie funktionale Maße, Bezugspunkte, Oberflächen, kosmetische Akzeptanz und Inspektion und bitten Sie den Lieferanten, die vorgeschlagene Route zu begründen.
7. Wie kann ein Käufer bewerten, ob ein 5-Achsen-Angebot angemessen ist?
Überprüfen Sie den enthaltenen Materialzustand, Programmierung, Vorrichtungen, Aufbauzahl, Bearbeitung, Inspektion und Finish. Vergleichen Sie die gesamten Kosten für konforme Bauteile und das technische Risiko, anstatt nur den Maschinenstundentarif.
Fazit
Ob eine maßgefertigte CNC-Bearbeitung von Aluminiumteilen eine 5-Achs-Bearbeitung benötigt, hängt vom Werkzeugzugang, Begrenzungsverhältnissen, Aufbauanzahl, kontinuierlichen Flächen, Bauteilsteifigkeit, Finishmaßen und gesamt Projektkosten ab. Ein gut gewählter 5-Achsen-Prozess kann die Umpositionierung reduzieren und die Konsistenz zwischen den kritischen Merkmalen mehrerer Flächen verbessern. Für einfache Teile, die wiederholt neu positioniert werden können, bringt die 5-Achsen-Bearbeitung jedoch nicht automatisch einen Mehrwert.
Brightstar Prototype CNC Co., Ltd. bietet Aluminium-CNC-Bearbeitungsservice sowie maßgeschneiderte Aluminiumbearbeitung für komplexe Einzelteile und Kleinserienproduktion an. Wenn Sie CNC-Aluminiumteile mit multidirektionalen Funktionen, engen Toleranzen oder schwierigem Werkzeugzugang beschaffen, senden Sie uns Ihre 2D-Zeichnungen, 3D-Modelle, Materialspezifikationen, Mengen und Inspektionsanforderungen für eine DFM-Überprüfung und ein Angebot.
Quellen
Haas-Automatisierung — Universalmaschinen:https://www.haascnc.com/machines/vertical-mills/universal-machine.html
Haas-Automatisierung — 5-Achsen-Bearbeitung vereinfacht:
https://www.haascnc.com/productivity/5-Axis-Simplified.html
ISO — ISO 2768-1:1989, Allgemeine Toleranzen—Teil 1:
https://www.iso.org/standard/7748.html
Haftungsausschluss
Alle quantitativen Daten (Prozentsätze und Stundensätze), die in diesem Artikel bereitgestellt werden, dienen ausschließlich zu illustrativen und pädagogischen Zwecken und basieren auf Branchendurchschnitten. Die tatsächlichen Kosten können je nach spezifischer Bauteilgeometrie, Schwankungen der Rohstoffpreise und regionalen Arbeitskosten variieren. Für eine genaue Projektkostenberechnung empfiehlt Brightstar Prototype CNC Co., Ltd, direkt Kontakt zu unserem Team für aktuelle Angebote, die auf Ihre spezifischen Anforderungen zugeschnitten sind.