Acryl-CNC-Bearbeitung und PEEK-CNC-Bearbeitung: 7 kostspielige Fehler, die Sie bei der Beschaffung von maßgefertigten Teilen vermeiden sollten

Acryl-CNC-Bearbeitung und PEEK-CNC-Bearbeitung: 7 kostspielige Fehler, die man bei der Beschaffung maßgeschneiderter Teile vermeiden
sollteBrauchst du individuelle Peek- oder Acrylteile? Erfahren Sie, wie sich Acryl-CNC-Bearbeitung und PEEK-CNC-Bearbeitung unterscheiden, welche Spezifikationen Kosten und Qualität beeinflussen und was Käufer in einer Ausschreibung aufnehmen sollten.
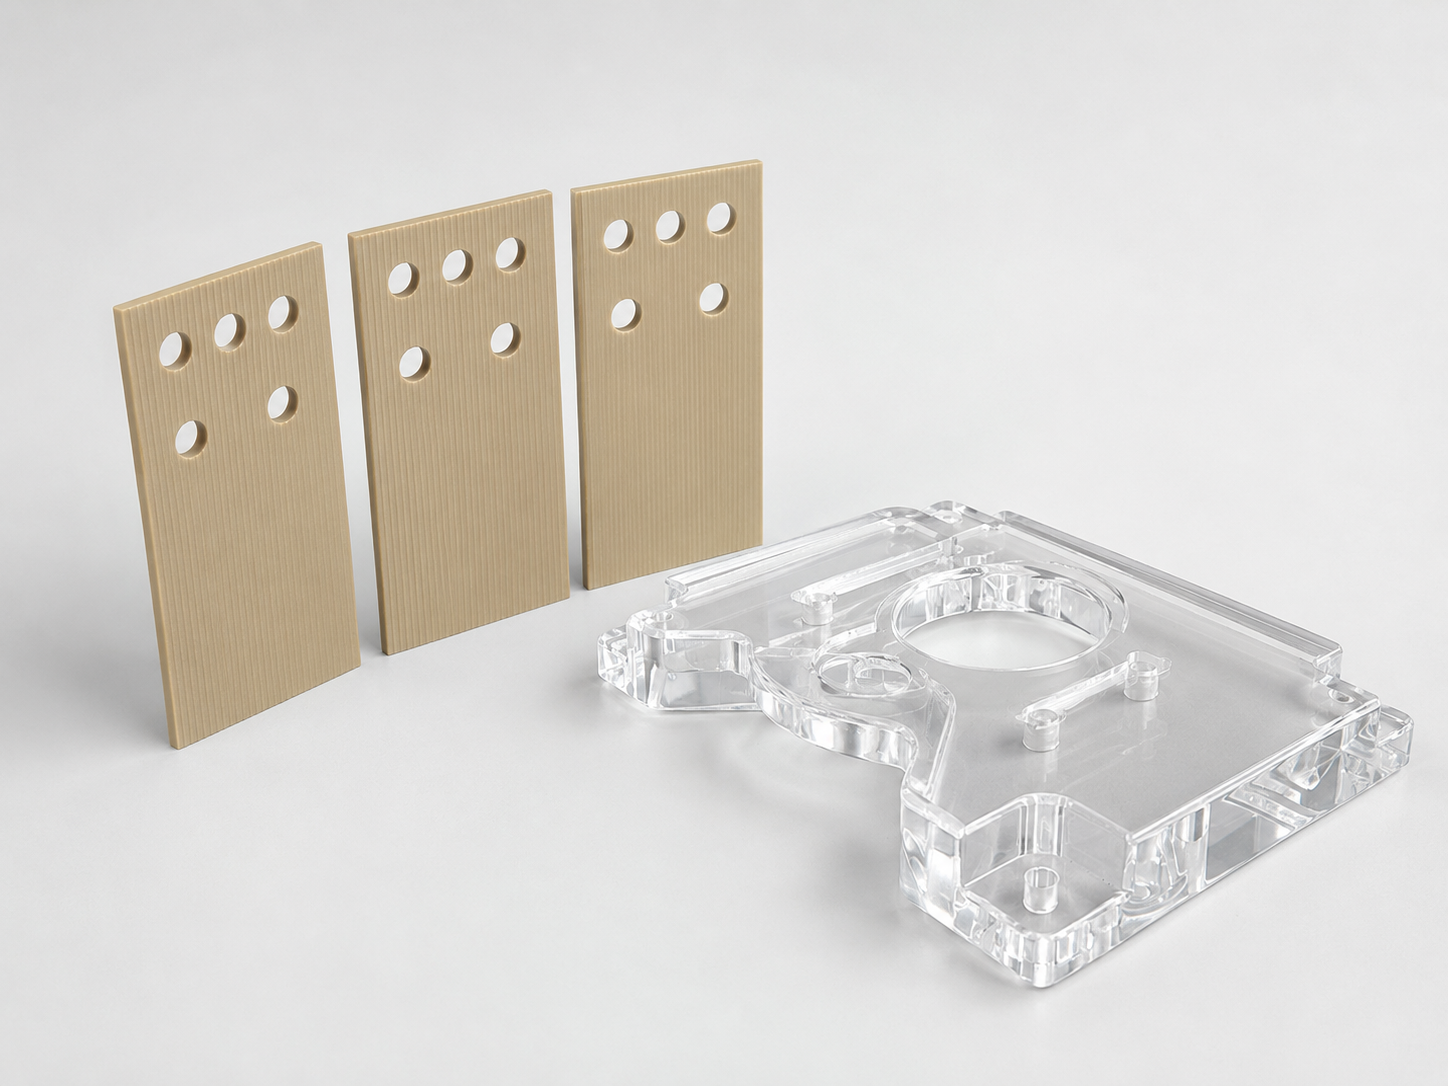
Ein PEEK-Verteiler kommt nach der endgültigen Bearbeitung mit einem Flachheitsproblem an. Eine Acrylinspektionsabdeckung sieht perfekt aus, wenn sie die Maschine verlässt, entwickelt aber feine Risse während der Montage. In beiden Fällen können die Maße im Inspektionsbericht akzeptabel erscheinen, dennoch versagen die Bauteile im Einsatz.
Diese Fehler beginnen oft vor dem Schneiden. PEEK und Acryl sind beide Ingenieurkunststoffe, aber sie reagieren sehr unterschiedlich auf Hitze, Schneidkräfte, Halterung, Kühlmittel, Polieren und innere Spannungen. Die Behandlung wie Aluminium – oder wie dasselbe Plastik – kann zu Schrott, verzögerter Validierung und teuren Wiederholungsbestellungen führen.
Dieser Leitfaden erklärt die sieben Fehler, die Ingenieure und Einkaufsteams bei der Beschaffung von individuellen Kunststoffteilen vermeiden sollten. Der Schwerpunkt liegt auf zwei kommerziell bedeutenden Prozessen: Acryl-CNC-Bearbeitung für klare Abdeckungen, optische Paneele, Schutzdecken und Displaykomponenten; und PEEK-CNC-Bearbeitung für Hochleistungsteile, die in medizinischen Geräten, Halbleitersystemen, Luft- und Raumfahrtbaugruppen und anspruchsvollen industriellen Anwendungen eingesetzt werden.
Dieser Artikel zeigt, was in einer Zeichnung und Ausschreibung definiert werden sollte, was ein fähiger CNC-Maschinenlieferant bewerten sollte und wie man Angebote auf derselben technischen Grundlage vergleicht.
Acryl-CNC-Bearbeitung vs. PEEK-CNC-Bearbeitung: Warum die Prozesse unterschiedlich sind
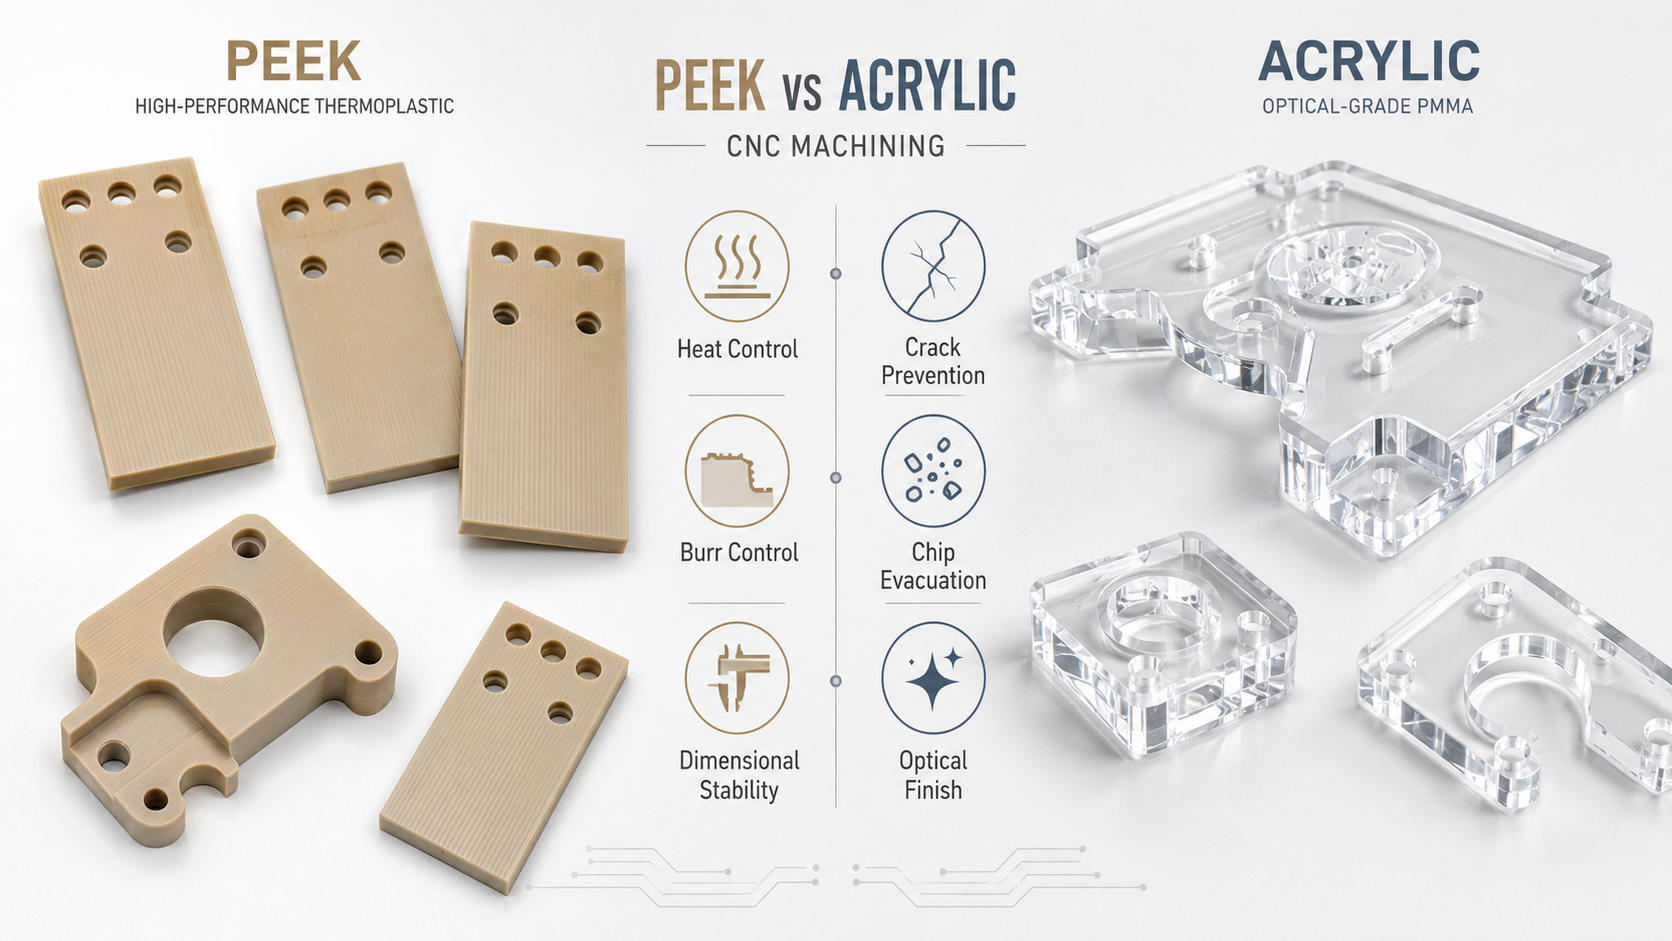
PEEK ist ein halbkristallines Thermoplastisch, das für Temperaturfähigkeit, chemische Beständigkeit, Verschleißleistung und mechanische Festigkeit bewertet wird. Sie kann ungefüllt oder mit Glasfaser, Kohlefaser oder anderen Zusätzen verstärkt werden. Da das Material teuer ist und häufig in regulierten oder technisch anspruchsvollen Anwendungen eingesetzt wird, muss die PEEK-CNC-Bearbeitung die Materialidentität, Wärme, Innenspannung, Maßstabilität und Rückverfolgbarkeit steuern.
Acryl, auch bekannt als PMMA, ist ein amorpher und optisch klarer Kunststoff. Sie ist starr, aber vergleichsweise spröde. Die Acryl-CNC-Bearbeitung konzentriert sich daher darauf, Abplatzungen, Schmelzen, Kratzen, Kratzer und sichtbare Befestigungsspuren zu vermeiden. Kantenklarheit und kosmetische Akzeptanz können genauso wichtig sein wie die Maßgenauigkeit.
Die Kaufrisiken sind ebenfalls unterschiedlich. Ein niedriges PEEK-Angebot kann die angegebene Harzqualität, Zertifizierung, Stressentlastungssequenz oder Schrottzuschuss ausschließen. Ein niedriges Acrylangebot kann von extrudiertem statt gegossenem Blech, einer standardisierten Bearbeitungsoberfläche anstelle einer polierten optischen Kante oder einer gewöhnlichen Verpackung statt einzeln geschützter Teile ausgehen. Käufer sollten diese Annahmen vor dem Vergleich der Einheitspreise bestätigen.
Fehler 1: Nur "PIEP" oder "Acryl" auf der Zeichnung angeben
Eine Materialfamilie Name ist keine vollständige Spezifikation. Für die PEEK-CNC-Bearbeitung sollte die Zeichnung die genaue Steigung angeben, wann immer Leistung oder Compliance davon abhängt. Ungefüllte PEEK, 30 % glasgefüllte PEEK, kohlenstoffgefüllte PEEK, Lagerqualitäten und medizinische Qualitäten unterscheiden sich in Steifigkeit, thermischer Ausdehnung, Abrasivität, Aussehen und Zertifizierung. Der Ersatz durch eine generische Sorte kann sowohl das Bearbeitungsverhalten als auch die Leistung des fertigen Bauteils verändern.
Wo erforderlich, geben Sie Hersteller oder genehmigtes Äquivalent, Füllprozentsatz, Farbe, Lagerformular und Zertifizierungsanforderungen an. Wenn eine Rückverfolgbarkeit des Stücks oder ein Materialzertifikat erforderlich ist, sollten Sie dies in die RFQ aufnehmen, anstatt es nach der Produktion anzufordern. Ein qualifizierter PEEK-Maschinenlieferant sollte die Materialidentifikation von eingehenden Lagern bis zur Endinspektion und Verpackung aufrechterhalten.
Für Acryl-CNC-Bearbeitung geben Sie an, ob der Schaft gegossen oder extrudiert mit PMMA sein muss. Gegossenes Acryl wird oft für anspruchsvolle Bearbeitungsteile ausgewählt, da es in der Regel eine bessere optische Qualität und eine geringere Restspannung bietet. Extrudiertes Acryl kann wirtschaftlich und für viele Anwendungen geeignet sein, kann aber beim Bearbeiten, Lösungsmittelbinden, Polieren oder chemischer Exposition unterschiedlich reagieren.
Definieren Sie außerdem Farbe, Farbtönung, Lichtdurchlässigkeit, UV-Anforderungen und ob ein genehmigtes Äquivalent erlaubt ist. Wenn ein Anbieter einen anderen Aktientyp anbietet, sollte diese Änderung im Angebot sichtbar sein. Andernfalls können zwei vergleichbare Preise wesentlich unterschiedliche Teile darstellen.
Fehler 2: Metall-Toleranzen Anwenden CNC-gefräste Kunststoffteile
Ingenieure kopieren manchmal ein Metallbauteil und wenden die gleichen Toleranzen auf einen Kunststoffersatz an. Dieser Ansatz kann Bearbeitungszeit, spezielle Vorrichtungen, Zwischeninspektionen und Schrott hinzufügen, ohne die Montage zu verbessern. Kunststoffe haben eine geringere Steifigkeit, eine höhere thermische Ausdehnung und eine höhere Empfindlichkeit gegenüber Klemm- und Messbedingungen als Metalle.
Bei der PEEK-CNC-Bearbeitung können dünne Wände unter Schneiddruck durchbiegen und sich nach dem Lösen der Fixierung bewegen. Flache Platten, Ringe, lange Bauteile und stark verpackte Teile können ihre Form verändern, wenn das ausgewogene Außenmaterial entfernt wird. Eine Dimension, die korrekt misst, während sie eingeschränkt ist, kann sich nach der Stabilisierung ändern.
In der Acryl-CNC-Bearbeitung erhöhen sehr enge Toleranzen um dünne Wände, schmale Schlitze oder Löcher nahe einer Kante das Risiko von Absplittern und Risse. Kleine innere Eckradien erfordern kleinere, weniger starre Werkzeuge und längere Zyklen. Strenge kosmetische und maßbezogene Anforderungen an dasselbe Merkmal können ebenfalls zusätzliche Fertigstellung und Inspektion erfordern.
Identifizieren Sie die Maße, die Passform, Abdichtung, Ausrichtung und Funktion steuern. Nutze funktionale Bezugspunkte und wende geometrische Toleranzen an, bei denen sie die Designintention besser kommunizieren als enge Plus/Minus-Grenzen in jeder Dimension. Nicht-kritische Maße sollten realistische Toleranzen haben.
Die RFQ sollte auch die Inspektionstemperatur und -methode angeben, wann thermische Bewegung relevant ist. Für flexible Merkmale seien Sie sich einig, ob die Messungen im freien Zustand oder im eingeschränkten Zustand durchgeführt werden. Ein Lieferant für Präzisionskunststoffbearbeitung sollte diese Details während der DFM prüfen, anstatt einfach eine unrealistische Zeichnung zu akzeptieren und eine hohe Risikoprämie hinzuzufügen.
Fehler 3: Ignorieren von Hitze, innerer Spannung und Bearbeitungssequenz
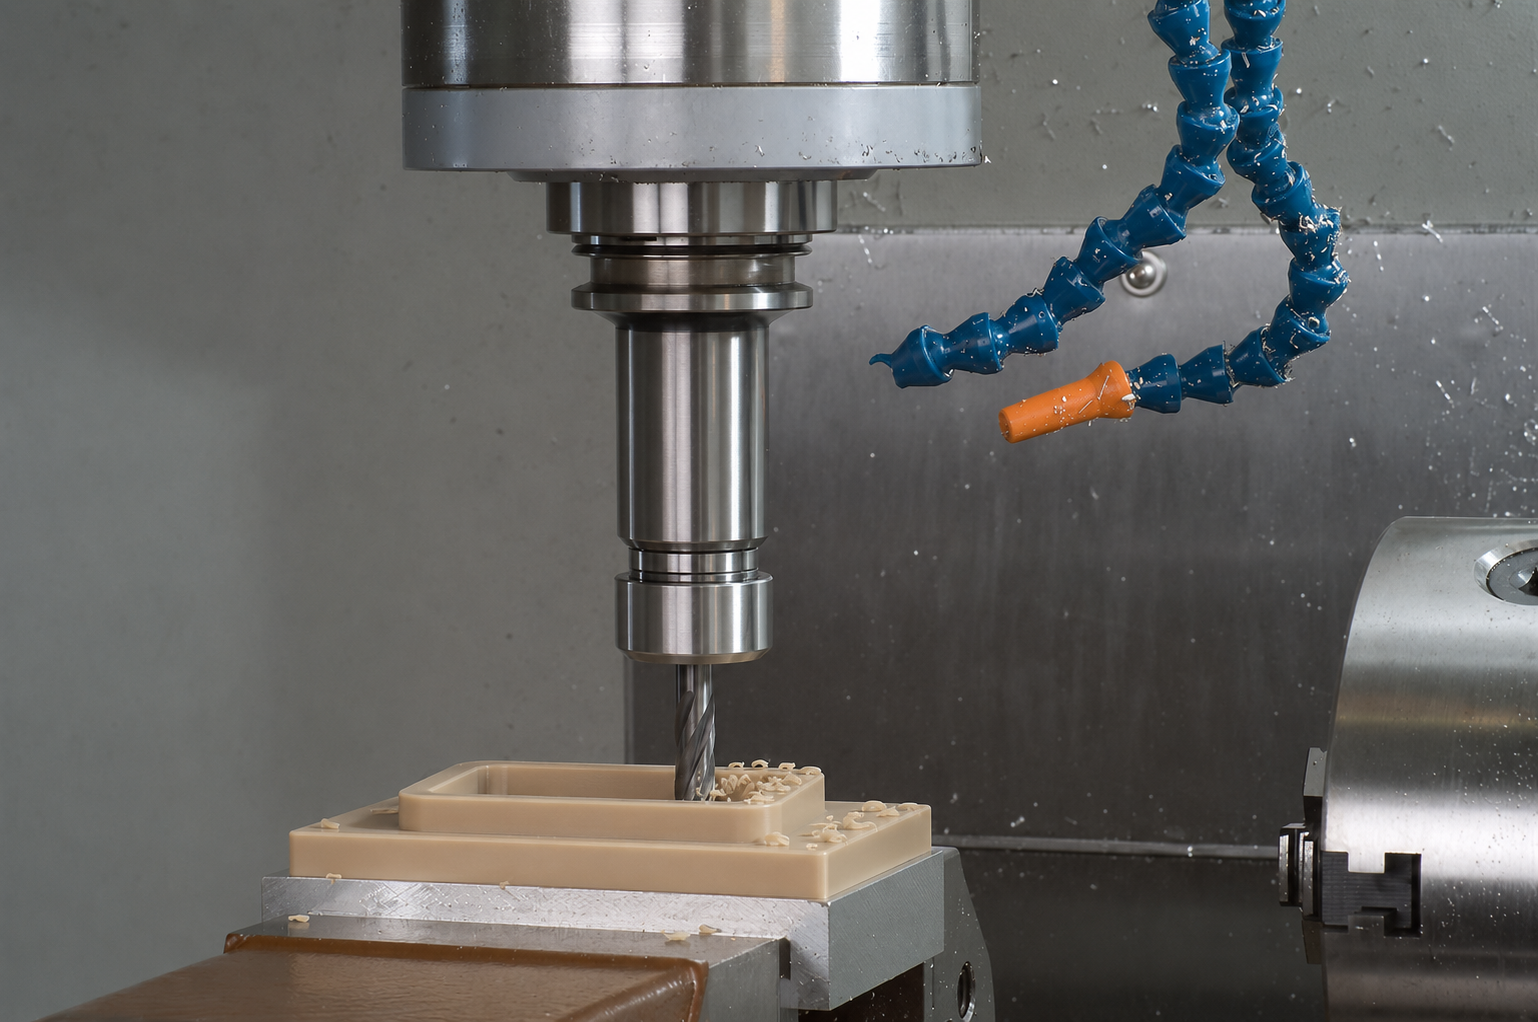
Hitze verlässt ein Kunststoffwerkstück nicht so leicht wie Aluminium. Stumpfe Werkzeuge und übermäßiges Reiben können die Wärme an der Schneide konzentrieren, was zu Graten, verschmierten Oberflächen, Dimensionsabweichungen oder lokalem Schmelzen führt. Eine effektive Chip-Evakuierung ist daher Teil der Wärmekontrolle.
Für die PEEK-CNC-Bearbeitung ist die Bearbeitungsreihenfolge besonders wichtig, wenn ein hoher Prozentsatz des ursprünglichen Materials entfernt wird. Ausgewogenes Roughing von gegenüberliegenden Flächen, kontrollierte Finish-Allowance und eine Stabilisierungsphase können die Bewegung verringern. Je nach Steigung, Bestandszustand, Geometrie und Toleranz kann ein Zwischenspannungs-Entlastungszyklus sinnvoll sein. Dies ist keine Regel, dass jede PEEK-Komponente mehrmals geglüht werden muss; Es handelt sich um eine Prozessentscheidung, die dem tatsächlichen Risiko folgen sollte.
Scharfe Werkzeuge, geeignete Rechengeometrie, kontrolliertes Engagement und begrenzte Kapazität helfen dabei, die Wärme mit dem Splinter zu entweichen. Verstärktes PEEK ist abrasiver als ungefülltes Material, daher muss der Werkzeugverschleiß über die gesamte Produktionsmenge hinweg kontrolliert werden. Ein Prozess, der bei den ersten Bauteilen eine Toleranz hält, kann mit der Abnutzung der Schneide allmählich abdriften.
Während der Acryl-CNC-Bearbeitung kann eine lokale Überhitzung eine klare Kante trüb machen, Späne an die Oberfläche schweißen lassen oder eine verwischte Oberfläche verursachen. Stabiler Zufuhr, geeignete Spindeldrehzahl, scharfe polierte Schneidkanten und kontinuierliche Spanentfernung tragen dazu bei, einen sauberen Schnitt zu erhalten. Das blosse Nachfüllen von Kühlmittel ist nicht immer sicher. Acryl unter Restspannung kann beim Kontakt mit einem inkompatiblen Kühlmittel, Reiniger oder Lösungsmittel ausrasten.
Teilen Sie dem Lieferanten mit, ob das Acrylteil später verklebt, lackiert, beschichtet oder poliert wird. Eine nachgelagerte Belichtung kann Spannungen offenbaren, die bei der Endbearbeitungsinspektion nicht sichtbar waren. Für viele Teile ist saubere Druckluft einer nicht verifizierten Flüssigkeit vorzuziehen, aber die Entscheidung muss Materialqualität, Ausrüstung, Sauberkeitsanforderungen und Anwendung berücksichtigen.
Fehler 4: Verwendung der falschen Workholding- und Support-Strategie
Workholding muss den Blank sichern, ohne den Defekt zu erzeugen, den er verhindern soll. Konzentrierte Klemmkraft kann PEEK verzerren, Acryl markieren oder Spannungen erzeugen, die erst nach Entfernung sichtbar werden.
PEEK-CNC-Bearbeitung erfordert oft eine Unterstützung, die der Geometrie folgt, während das Material entfernt wird. Weiche Kiefer, bearbeitete Nester, Opferstützen oder gestufte Befestigungen können für dünne Ringe, Platten und komplexe Taschen benötigt werden. Der Lieferant sollte Bezugspunkte festlegen, die zwischen Schrauschnitt, Fertigstellung und Inspektion stabil bleiben. Wenn mehrere Setups erforderlich sind, wird der Datumstransfer Teil der Toleranzstrategie.
Für Acryl-CNC-Bearbeitung können breite weiche Backen, Schutzfolie, Vakuumvorrichtungen, Opferunterlagen und individuelle Nester den Druck verteilen und sichtbare Flächen schützen. Dünnes Blatt benötigt außerdem Unterstützung gegen Vibrationen. Klappern kann die Kante beschädigen, selbst wenn das Teil dimensionsmäßig akzeptabel bleibt.
Die Zeichnung sollte kosmetische Flächen und Bereiche identifizieren, an denen Befestigungsmarkierungen nicht akzeptabel sind. Wenn beide Seiten sichtbar sind, sagen Sie das. Wenn Schutzfolie während der Bearbeitung, Inspektion und Versandzeit erhalten bleibt, sollten Sie diese Präferenz in die Kaufspezifikation aufnehmen. Ein Hersteller von maßgefertigten Acrylteilen kann allein aus einem 3D-Modell nicht die Sichtrichtung, akzeptablen Kontaktflächen oder Montageflächen ableiten.
Fehler 5: Die Acrylanforderung nur als "klar" beschreiben
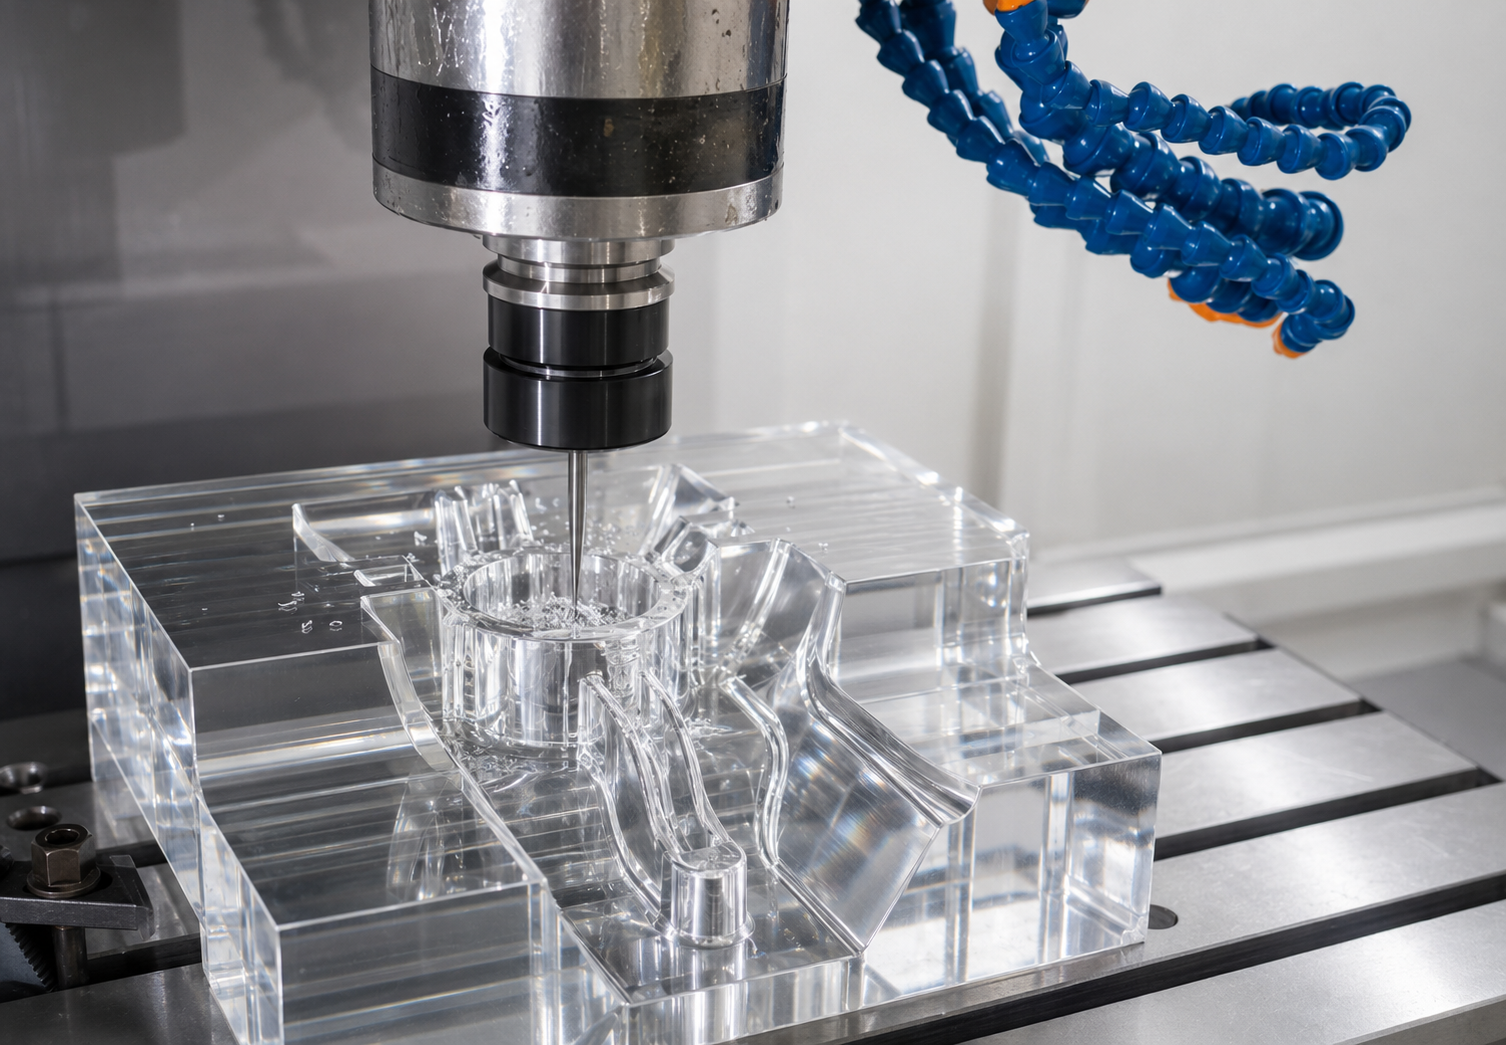
"Clear" ist keine messbare Finish-Spezifikation. Eine bearbeitete Acrylkomponente kann mehrere akzeptable Ergebnisse erzielen: eine funktionale gefräste Kante mit sichtbaren Werkzeugspuren, eine fein gefräste Kante für eine industrielle Schutzleiste, eine polierte Kante für eine Displaykomponente oder eine kontrollierte optische Oberfläche mit definierten Nebel- und Kratzgrenzen.
In der Acryl-CNC-Bearbeitung beeinflusst die Finish-Auswahl Werkzeuge, Zykluszeit, Sekundäroperationen, Handhabung und Preis. Mechanisches Polieren kann eine Kante verbessern, erfordert aber mehr Arbeit. Flammenpolitur kann schnell ein klares Aussehen erzeugen, aber es bringt Wärme ein und kann die Restspannung erhöhen. Sie ist nicht automatisch geeignet für eng anliegende Merkmale, Klebverbindungen, präzise Abdichtflächen oder Teile, die bestimmten Chemikalien ausgesetzt sind.
Gib an, welche Flächen kosmetisch sind, welche Ränder direkt betrachtet werden und welche Beleuchtung und Sichtweite für die Akzeptanz verwendet werden. Definieren Sie, ob feine Werkzeugspuren, Kantenbrüche, leichte Nebel oder ein bestimmter Scratch-Dig-Standard akzeptabel sind. Wenn eine optische Funktion kritisch ist, stellen Sie eine messbare optische Anforderung bereit, anstatt sich auf Fotos oder das Wort "transparent" zu verlassen.
Die Verpackung gehört zur gleichen Spezifikation. Acrylteile können die Maschine akzeptabel verlassen und zerkratzt ankommen, weil die Komponenten sich während des Transports berührt haben. Individuelle Abtrennung, nicht-abrasive Reinigung, zurückgehaltene Maskierung und geeignete Schutzverpackung sollten im Angebot enthalten sein, wenn das Aussehen wichtig ist.
Fehler 6: Vergleich von Zitaten, die nicht denselben Umfang enthalten
Der niedrigste Zeilenpreis ist nicht immer der niedrigste Lieferkosten. Vor der Auswahl eines Lieferanten sollte der Beschaffung die technische Grundlage jedes Angebots sichtbar machen.
Für die PEEK-CNC-Bearbeitung vergleichen Sie die genaue Steigung und Hersteller, Zertifizierung, Chargenrückverfolgbarkeit, Materialnutzung, Roh- und Fertigstellungsreihenfolge, Spannungsentlastung, Inspektionsumfang und Schrottannahmen. PEEK-Aktien können einen großen Anteil an den Bauteilkosten ausmachen. Ein Angebot basierend auf nicht zertifizierten Restwerten oder einer Ersatzqualität ist nicht mit einem auf dokumentierten, vollwertigen zertifizierten Lagern vergleichbar.
Für Acryl-CNC-Bearbeitung vergleichen Sie gegossenes versus extrudiertes Material, Dickentoleranz, optische oder kosmetische Oberfläche, Polieren, Schutzhandhabung, Reinigung und Verpackung. Bestätigen Sie, ob das Angebot das Entfernen der Schutzfolie, die Wiederherstellung oder die Lieferung jedes Teils in einer einzelnen Hülse beinhaltet.
Für beide Materialien prüfen Sie die Erstartikel-Inspektion, CMM-Berichte, Materialzertifikate, spezielle Gauges, Oberflächenabnahme und Überarbeitungsniveau. Bestätigen Sie Mengen, jährliche Nachfrage, Lieferort und ob Fracht enthalten ist. Wenn der Lieferant eine Abweichung empfiehlt, sollte dies im Angebot festgehalten werden.
Ein nützlicher Kaufvergleich umfasst die Kosten für Überarbeitung, Ersatzfracht, Leitungsunterbrechung und einen weiteren Validierungszyklus. Etwas mehr für einen kontrollierten Prozess zu bezahlen, kann günstiger sein, als nach Beginn der Montage eine unausgesprochene Annahme zu entdecken.
Fehler 7: Wahl eines Lieferanten ohne relevante Kunststoffbearbeitungskontrollen
Eine Werkstatt, die präzise Metallteile herstellt, verfügt nicht automatisch über das richtige Verfahren zur Kunststofftechnik. Die Ausrüstung mag leistungsfähig sein, aber der Erfolg hängt auch von Materialhandhabung, scharfen Werkzeugen, spannungsarmem Standhalten, Wärmekontrolle, Gratmanagement, Reinigung, Inspektion und Verpackung ab.
Bei der Bewertung eines PEEK-Maschinenlieferanten fragen Sie, wie das Unternehmen das eingehende Material überprüft, die Losidentität bewahrt, umfangreiche Materialentfernungen plant und den Verschleiß von verstärkten Werkzeugen kontrolliert. Für anspruchsvolle Teile fragen Sie, welche Bedingungen Stressentlastung oder Zwischeninspektion auslösen. Der Anbieter sollte in der Lage sein, den Prozess in Bezug auf Ihre Geometrie zu erklären, anstatt ein universelles Rezept zu wiederholen.
Bei der Bewertung eines Acrylbearbeitungsanbieters fragen Sie, wie kosmetische Flächen geschützt werden, wie dünne Schnitte unterstützt werden, wie die Kühlmittelkompatibilität bewertet wird und wie polierte oder optische Kanten akzeptiert werden. Fordern Sie repräsentative Teile oder Fotos an, wo Vertraulichkeit es erlaubt, verwenden Sie jedoch nicht nur das Aussehen als Nachweis für die Dimensionsfähigkeit.
Qualitätssysteme sind ebenfalls wichtig. Ein Qualitätssystem nach ISO 9001:2015 bietet einen Rahmen für Dokumentenkontrolle, Inspektionsunterlagen und Korrekturmaßnahmen, obwohl die Zertifizierung allein das Prozesswissen nicht ersetzt. Überprüfen Sie die Ausrüstung des Lieferanten, die Inspektionsfähigkeit, die Kommunikationsgeschwindigkeit und die Bereitschaft, Designrisiken vor der Produktion zu markieren.
Bright Rapid unterstützt maßgeschneiderte CNC-Kunststoffteile von der Prototypenvalidierung bis hin zu Low-Volume- und Repeat-Produktion. Unsere Fähigkeiten umfassen 3-Achsen-, 4- und 5-Achsen-CNC-Fräsen, CNC-Drehen, Drehfräsen, EDM und koordinierte Sekundärveredelung. Material- und Maßprüfungen werden nach unserem ISO 9001:2015-Qualitätssystem durchgeführt, wobei CMM und andere geeignete Messgeräte entsprechend dem Bauteil ausgewählt werden. Jedes Projekt wird anhand seiner tatsächlichen Geometrie, Toleranz, Materialqualität und Endverbrauchsanforderungen geprüft.
Designrichtlinien für PEEK CNC-Bearbeitung
Gutes Design reduziert das Prozessrisiko vor dem Angebot. Verwenden Sie praktische innere Eckradien, damit der Lieferant ein starres Werkzeug auswählen kann. Vermeiden Sie unnötig tiefe, schmale Öffnungen, die die Chip-Abfuhr einschränken und Schneidwerkzeuge mit großer Reichweite erfordern. Stellen Sie genügend Wanddicke für die Geometrie und die Bestandsgröße bereit, besonders wenn große Materialmengen asymmetrisch entfernt werden.
Trenne kritische Schnittstellen von allgemeinen Oberflächen. Definiere Flachheit, Position und Senkrecht anhand funktionaler Bezugspunkte. Wenn eine Abdichtungsfläche, Lagerfläche oder Ventilfunktion wichtig ist, identifizieren Sie diese klar. Geben Sie Grat- und Kantenbruchanforderungen an, da eine perfekt scharfe Kante unpraktisch oder unsicher sein kann.
Für verstärkten PEEK sollten Sie prüfen, ob freiliegende Fasern auf einer bearbeiteten Oberfläche die Abdichtung, den Verschleiß oder das Aussehen beeinflussen. Spezifizieren Sie die Oberflächenoberfläche nur dort, wo sie zur Funktion beiträgt. Wenn Sterilisation, Vakuumexposition, chemischer Kontakt oder hohe Temperaturen vorliegen, sollten diese Bedingungen berücksichtigt werden, damit Materialqualität, Reinigungsmethode und Dokumentation überprüft werden können.
PEEK-CNC-Bearbeitung wird oft für komplexe, kleinvolumige Präzisionsteile gewählt. Das macht frühe DFM besonders wertvoll: Eine kleine Änderung der Wanddicke, des Eckradius, des Begrenzungsschemas oder der Stockgröße kann Bewegung, Werkzeugverschleiß und Materialverlust reduzieren, ohne den Zweck des Bauteils zu verändern.
Designrichtlinien für die Acryl-CNC-Bearbeitung
Acryldesigns sollten unnötige Spannungskonzentratoren vermeiden. Verwenden Sie realistische Innenradien, halten Sie die Löcher in praktischem Abstand zu den Kanten und bieten Sie Unterstützung für dünne Schnitte. Sehr schmale Schlitze und scharfe Bodentaschen erhöhen die Durchbiegung des Werkzeugs, die Hitze und das Risiko von Hautauslösungen.
Sichtbare Flächen und Kanten direkt auf der Zeichnung identifizieren. Definieren Sie, ob es sich um eine optische Abdeckung, ein Schaufenster, einen Maschinenschutz, einen Lichtleiter, ein Inspektionspanel oder ein nicht-kosmetisches Strukturelement handelt. Jede Verwendung kann einen anderen Oberflächen- und Kantenstandard rechtfertigen.
Wenn das Teil verklebt wird, definieren Sie die Bindflächen und den Verbindungsprozess. Wenn er Kontakt mit Alkohol, Reinigungsmitteln, Ölen oder anderen Chemikalien hat, listen Sie diese auf. Reststress in Kombination mit inkompatiblen Chemikalien kann nach der Lieferung zu Kratzen führen, selbst wenn das bearbeitete Teil zunächst akzeptabel aussieht.
Geben Sie zulässige Abschrägungen und Kantenunterbrechungen an. Ein winziger, kontrollierter Kantenbruch kann Absplitterungen und Handhabungsschäden reduzieren, während eine undefinierte "scharfe Kante" bei der Inspektion zu Meinungsverschiedenheiten führen kann. Für große, durchsichtige Platten sollten Ebenenheit, Montagestrategie und Servicetemperatur angegeben werden, damit der Lieferant sowohl das Bearbeitungs- als auch das Montagerisiko überprüfen kann.
Was in einer RFQ für maßgefertigte CNC-Kunststoffteile enthalten sein sollte
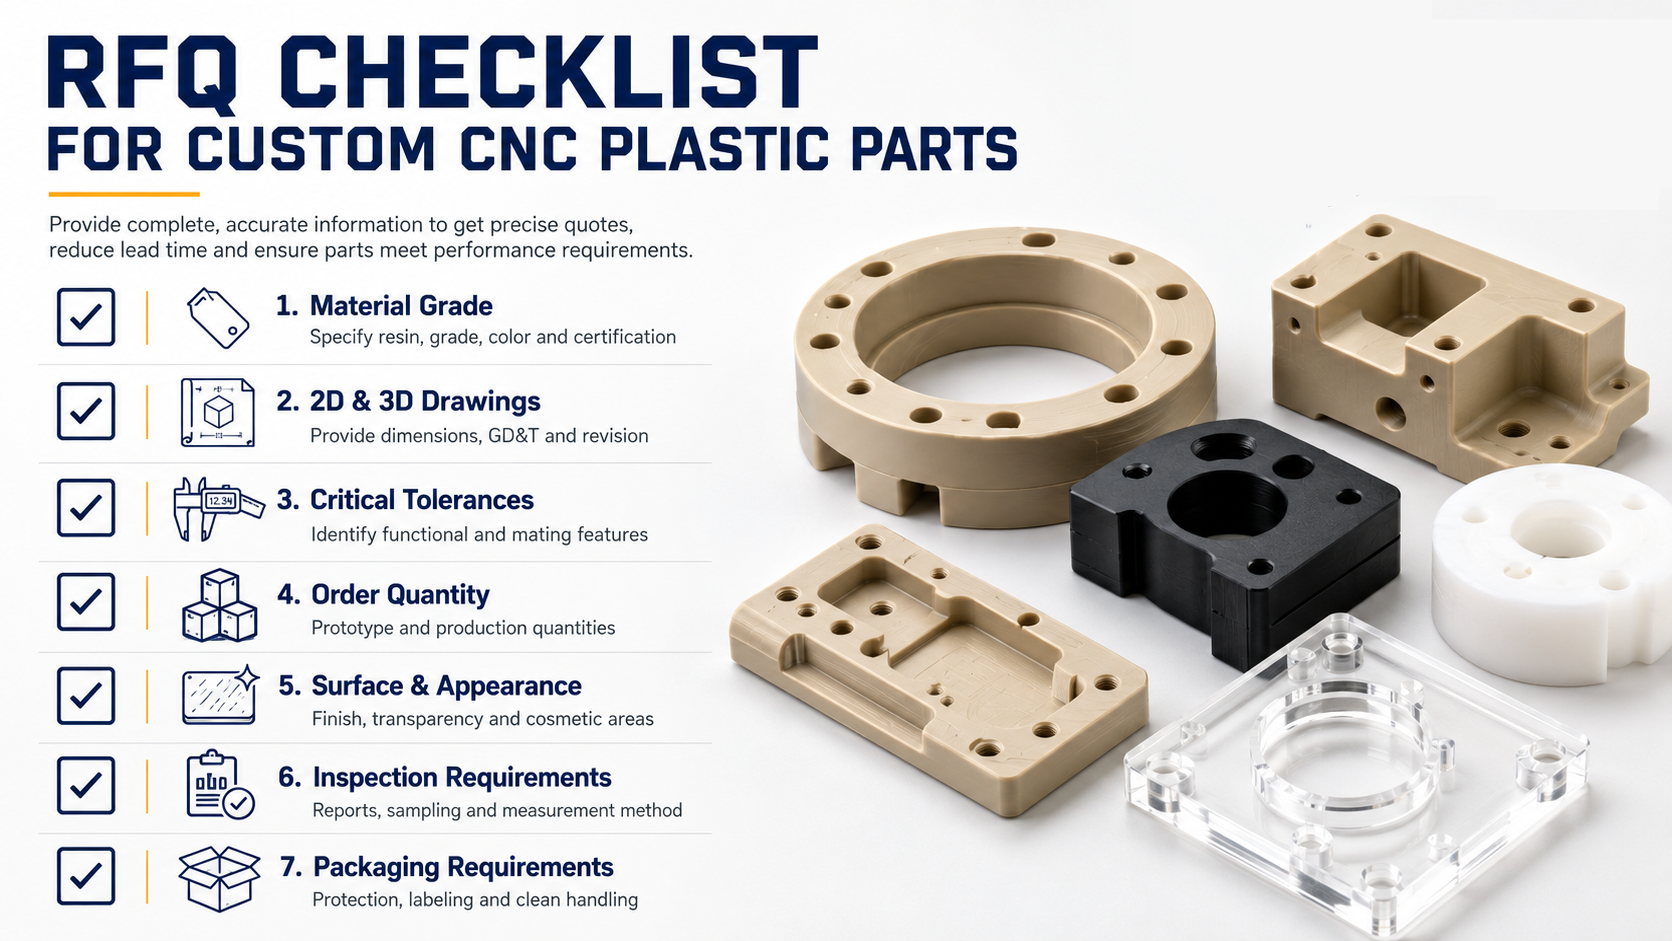
Um genaue und vergleichbare Zitate zu erhalten, geben Sie folgende Informationen an:
• Abgleich von 2D-Zeichnungen und 3D-Modellen mit Überarbeitungsnummern.
• Genaue Materialqualität, Herstelleranforderung, Füllmaterialgehalt, Farbe und Lagerform.
• Gegossenes oder extrudiertes Acryl, wo anwendbar.
• Genehmigt-äquivalente Regeln und erforderliche Materialzertifikate.
• Bestellung, Prototypenmenge, Jahresnachfrage und erwartete Wiederholungsfrequenz.
• Kritische Maße, Funktionsbegrenzungen, geometrische Toleranzen und Messbedingungen.
• Kosmetische Zonen, optische Erwartungen, Kratzgrenzen und erforderliche Kantenfinish.
• Grat-, abgeschrägte und Kantenbruchakzeptanz.
• Nachgelagerte Bindung, Polierung, Beschichtung, Sterilisation oder chemische Exposition.
• Anforderungen an Reinigung, Rückstände, Schutzfolie und Verpackung.
• Erstartikel-, CMM- oder Inspektionsberichtanforderungen.
• Lieferung und Zielplan.
Wenn die Vertraulichkeit es erlaubt, erklären Sie die Anwendung. Zu wissen, dass ein PEEK-Teil ein medizinisches Instrumententeil oder eine Halbleitervorrichtung ist, hilft dem Lieferanten, Rückverfolgbarkeit, Reinigung und funktionale Oberflächen zu überprüfen. Zu wissen, dass ein Acrylteil ein Maschinenschutz und kein optisches Display ist, verhindert unnötige Polierkosten – oder verhindert ein zu wenig angegebenes kosmetisches Angebot.
Bitten Sie den Lieferanten, Annahmen und Ausschlüsse zu identifizieren. Das erleichtert den Vergleich des Angebots und gibt der Ingenieurschaft die Möglichkeit, Risiken zu lösen, bevor eine Bestellung veröffentlicht wird.
Häufig gestellte Fragen
Ist Peek schwierig mit CNC zu bearbeiten?
PEEK ist machbar, aber stabile Ergebnisse erfordern die Kontrolle von Wärme, Innenspannung, Werkhaltung, Werkzeugzustand und Inspektion. Verstärkte Qualitäten führen zu Abschlüssen und Werkzeugverschleiß. Geometrie und Toleranz sind meist wichtiger als die einfache Aussage, dass das Material PEEK ist.
Muss PEEK immer vor der Bearbeitung geglüht werden?
Nein. Die Entscheidung hängt von Steigung, Materialzustand, Materialentfernungsverhältnis, Geometrie und Toleranz ab. Für anspruchsvolle Bauteile können gestuftes Aufschaffen, Stabilisieren und ein geeigneter Spannungsentlastungszyklus die dimensionale Stabilität verbessern. Der Prozess sollte für den jeweiligen Teil gerechtfertigt sein.
Kann Acryl CNC-bearbeitet werden, ohne zu reißen?
Ja. Erfolgreiche Acryl-CNC-Bearbeitung verwendet scharfe Werkzeuge, stabile Unterstützung, verteilte Spannkraft, kontrollierte Wärme und einen Werkzeugweg, der Ein- und Austrittskanten schützt. Das Risiko steigt durch scharfe Ecken, Löcher an Kanten, dünne, nicht gestützte Wände und chemisch belastete Materialien.
Ist gegossenes Acryl besser als extrudiertes Acryl für CNC-Bearbeitung?
Gussacryl wird oft für anspruchsvolle kosmetische oder optische Bearbeitungsteile bevorzugt, da es im Allgemeinen eine geringere Restspannung und eine gute optische Qualität aufweist. Extrudiertes Acryl kann dennoch geeignet und wirtschaftlich sein. Die richtige Wahl hängt von Toleranz, Oberfläche, Haft, chemischer Exposition und Endverwendung ab.
Welche Toleranzen können CNC-gefräste PEEK- und Acrylteile erreichen?
Es gibt keine verantwortungsvolle universelle Toleranz. Erreichbare Ergebnisse hängen von Größe, Wanddicke, Geometrie, Bestandszustand, Materialqualität, Werkhaltung, Temperatur und Inspektionsmethode ab. Bright Rapid überprüft kritische Toleranzen mit der tatsächlichen Zeichnung und kann eine DFM-Anpassung vorschlagen, wenn die Spezifikation unnötige Kosten oder Instabilität verursacht.
Warum variieren Zitate für denselben Peek-Teil so stark?
Unterschiede können sich aus Materialqualität, zertifiziertem Lagerbestand, Schrottzuschuss, Stressentlastungsoperationen, Armaturen, Werkzeugverschleiß, Inspektionsberichten und erwartetem Ertrag ergeben. Bitten Sie jeden Lieferanten, vor dem Preisvergleich seine Material- und Prozessannahmen anzugeben.
Welche Informationen werden benötigt, um Acryl-CNC-Bearbeitung zu zitieren?
Bereitstellung der 2D-Zeichnung, 3D-Modell, Menge, Acryltyp, Farbe, kritische Maße, kosmetische Oberflächen, Kantenfinish-Anforderung, nachgelagertes Haften oder Polieren, Inspektionsumfang und Verpackungserwartungen. Diese Details helfen dem Lieferanten, die fertige Anforderung und nicht nur den Bearbeitungszyklus zu klären.
Kaufe den Prozess, nicht nur das Material und die Maschinenzeit
Acryl-CNC-Bearbeitung und PEEK-CNC-Bearbeitung sollten nicht als austauschbare "Kunststoffbearbeitung" gekauft werden. PEEK-Projekte hängen stark von Steigungskontrolle, Materialrückverfolgbarkeit, Wärmemanagement, Spannungsmanagement, Werkzeugen und Maßstabilität ab. Acrylprojekte hängen von Rissprävention, Kantenqualität, spannungsarmer Haltfestigkeit, Oberflächenschutz, chemischer Kompatibilität und klar definierter kosmetischer Akzeptanz ab.
Ingenieure können das Risiko verringern, indem sie funktionale Toleranzen, realistische Geometrie, exaktes Material und nachgelagerte Bedingungen festlegen. Der Einkauf kann Vergleiche verbessern, indem sichergestellt wird, dass jeder Anbieter dasselbe Material, Inspektion, Fertigstellung, Dokumentation und Verpackungsumfang anbietet. Der Fertigungslieferant sollte diese Anforderungen mit einem kontrollierten Fertigungsplan verknüpfen und die Bedenken vor der Produktion kommunizieren.
Laden Sie Ihre Zeichnungen für ein PEEK-CNC-Bearbeitungs- oder Acryl-CNC-Bearbeitungsangebot hoch — Antwort innerhalb von 24 Stunden.
Wenn Sie maßgefertigte PEEK-Komponenten, gefräste Acrylteile oder andere präzise CNC-Kunststoffteile beschaffen, kann Bright Rapid Ihr Design auf Bearbeitungsrisiko und Angebotsklarheit überprüfen. Laden Sie Ihre 2D-Zeichnung und Ihr 3D-Modell für eine DFM-Überprüfung und ein detailliertes Angebot basierend auf Ihrer tatsächlichen Steigung, Menge, Toleranz, Oberfläche und Inspektionsanforderungen hoch.