
Wie viel kostet CNC-Fräsen für Aluminiumteile?

Warum kostet ein Aluminiumteil 20 $, während ein anderes 200 $ kostet?
Ein häufiges Missverständnis unter Käufern ist, dass die Kosten für CNC-Bearbeitung hauptsächlich durch die Bauteilgröße bestimmt werden.
In Wirklichkeit können zwei Aluminiumteile mit nahezu identischen Abmessungen dramatisch unterschiedliche Herstellungskosten haben.
Einer kann in 20 Minuten fertiggestellt sein.
Der andere kann mehrere Stunden Bearbeitung, mehrere Setups, Spezialwerkzeuge und umfangreiche Inspektionen erfordern.
Das überrascht oft einkaufende Teams, wenn RFQs deutlich höher ausfallen als erwartet.
Was treibt die Kosten für das Aluminium-CNC-Fräsen tatsächlich an?
Das Verständnis dieser Faktoren kann Ingenieuren helfen, kostengünstigere Teile zu entwerfen und Käufer unnötige Kosten zu vermeiden.
Was bestimmt die Kosten für das Aluminium-CNC-Fräsen?
Die meisten CNC-Bearbeitungskosten stammen aus fünf Hauptbereichen:
Materialkosten
Bearbeitungszeit
Maschinentyp
Aufbaukomplexität
Inspektionsanforderungen
Die Herausforderung ist, dass die Bearbeitungszeit meist der größte Beitrag ist.
Ein Bauteil, das doppelt so lange zum Bearbeiten dauert, kostet selten nur doppelt so viel. Zusätzlicher Werkzeugverschleiß, Fixturanforderungen, Programmieraufwand und Qualitätskontrolle nehmen ebenfalls zu.
Faktor 1: Materialauswahl
Nicht alle Aluminiumlegierungen kosten gleich.
Obwohl Aluminium im Allgemeinen leichter zu bearbeiten ist als Edelstahl oder Titan, beeinflussen verschiedene Qualitäten die Bearbeitungseffizienz und den Materialpreis.
Für die meisten Automatisierungs-, Robotik- und Industriekomponenten bietet 6061-T6 das beste Gleichgewicht zwischen Leistung und Kosten.
Wenn hohe Festigkeit erforderlich ist, lohnt sich der Aufpreis oft 7075-T6.
Faktor 2: Materialentfernungsverhältnis
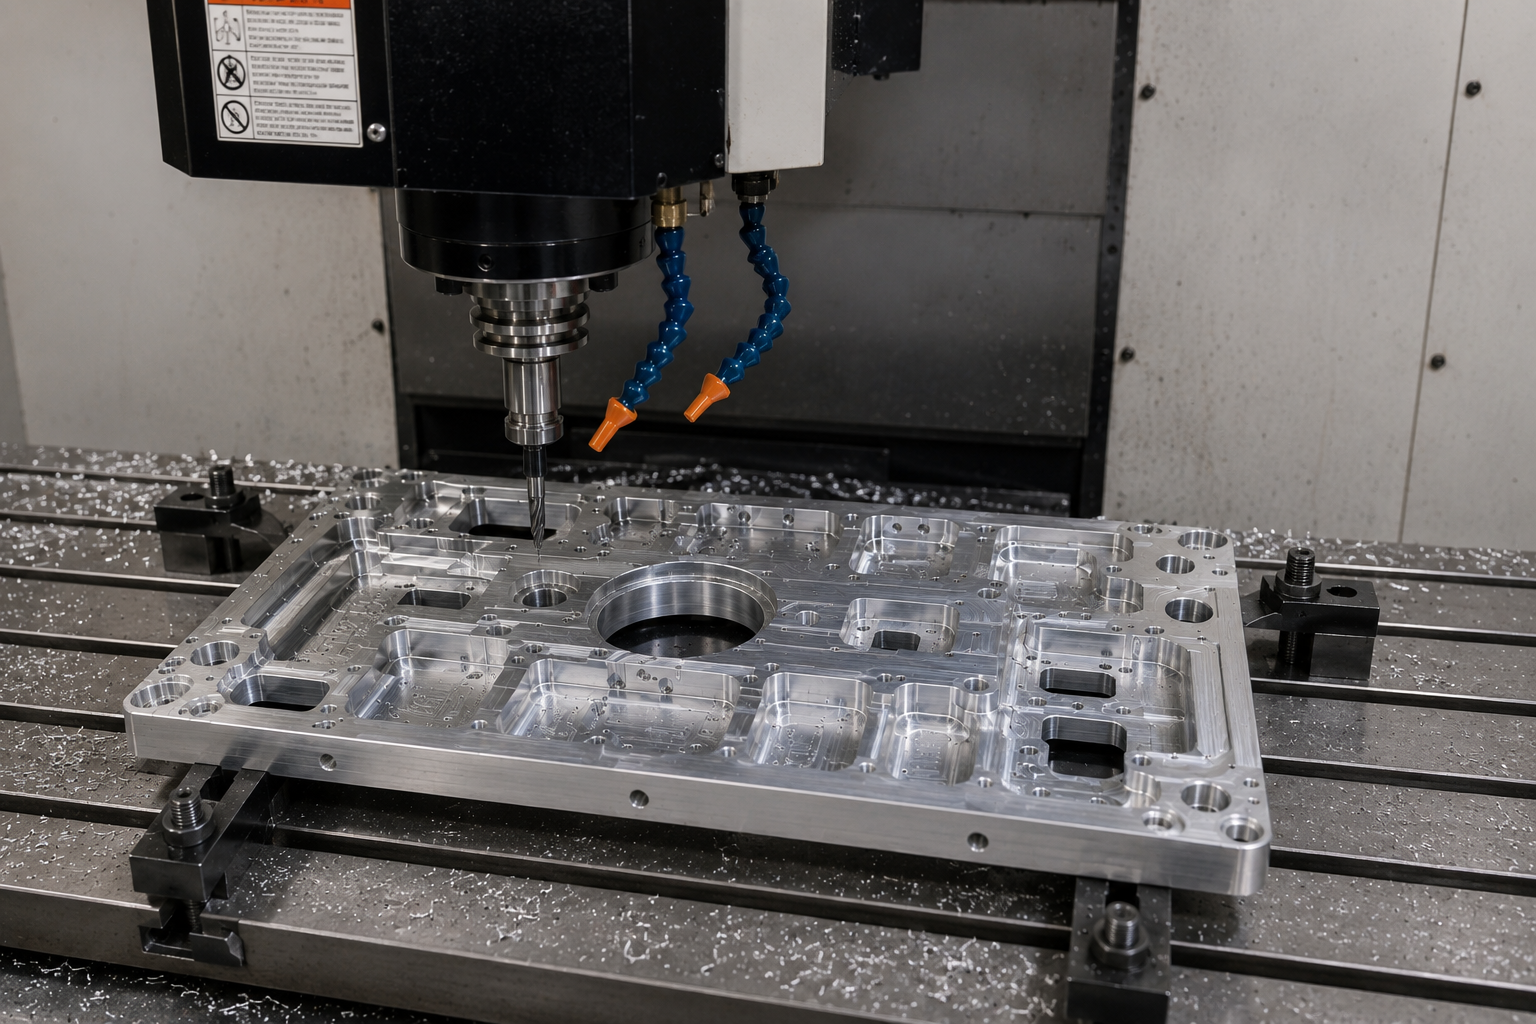
CNC-Fräsen einer präzisen Aluminiumautomatik-Montageplatte
Die oben gezeigte Aluminiummontageplatte für Automatisierungsgeräte beginnt mit einem massiven 6061-T6-Aluminiumblock. Obwohl das fertige Teil deutlich weniger wiegt als das Originalmaterial, müssen etwa 75 % des Materials während der Bearbeitung entfernt werden. Dieses hohe Materialentfernungsverhältnis erhöht die Spindelzeit, den Werkzeugverschleiß und die Gesamtbearbeitungskosten.
Einer der größten Kostentreiber ist, wie viel Material entfernt werden muss.
Betrachten Sie zwei Aluminium-Montageplatten.
Teil A beginnt mit einem 100 mm × 80 mm × 30 mm großen Block und entfernt 40 % des Materials.
Teil B beginnt im selben Block, entfernt aber 85 % des Materials.
Obwohl die fertigen Teile ähnlich wiegen können, erfordert Teil B deutlich mehr Maschinenzeit.
Das ist üblich in:
Montageplatten
für Automatisierungsgeräte, Vision-System-Basisplatten
, Halbleiterausrüstung, Montagestrukturen für
industrielle Maschinenmontagen,
Je mehr Material entfernt wird, desto länger läuft die Spindel.
Und Spindelzeit entspricht Geld.
Faktor 3: Teilgeometrie
Einfache Geometrie ist günstig.
Komplexe Geometrie erhöht die Bearbeitungszeit schnell.
Beispiele, die die Kosten erhöhen, sind:
Tiefe Hohlräume
Dünne Wände
Komplexe Konturen
Mehrseitige Merkmale
Kleine innere Radien
Enge Eckübergänge
Viele Ingenieure konzentrieren sich nur auf Funktionalität und vergessen die Herstellbarkeit.
Eine kleine Designänderung kann die Bearbeitungskosten manchmal um 20–40 % senken.
Faktor 4: 3-Achs- vs. 5-Achsen-Bearbeitung
Viele Käufer gehen davon aus, dass die 5-Achsen-Bearbeitung automatisch teurer ist.
Das stimmt nicht immer.
Für einfache Bauteile ist die 3-Achsen-Bearbeitung in der Regel die wirtschaftlichste Option.
Für komplexe Aluminiumbauteile kann die 5-Achsen-Bearbeitung die Gesamtkosten tatsächlich senken, da sie mehrere Setups eliminiert.
Betrachten Sie eine Roboterarmhalterung, die enthält:
Winkelflächen
Mehrrichtungslöcher
Komplexe Taschen
Die Verwendung einer 3-Achsen-Maschine kann vier oder fünf Setups erfordern.
Eine 5-Achsen-Maschine kann das Teil in einer einzigen Operation fertigstellen.
Die Maschinenrate ist höher, aber gesamt Produktionszeit kann kürzer sein.
Faktor 5: Toleranzen
Toleranzanforderungen haben einen großen Einfluss auf die Bearbeitungskosten.
Viele Zeichnungen geben für jede Dimension extrem enge Toleranzen an.
Das verursacht oft unnötige Kosten.
Zum Beispiel:
Anwenden enge Toleranzen nur dort, wo die Funktion sie erfordert.
Lageranpassungen, Ortungsmerkmale und kritische Baugruppen verdienen Präzision.
Allgemeine Maße tun das normalerweise nicht.
Faktor 6: Anforderungen an Oberflächenoberflächen
Oberflächenverarbeitung kann die Bearbeitungskosten erheblich beeinflussen.
Eine Standard-Bearbeitung erfordert nur minimale zusätzliche Verarbeitung.
Allerdings gelten Anforderungen wie:
Ra 0.8
Ra 0.4
Ra 0.2
Kann zusätzliche Fertigstellungen erfordern.
Ebenso sind sekundäre Prozesse wie:
Anodisierung
Pulverbeschichtung
Sandstrahlen
Perlenstrahlen
Harteloxierung
wird gesamt Herstellungskosten erhöhen.
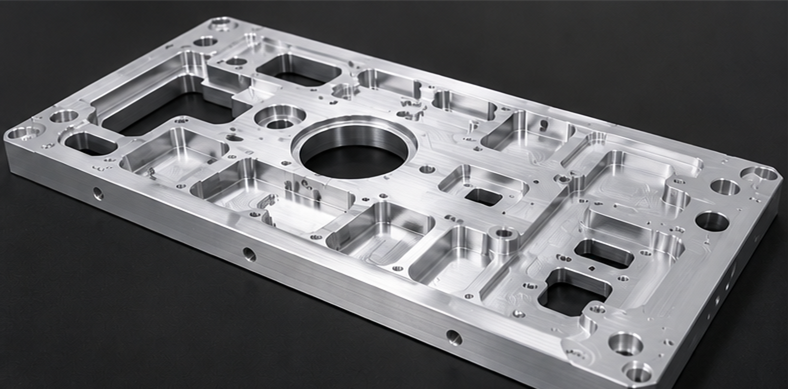
Fertige Aluminiummontageplatte mit großen Materialentnahmetaschen
Die hier gezeigte fertige Aluminium-Montageplatte für Automatisierungsgeräte wurde aus 6061-T6-Aluminium gefertigt und verfügt über mehrere Präzisionstaschen, Befestigungslöcher und ein hohes Materialentfernungsverhältnis.
Echte Fallstudie: Wie DFM die Bearbeitungskosten um 26 % senkte
Ein Kunde Senden die in diesem Artikel gezeigte Aluminium-Automatisierungsmontageplatte zum Angebot.
Das Bauteil wurde aus 6061-T6-Aluminium gefertigt und hatte mehrere tiefe Taschen, dünne Wände und mehrere unnötig enge Toleranzen.
Obwohl das Design die funktionalen Anforderungen erfüllte, erhöhte es auch die Bearbeitungszeit, den Werkzeugverbrauch und die Herstellungskosten.
Nach einer DFM-Überprüfung wurden mehrere nicht-kritische Funktionen optimiert, ohne die Montageleistung oder Produktfunktionalität zu beeinträchtigen.
Infolgedessen wurde die Bearbeitungszeit um etwa 26 % reduziert, was die Gesamtfertigungseffizienz verbesserte und die Produktionskosten senkte.
Ursprüngliches Design:
• Dünne Wände: 0,8 mm
• Mehrere scharfe Innenecken
• Mehrere unnötige Toleranzen
von ±0,02 mm• Tiefe Materialentfernungstaschen
Geschätzte Bearbeitungszeit: 3,8 Stunden
Nach DFM-Rezension:
• Wanddicke auf 1,5 mm
erhöht• Innenecken auf R1,5 mm
geändert• Nicht-kritische Toleranzen gelockert
• Taschengeometrie optimiert für die Bearbeitung
Aktualisierte Bearbeitungszeit: 2,7 Stunden
Der Kunde erzielte eine Kostenreduzierung von etwa 26 %, ohne die Funktionalität zu ändern.
Wie man CNC-Fräskosten senkt
Die effektivsten Strategien sind:
Verwenden Sie Standard-Aluminiumqualitäten
Vermeiden Sie übermäßig dünne Wände
Fügen Sie realistische Eckradien
hinzu Reduzieren Sie unnötige
Toleranzen Entwerfen Sie für weniger Setups
Beziehen Sie Ihren CNC-Lieferanten beim Entwurf
Je früher die Herstellbarkeit betrachtet wird, desto größer sind die potenziellen Einsparungen.
Abbildung 3. Qualitätsprüfung und -verifikation
CMM-Inspektion der fertigen Aluminium-Automatisierungsmontageplatte.
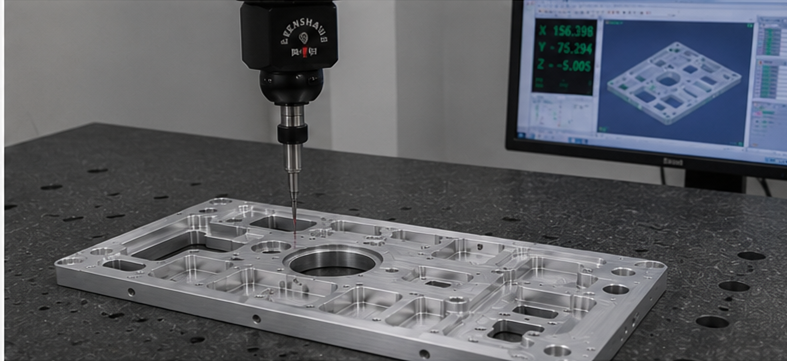
Nach der Bearbeitung wurden kritische Lochpositionen, Taschentiefen und Ebenenanforderungen mit einem Zeiss-CMM überprüft, um die Maßgenauigkeit vor dem Versand sicherzustellen.
Qualitätsprüfung ist ein entscheidender Schritt für Automatisierungskomponenten, bei denen Montagegenauigkeit und Wiederholbarkeit direkt die Leistung der Geräte beeinflussen.
Der CMM-Bericht liefert eine objektive Bestätigung, dass die fertige Montageplatte den Zeichnungsspezifikationen vor der Auslieferung an den Kunden entspricht.
Bereit, Ihre Kosten für die Aluminium-CNC-Bearbeitung zu senken?
Bei Brightstar Prototype CNC Co., Ltd. helfen wir Kunden, Aluminiumkomponenten vor Produktionsbeginn zu optimieren.
Unsere Fähigkeiten umfassen:
3-, 4-Achsen- und 5-Achsen-CNC-Bearbeitung
Komplexe Aluminium- und Edelstahlkomponenten
Enge Toleranzen bis zu ±0,005 mm
Schnellprototyping in 3-5 Tagen
Vollständige Prozessqualitätskontrolle mit CMM-Inspektion
Kostenlos DFM-Rückmeldung vor der Produktion
Ob Sie Automatisierungsmontierplatten, Präzisionsfixturplatten, Medizinkomponenten oder industrielle Baugruppen entwickeln, unser Ingenieurteam kann helfen, Möglichkeiten zur Senkung der Bearbeitungskosten bei gleichzeitiger Leistungserhaltung zu identifizieren.
Senden Sie uns noch heute Ihre CAD-Datei oder Zeichnung und erhalten Sie eine kostenlose Fertigungsprüfung, Vorschläge zur Kostenoptimierung und ein wettbewerbsfähiges Angebot von unserem Engineering-Team.

FAQ
Wie hoch sind die durchschnittlichen Kosten für das CNC-Fräsen eines Aluminiumteils?
Die Kosten variieren je nach Material, Komplexität, Toleranz, Menge und Bearbeitungszeit. Einfache Prototypenteile können Dutzende Dollar kosten, während komplexe Präzisionskomponenten Hunderte kosten können.
Ist 7075 Aluminium teurer als 6061?
Ja. 7075 kostet im Allgemeinen mehr wegen höherer Materialkosten und höherer Anwendungsanforderungen.
Kostet die 5-Achsen-Bearbeitung immer mehr?
Nein. Für komplexe Bauteile reduziert die 5-Achsen-Bearbeitung oft die Aufbauten und senkt die gesamten Herstellungskosten.
Welches Designfeature erhöht die Kosten am meisten?
Tiefe Hohlräume, dünne Wände, enge Toleranzen und komplexe, mehrseitige Geometrie haben typischerweise die größte Auswirkung.
Kann DFM die CNC-Bearbeitungskosten senken?
Absolut. Kleine Designänderungen senken oft die Bearbeitungskosten um 20–40 %, ohne die Funktionalität der Bauteile zu beeinträchtigen.
Warum haben zwei Aluminiumteile derselben Größe unterschiedliche Bearbeitungskosten?
Weil die Bearbeitungskosten nicht nur von der Bauteilgröße, sondern auch vom Materialentfernungsvolumen, Toleranzen, Geometriekomplexität, Anforderungen an der Maschinenkonfiguration und dem Inspektionsbedarf abhängen.
Haftungsausschluss
Die in diesem Artikel bereitgestellten Informationen dienen nur der allgemeinen Referenz. Die tatsächlichen CNC-Bearbeitungskosten hängen von der Bauteilgeometrie, Materialwahl, Toleranzanforderungen, Stückzahl, Oberflächenveredelung und Produktionsmethoden ab. Kontakt einen erfahrenen Maschinenlieferanten für ein detailliertes Angebot und eine Herstellungsprüfung.