
CNC-Bearbeitung: Wann sollte man einen Abschrägen statt eines Filets entwerfen?

Im Produktdesign und CNC-Präzisionsbearbeitung ist jede Kantenbehandlung keine willkürliche ästhetische Entscheidung, sondern eine entscheidende technische Entscheidung, die die Herstellbarkeit, die Montageeffizienz, die strukturelle Festigkeit und die Kosten beeinflusst.
Als Ingenieur oder Produktdesigner steht man oft vor der Wahl: Sollte man für eine äußere oder innere Kante einen Schamzug – eine schräg und flache Fläche – oder einen Fillet – einen gebogenen Radius verwenden?
Viele veraltete Theorien behaupten, dass "ein Fillet immer besser ist als ein Afschrägen, weil er die Spannungskonzentration eliminiert." In modernen Präzisionsbearbeitungs- und schnellen Prototyping-Praktiken ist diese Aussage jedoch nicht ganz korrekt. Tatsächlich sind in bestimmten CNC-Bearbeitungsszenarien Abschrägungen vorteilhafter und sogar unersetzlich.
Dieser Artikel, der die über 10 Jahr Erfahrung von Brightstar Prototype CNC Co., Ltd. in der CNC-Bearbeitung zusammenfasst, bietet Ihnen eine klare Entscheidungsfindung. Wir analysieren gründlich, wann und warum Sie sich für einen Abschräger statt für einen Fillet entscheiden sollten, anhand von Vergleichstabellen für Industriedaten, reale Fallstudien und Prozessflussdiagramme, um Ihnen zu helfen, Kosten zu senken und die Qualität bei schneller Prototyping und Serienproduktion zu verbessern.
Warum kannst du uns vertrauen?
Erfahrung: In den letzten 12 Jahr Jahren haben wir weltweit mehr als 800 Kunden CNC-Bearbeitung und Rapid Prototyping angeboten, darunter Automobil-, Medizin-, Luft- und Raumfahrt- und Unterhaltungselektronik.
Expertise: Unser Engineering-Team ist auf Design for Manufacturability (DFM)-Analyse spezialisiert, verarbeitet täglich über 50 3D-Zeichnungen und bietet optimale Werkzeugwege für Abschrägungen und Abschlüsse.
Autoritativität: Wir sind ISO 9001:2015 und AS9100D zertifiziert, wobei wir strikt Toleranzstandards wie GB/T 1804 und ISO 2768 einhalten.
Vertrauenswürdigkeit: Wir sind in der Branche bekannt für transparente Angebotsvorstellungen und pünktliche Lieferung. Alle untenstehenden Daten stammen aus internen Prozessstatistiken und öffentlich zugänglicher wissenschaftlicher Literatur.
Nach der Lektüre dieses Artikels können Sie genau bestimmen, wann Sie beim CNC-Bearbeiten einen Schamabschrägen im Vergleich zu einem Fillet verwenden sollten, wodurch die Programmier- und Bearbeitungszeit um mehr als 30 % reduziert und unnötige Kosten in der schnellen Prototypenphase vermieden werden.
Inhaltsverzeichnis
Wie die falsche Wahl von Abschrägung und Abfüllung die Kosten erhöht
Grunddefinitionen und Kernunterschiede: Geometrie, Spannung und Bearbeitungskinematik
Warum "Abschläger immer besser ist" falsch ist
Schlüsselabschnitt: 5 Szenarien, in denen Sie einen Abschrägen in der CNC-Bearbeitungsindustrie verwenden müssen
Datenvergleich: Abschrägen vs. Abschläger – Kosten, Zeit und Spannung (
Tabelle) Prozessflussdiagramm: CNC-Fräswegvergleich für Fasen- und Fillet-Lösung
: Ein DFM-basierter Entscheidungsfluss für Impfer/Fillet
Brightstar Fallstudie: Wie man 54 % Kosten bei humanoiden Roboter-Fingergelenkverbindungen
sparen FAQ
Erhalten Sie Ihren kostenlosen DFM-Analysebericht
1. Wie die falsche Wahl von Afschrägung und Fillet die Kosten in die Höhe treibt
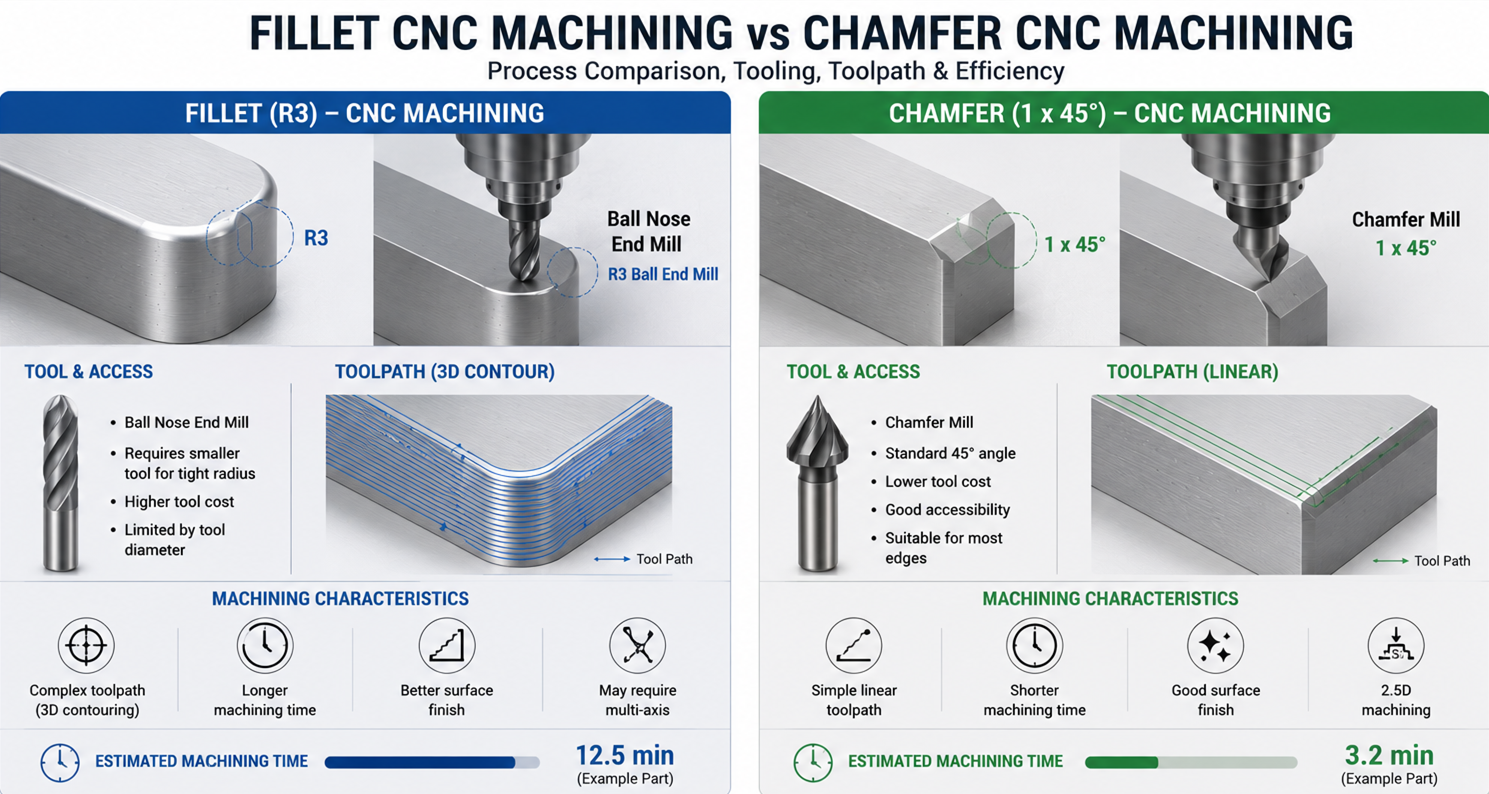
In der CNC-Schnellprototyping-Phase fügen viele Designer standardmäßig Fillets hinzu, weil sie das für "sicherer" halten. Bei der 3- oder 4-Achsen-CNC-Bearbeitung ist das Bearbeiten einer präzisen Füllung jedoch weitaus komplexer als die Bearbeitung einer Abschrägung.
Programmierkomplexität: Fillets erfordern typischerweise Ball-Nose-Endfräsen oder komplexe Konturstrategien, die die Codezeilen um das 5- bis 10-fache erhöhen.
Bearbeitungszeit: Das Fertigstellen eines internen R1,5 mm Abfüllungs dauert 40 %–60 % länger als ein C1,5 mm Abschrägen (siehe Tabelle unten).
Werkzeugkosten: Die Bearbeitung kleiner Innenabfüllungen (z. B. R0,5 mm) erfordert extrem kleine Kugelnasenfräser, die anfällig für Bruch sind und eine gute Oberflächenoberfläche schwer zu erzielen sind.
Inspektionsschwierigkeit: Abschrägungen können schnell mit einfachen Messanzeigen oder Messschiebern gemessen werden; Füllungen benötigen typischerweise ein Profilometer oder eine Koordinatenmessmaschine (CMM), die für eine schnelle Inspektion vor Ort ungeeignet sind.
2. Grundlegende Definitionen und Kernunterschiede
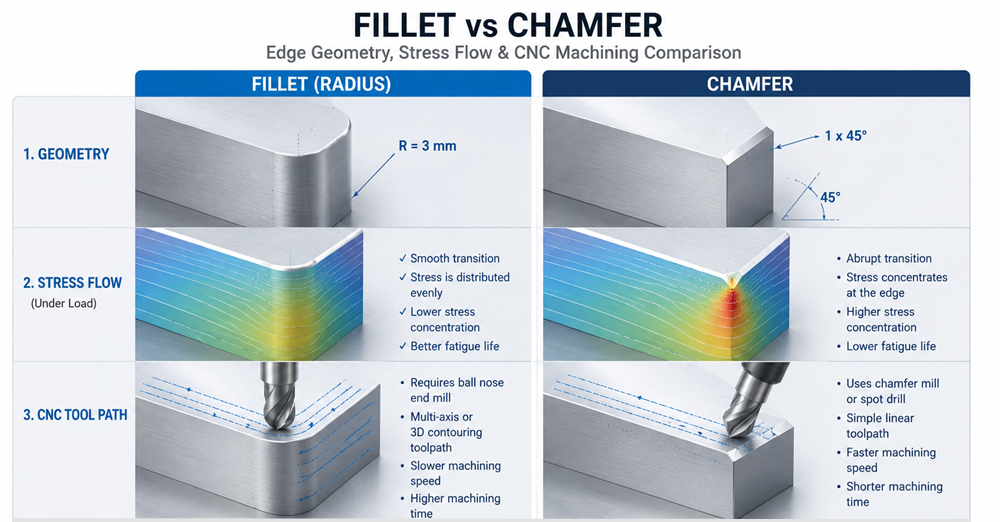
Chamfer: Eine Kante in eine schräge flache Fläche schneiden, meist 45°. Die Maße wird oft mit "C" plus der Breite angegeben, z. B. C1,0 (bedeutet 1,0 mm Breite bei 45°).
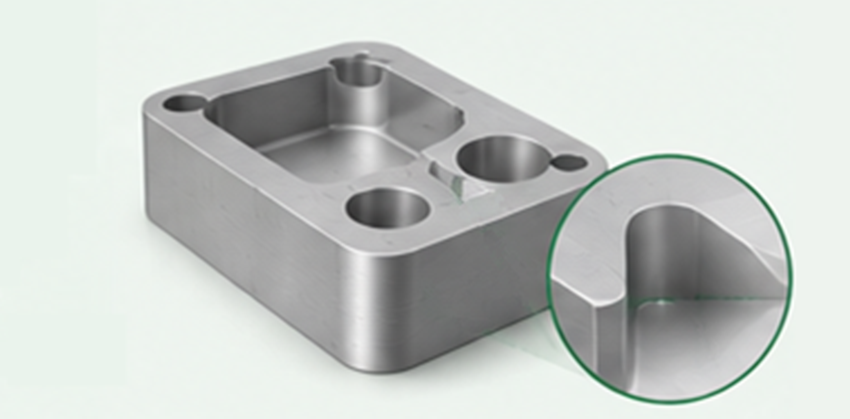
Fillet: Eine Kante in einen gebogenen Radius bearbeiten. Ein innerer Radius wird als "Filret" bezeichnet, ein äußerer Radius als "Runde". Die Dimension wird mit "R" plus dem Radius bezeichnet, z. B. R1,0.
Kernunterschiede:
Geometrie: Chamfer ist ein flacher Übergang; Fillet ist ein gekrümmter Übergang.
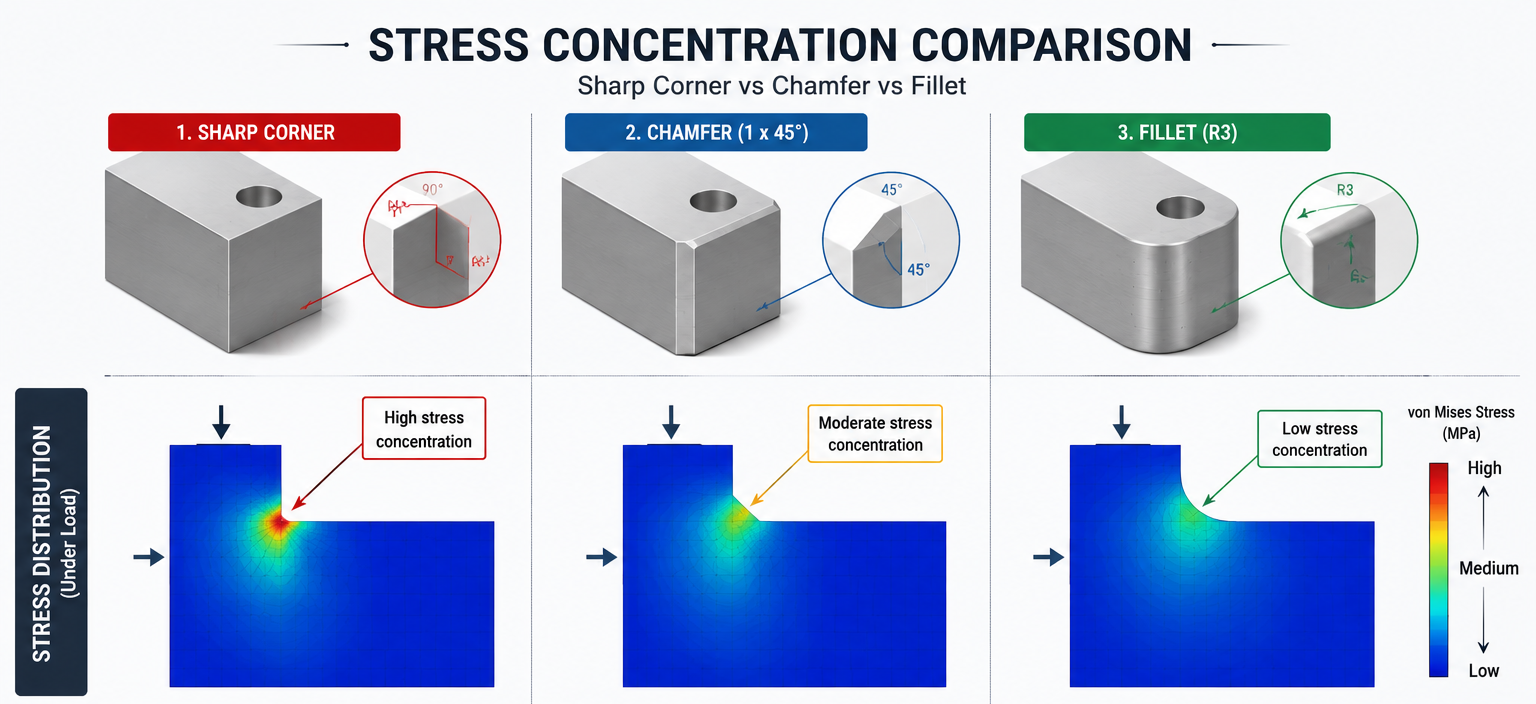
Spannungskonzentrationsfaktor: Idealerweise haben Fillets einen niedrigeren Spannungskonzentrationsfaktor (Kt) (ca. 1,2–1,5), während Schiefschrägen einen höheren Kt (ca. 1,5–2,0) haben. Dieser Unterschied hat jedoch nur minimale Auswirkungen bei statischen, niedrigen Last- oder duktilen Materialanwendungen.
Bearbeitungskinematik: Abschrägungen können in einem Durchgang mit einem V-förmigen Abschrägungswerkzeug geschnitten werden; Abschlüsse erfordern schichtweise Scans mit einer Kugelnasen-Endfräse.
3. Warum "Fillet ist immer besser" falsch ist
Dies ist eine langjährige "Faustregel", die aus den Bereichen Ermüdungsdesign und Gießen/Spritzguss stammt. In diesen Bereichen beseitigen Filets tatsächlich scharfe Ecken und verbessern den Materialfluss.
Aber in der CNC-Bearbeitung ist diese Aussage irreführend:
Zitat aus Machining Dynamics: Fundamentals, Applications and Practices von Yusuf Altintas, Kapitel 8:
Für Fräsverfahren sollte man vermeiden, interne Abfilzradien zu verwenden, die kleiner als das 1,5-fache des Werkzeugradius sind; ansonsten ist EDM oder sehr zeitaufwändiges Mikrofräsen erforderlich. Abschrägungen hingegen können die Bearbeitungseffizienz erheblich verbessern.
In Wirklichkeit liegt bei den meisten schnellen Prototypen und Teilen mit geringem bis mittlerem Volumen die zyklische Last über die Lebensdauer des Bauteils weit unter der Ermüdungsgrenze. In solchen Fällen ist es klüger, einen herstellbaren Schamabsatz zu wählen als einen theoretisch überlegenen Filet.
4. 5 Szenarien, in denen Sie einen Abschrägen in der CNC-Bearbeitung verwenden müssen
5. Branchendatenvergleich: Chamfer vs. Fillet – Kosten, Zeit und Belastung (Tabelle)
Die folgenden Daten basieren auf einer Rapid Prototyping Charge (10 Stück), Material 6061 Aluminiumlegierung, Abmessungen: 100x100x20 mm Block, innere quadratische Hohlraum-Eckbehandlung. Bearbeitungsgeräte: 3-achsige vertikale Bearbeitungsmitte (Spindel 12.000 U/min).
Datenquellen: Brightstar Prototype interne Prozessdatenbank (Statistiken 2022-2025) und Peterson's Stress Concentration Factors, 4th Redigieren ion (Tabelle 3.2).
6. Prozessflussdiagramm: CNC-Fräs-Werkzeugwegvergleich für Fasen und Fillet
7. Lösung: Ein DFM-basierter Entscheidungsfluss für Fasen/Fillet
Um Ihnen bei der richtigen Entscheidung bei Ihren Entwürfen zu helfen, empfiehlt Brightstar Prototype folgenden schnellen Entscheidungsablauf:
Wird diese Kante in einer High-Cycle-Fatigue-Umgebung verwendet? (Zykluszählung > 10^6, und das Material ist hochfester Stahl oder Titanlegierung)
Ja, → Benutze das größtmögliche Filet (R > 1 mm)Nein,
→ Geh zum nächsten Schritt
Erfordert dieser Ort die Arbeit mit Standardbefestigungen (versenkte Löcher, Gewinde)?
Ja → Muss Schamzug
verwenden Nein → Geh zum nächsten Schritt
Ist der erreichbare CNC-Fillet-Radius größer als 1/5 der Hohlraumtiefe?
Zum Beispiel: 20 mm tiefer Schlitz, das Filet muss ≥ R4.0
sein. Keine → Verwenden Sie einen Winkelschräg (um eine Unfähigkeit zum Fräsen oder zu lange Werkzeuge zu vermeiden).
Ja, → Weiter zum nächsten Schritt.
Braucht man für die Montage eine Lead-in-Führung?
Ja→ Ich empfehle dringend Abschrägung
Nein → Beides ist akzeptabel, aber das Abschrägen kostet niedriger
8. Brightstar-Fallstudie: Verbindung zum Fingergelenk eines humanoiden Roboters
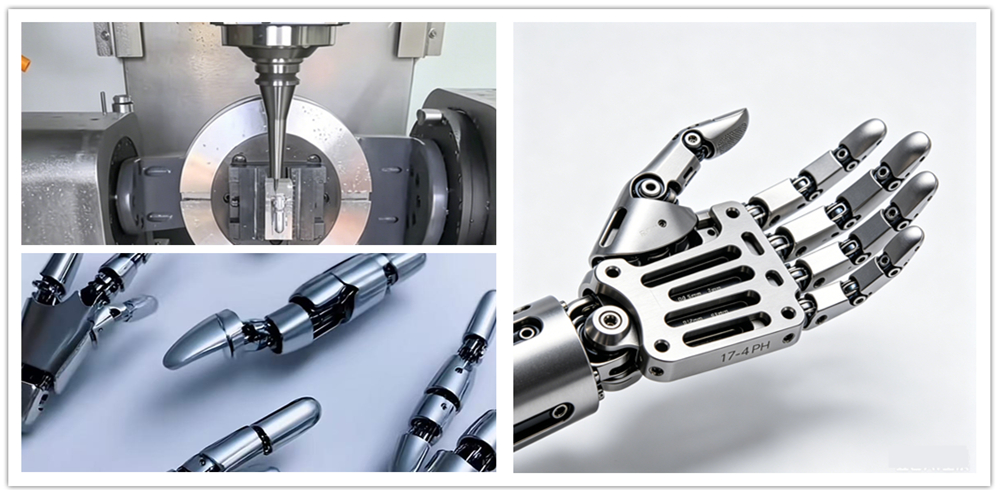
Ein europäisches Startup für humanoide Roboter, das einen vollwertigen universellen humanoiden Roboter entwickelte, musste schnell 10 Sätze von internen Fingergelenken prototypisieren (Material: 17-4PH Edelstahl, wärmebehandelt bis H900).
Die Zeichnung des Kunden verlangte, dass alle Ecken der Aufhellungslöcher, Ölrillen und Spannungsentlastungsschlitze auf dem Link als R0,5-mm-Abfüllungen angegeben sind.
Das Teil hat eine Mindestwanddicke von nur 1,2 mm, mit mehreren schmalen Schlitzen von 12 mm Tiefe und 3 mm Breite.
Für die Bearbeitung eines R0,5 mm Fillet ist eine Ø1,0 mm Kugelnase langhalsige Endfräse erforderlich.
Das Längen-Durchmesser-Verhältnis des Werkzeugs erreicht 12:1, was zu starkem Klappern und leichtem Bruch beim CNC-Fräsen führt. Für jedes Merkmal muss EDM (elektrische Entladungsbearbeitung) verwendet werden.
Geschätzte Kosten pro Teil: 180 €, Vorlaufzeit: 18 Tage, was das Entwicklungstempo des humanoiden Roboters mit "schneller Iteration, Software-Hardware-Integration" erheblich verzögert.
Unser Engineering-Team führte eine DFM-Analyse durch und schlug dem Kunden folgende Änderung vor:
Erklärung zur Kernmodifikation: Die Ölrillenenden behalten einen Fillet und werden auf R1,0 erhöht (machbar mit einer Ø2mm Kugelspitzenfräse). Der C0,5-Abschrägen kann mit einem standardmäßigen 90°-V-förmigen Gravurwerkzeug bearbeitet werden, wodurch alle Aufhellungslöcherkonturen in einem Durchgang abgeschlossen werden und die Bearbeitungszeit von 4,5 Stunden pro Teil auf 45 Minuten reduziert wird.
Der Kunde bestätigte die Änderung. Ergebnisse:
Kosten: Reduziert von 180 € auf 82 € pro Teil, 54 % Einsparung.
Vorlaufzeit: Verkürzt von 18 Tagen auf 6 Tage.
Qualitätsvalidierung: Der Kunde montierte die 10 Prototypen in die humanoide Roboterhand und führte 10.000 Griffzyklustests durch. Die gesäugten Links zeigten keine Relle, Verformungen oder Versagen.
Kundenfeedback:
"Die Iterationsgeschwindigkeit humanoider Roboterteile ist Wettbewerbsfähigkeit. Brightstar sagte uns: Der R0,5-Fillet bei internen Getriebeteilen kann definitiv auf einen C0,5-Impfer umgestellt werden, was die Kosten um 70 % senkt, während die Festigkeit immer noch mehr als ausreichend ist."
— Chefmaschinenbauingenieur der Firma für humanoide Roboter
9. FAQ
Q1: Verursachen Abschrägungen stärkere Stresskonzentration?
A: Theoretisch ja. Bei der überwiegenden Mehrheit der Prototypen und Teile mit geringem bis mittlerem Volumen (Materialien wie Aluminium, gewöhnlicher Stahl, Kunststoff) liegt die Arbeitslast jedoch weit unter der Ermüdungsgrenze. In der CNC-Bearbeitung überwiegen die hohen Kosten und die lange Vorlaufzeit der Filets oft ihren theoretischen Spannungsvorteil bei weitem.
Q2: Kann ich Fassen und Filets auf demselben Teil mischen?
A: Absolut ja. Die typische Strategie ist: Abschrägungen für innere, nicht verbindende Merkmale verwenden (um Kosten zu senken) und Füllungen für hochbelastete Bereiche (um die Festigkeit zu erhalten). Dies ist ein gradierter Designansatz.
Q3: Was ist das kleinste CNC-interne Abfilting, das erreicht werden kann?
A: Beim Fräsen entspricht der kleinste innere Abfüllungsradius dem Radius der kleinsten verwendeten Kugelnasen-Endfräse. Es wird allgemein empfohlen, R ≥ 0,5 mm zu haben. Für kleinere Werte oder wenn das Tiefen-Breiten-Verhältnis 5:1 >, wird dringend empfohlen, auf eine Abschrägung umzusteigen.
Q4: Wie sieht es mit 3D-Druck (Rapid Prototyping) aus? Was ist besser, Schamte oder Filet?
A: Anders. Beim 3D-Druck erhöhen Streifen in der Regel keine Kosten und reduzieren die Träger. Dieser Artikel konzentriert sich jedoch auf CNC-subtraktive Fertigung, bitte beachten Sie den Unterschied.
Hol dir deinen Kostenlos DFM-Analysebericht
Die falsche Wahl der Kantenbehandlung kann zu unnötigen Kostensteigerungen und Projektverzögerungen führen.
Brightstar Prototype CNC Co., Ltd ist darauf spezialisiert, Ihnen hochpräzise CNC-Bearbeitung und schnelle Prototyping-Dienstleistungen anzubieten. Unser Ingenieurteam liefert Ihnen innerhalb von 24 Stunden eine professionelle Design for Manufacturability (DFM)-Analyse, die klar die optimalen Bearbeitungslösungen für alle Abschrägungen, Abschlüsse und andere Merkmale Ihrer Zeichnung anzeigt. Alle Daten in diesem Artikel dienen ausschließlich als Referenzzwecke. Wir empfehlen nicht, es ohne Genehmigung zu zitieren. Wir übernehmen keine Verantwortung für etwaige Probleme, die sich aus einer solchen Nutzung ergeben. Für spezifische Fragen oder Anwendungen kontaktieren Sie uns bitte direkt für eine Diskussion.
Urheberrechts- und Referenzerklärung
Altintas, Y. (2012). Bearbeitungsdynamik. Springer. (Kapitel 8.2)
Pilkey, W. D., & Pilkey, D. F. (2008). Petersons Stresskonzentrationsfaktoren. Wiley. (Tabelle 3.2)
Interne Daten: Brightstar Prototype CNC Co., Ltd. Prozessstatistikbericht (2023-2025)