
6061 vs 7075 vs 5052: Der ultimative Leitfaden zur Auswahl von Aluminium-Alloys für CNC-Schnellprototyping

In der Rapid Prototyping Manufacturing ist Aluminiumlegierung eines der am häufigsten verwendeten Metallmaterialien. Angesichts verschiedener Klassen wie 6061, 7075 und 5052 sind sich jedoch viele Ingenieure und Produktmanager über die wesentlichen Unterschiede zwischen ihnen nicht sicher. Sie treffen oft Entscheidungen basierend auf Erfahrung oder Intuition – was zu Prototypfehlern, Ablehnung von Tests oder sogar Projektverzögerungen führt.
Dieser Artikel soll Ihnen eine klare Materialauswahlanleitung bieten. Wir vergleichen diese drei häufigsten Aluminiumlegierungen aus drei Dimensionen – Leistungsdaten, Bearbeitungseffizienz und typische Anwendungsszenarien – und helfen Ihnen, das richtige Material für Ihr nächstes CNC-Aluminiumprototypprojekt zum ersten Mal anhand realer Fallstudien und eines Entscheidungsflussdiagramms auszuwählen.
Ob Sie funktionale Testteile, Prototypen für das Aussehen oder komplexe Bauteile herstellen, die Biegen und Schweißen erfordern, dieser Artikel liefert Ihnen praktische Referenzen.
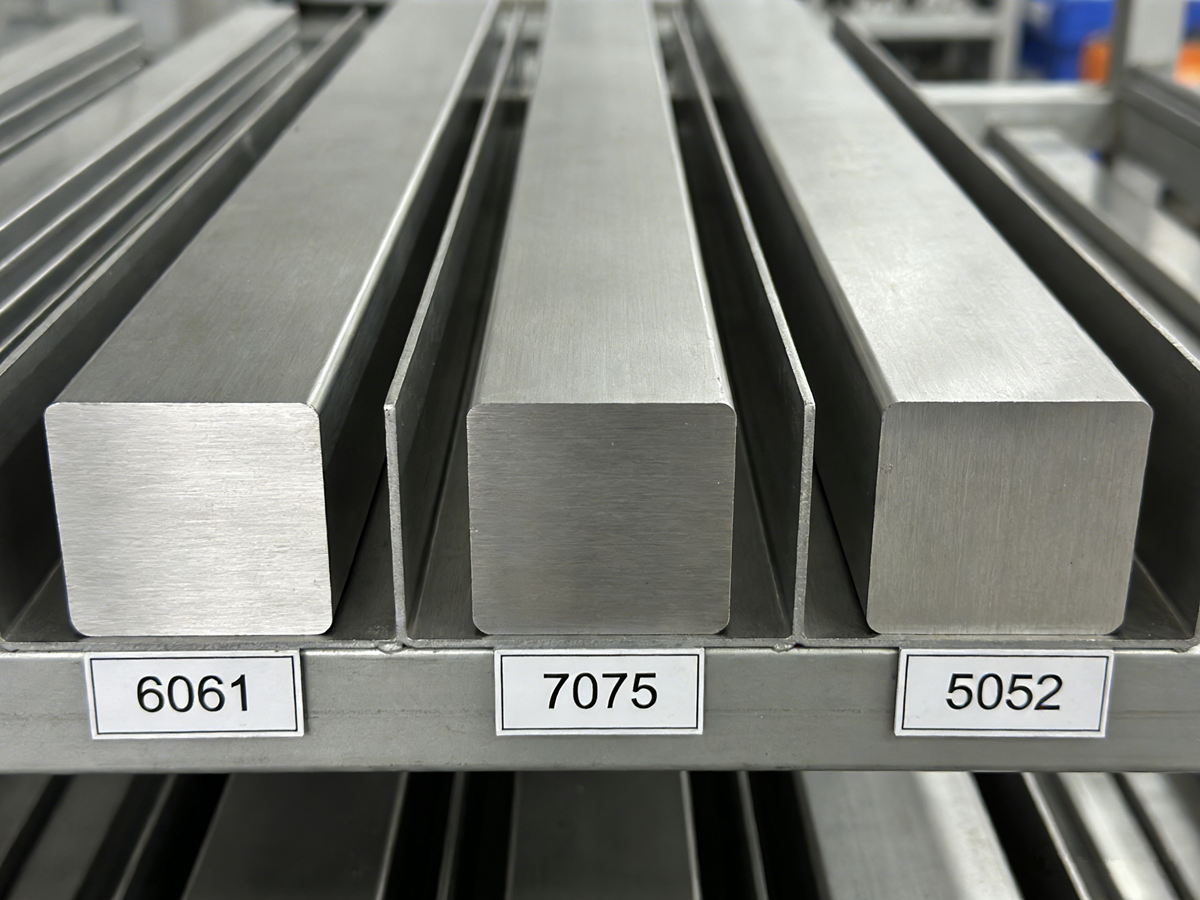
1. Falsch Alle oy = Fehlgeschlagener Prototyp-Test
"Warum ist mein CNC-Aluminiumprototyp bei der Haltbarkeitsprüfung vorzeitig gerissen?"
"Ich habe eindeutig hohe Festigkeit angegeben, aber die Gewindelöcher wurden sofort entfernt."
"Nach der Anodisierung wurde die Farbe stumpf – nichts wie das Design-Rendering."
Du hast vielleicht solche Fragen, weißt aber nicht warum. In den meisten Fällen liegt die eigentliche Ursache nicht in der Bearbeitungsgenauigkeit oder der Oberflächenbehandlung – sondern an der falschen Auswahl der Aluminiumlegierung.
In der Phase des Rapid Prototyping konzentrieren sich viele Ingenieure ausschließlich darauf: "Kann dieses Teil bearbeitet werden?" und übersehen die wesentlichen Unterschiede zwischen Aluminiumlegierungen in Festigkeit, Duktilität, Bearbeitungsfähigkeit, Eloxierqualität und Ermüdungslebensdauer.
Die Folgen falscher Materialwahl:
Funktionale Prototypen versagen vorzeitig – verzögert die Designvalidierung um Wochen
. Aussehende Prototypen sehen anders aus als Serienteile – irreführendes Marktfeedback
. Sekundäroperationen scheitern: Gewinde abreißen, biegen, reißen, Schweißnähte brechen
Im schlimmsten Fall führt Testdaten aus dem falschen Material zu falschen Designentscheidungen, die erst bei der Massenproduktion entdeckt werden und zu teuren Rückrufen führen
Ziel dieses Leitfadens: Ihnen helfen, die Unterschiede zwischen 6061, 7075 und 5052 vollständig zu verstehen – damit Sie das Material gleich richtig machen.
2. Vergleich der Core-Eigenschaften (6061 vs 7075 vs 5052)
Im Rapid Prototyping machen diese drei Legierungen über 85 % der Nachfrage nach Aluminiumprototypen aus. Im Folgenden finden Sie einen direkten Vergleich über sechs Schlüsseldimensionen hinweg.
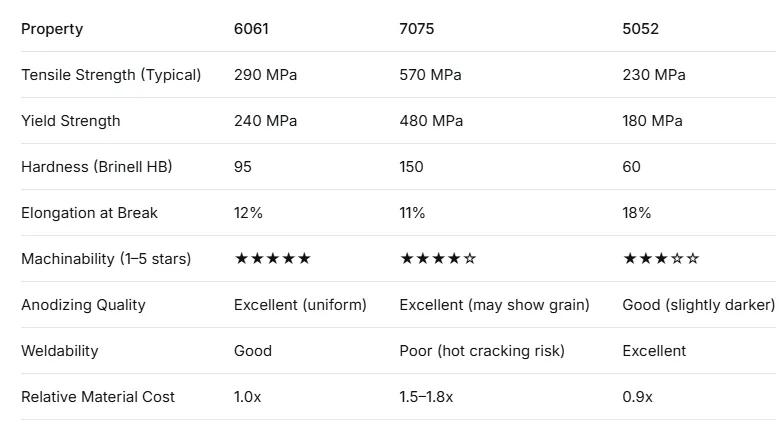
Wichtige Referenz:
Laut dem Aluminium Handbook von ASM International bietet "7075 Aluminium eine Festigkeit, die vielen Stählen nahekommt, erfordert jedoch schärfere Werkzeuge und ausreichende Kühlung, um das Härten während der Bearbeitung zu vermeiden. 6061 bietet das beste Gleichgewicht zwischen Stärke und Machbarkeit." (Quelle: ASM Handbook, Band 2, Eigenschaften und Auswahl: Nonferrous Alleoys and Special-Purpose Materials, Ausgabe 2023)
Einfache Erkenntnis:
6061: Der Allrounder. Im Zweifel ist dies Ihre sichere Wahl.
7075: Die Option mit hoher Stärke. Am besten für tragende, funktionsfähige Prototypen.
5052: Der flexible. Am besten zum Biegen, Schweißen und Tiefziehen.
3. Wie man Material basierend auf dem Zweck des Prototyps auswählt
.Verschiedene Prototypenzwecke erfordern unterschiedliche Materialprioritäten. Verwenden Sie das untenstehende Framework.
3,1 Funktionstestprototypen (hohe Belastung, Ermüdung, Vibration)
Erste Wahl: 7075
Wenn Ihr Prototyp durchlaufen muss:
Realistische mechanische Lastprüfung
1,2 Millionen Zyklen Ermüdungstests
Mechanische Leistungsvalidierung, die mit Produktionsintention übereinstimmen muss
Dann ist 7075 Ihre eingehend logische Wahl. Seine Festigkeit nähert sich niedriglegiertem Stahl bei einem Drittel der Dichte – ideal für Fahrzeugfederungsteile, Drohnenstrukturkomponenten, Robotergelenke und Luftfahrthalterungen.
Vorsicht: 7075 hat eine schlechte Schweißfähigkeit. Wenn Schweißen erforderlich ist, sollten Sie Designänderungen (Befestigungselemente, Nieten) oder eine andere Legierung in Betracht ziehen.
3.2 Aussehen & Prototypen zur Montageverifizierung
Erste Wahl: 6061
Wenn Ihr Ziel ist:
Montagefreigabe, Lochpositionen und Interferenzen zu überprüfen,
Kunden oder
Investoren zu präsentieren und hochwertige eloxierte Oberflächen (insbesondere Schwarz, Rot oder andere lebendige Farben) zu erreichen,
ist 6061 die beste Wahl. Er bearbeitet stabil, widersteht Verformungen und anodisiert gleichmäßig mit einer feinen Oberflächenoberfläche. Die Kosten sind moderat, was Iteration erschwinglich macht.
Tipp: Für perlengestrahlte Oberflächen funktionieren sowohl 6061 als auch 7075 gut. 5052 kann nach dem Strahlen etwas rauer erscheinen.
3.3 Prototypen, die Biegen, Schweißen oder tiefes Ziehen erfordern
Erste Wahl: 5052
Wenn Ihr Prototyp enthält:
Komplexe Biegungen
Schweißgeschweißte
Baugruppen Tief gezogene oder geformte Merkmale
Wählen Sie 5052. Seine Verlängerung von 18 % ist deutlich besser als bei 6061 (12 %) und 7075 (11 %), was das Rissrisiko beim Biegen verringert. Seine Schweißbarkeit ist zudem deutlich besser als die von 7075.
Echtes Brightstar-Beispiel: Ein Medizintechnik-Client verwendete ursprünglich 6061 für einen Prototyp, der zwei 90°-Biegungen erforderte. In der zweiten Kurve traten Risse auf. Der Wechsel auf 5052 beseitigte Risse vollständig, und der Prototyp bestand die Validierung beim ersten Versuch.
4. Branchendaten: Bearbeitungseffizienz und Werkzeuglebensdauer für verschiedene Aluminium-Alle oys
Brightstar hat umfangreiche Bearbeitungsdaten aus 1830 Aluminiumprototypenbestellungen in den letzten Jahr gesammelt.
4,1 Vergleich der Bearbeitungseffizienz
Interpretation: Die Bearbeitung von 7075 dauert etwa 20 % länger als 6061, hauptsächlich aufgrund der geringeren Anforderungen an die Schneidgeschwindigkeit zur Kontrolle von Werkzeugverschleiß und Oberflächenqualität.

4,2 Tool Life Vergleich
Verwendung unbeschichteter Hartmetall-Schneidfräser (Ø6 mm, 2-Flöte) auf identischen Maschinen (8.000 U/min Spindel):
6061: Werkzeuglebensdauer ~120–150 Minuten/Kante – gleichmäßiger Flankenverschleiß
7075: Werkzeuglebensdauer ~80–100 Minuten pro Kante – anfällig für Aufbau von Schneiden und Mikrochipping
5052: Werkzeugdauer ~90–110 Minuten/Kante – höheres Adhäsionsrisiko; polierte Winkelwerkzeuge empfohlen
Ein technischer Bericht des Magazins Manufacturing Engineering besagt: "Aluminiumlegierungen mit hohem Zinkgehalt wie 7075 sind aufgrund harter intermetallischer Partikel deutlich abrasiver für Schneidwerkzeuge. AlTiN oder ähnliche hochaluminiumhaltige Beschichtungen werden empfohlen." (Quelle: SME, "Machining High-Strength Aluminum Alleoys", 2024)
Praktische Implikation: 7075 hat nicht nur höhere Materialkosten, sondern auch höhere Bearbeitungskosten aufgrund erhöhter Zykluszeit und Werkzeugverbrauch. Budgetieren Sie etwa das 1,5-fache des Teilepreises von 6061 für 7075 Prototypen.
5. Fallstudie – Brightstar 5-Achsen-Bearbeitung eines Aluminium-7075-Getriebegehäuse-Prototyps
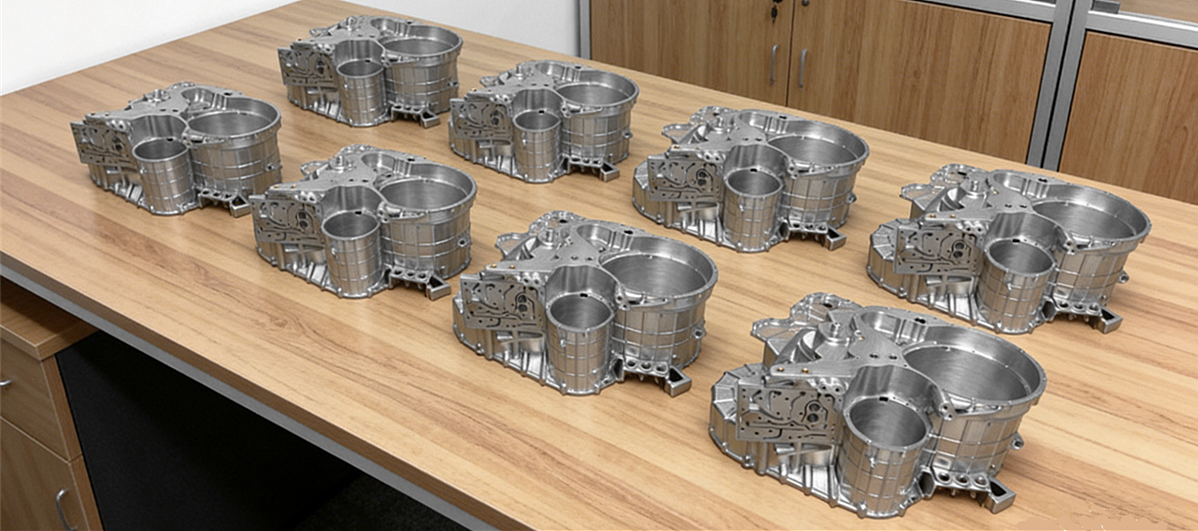
Ein europäischer Hersteller von Hochleistungssportwagen (spezifische Kundeninformationen werden aus Vertraulichkeitsgründen zurückgehalten) entwickelte ein neues DCT-Doppelkupplungsgetriebe. Der Kunde benötigte acht funktionsfähige Prototypengehäuse für Tests der Werkbankhaltbarkeit, Validierung der Ölschaltungsdichtung und Fahrzeugintegrationstests.
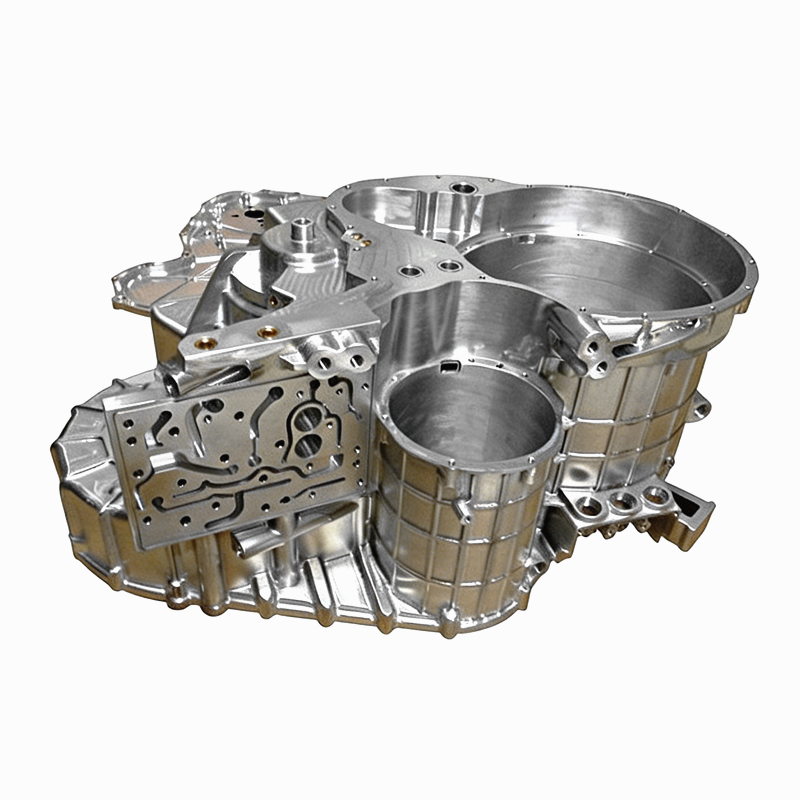
Technische Anforderungen:
Material: 7075-T6
Hauptmerkmale: Komplexe innere Ölkanale, Anforderungen an Mehrlochkoaxialität, dünnwandige Rippenstrukturen (minimale Wanddicke 2,0 mm), Abdichtungsflächenebene 0,03 mm
Prüfanforderungen: Bestehen von 1,5 Millionen Schichthaltbarkeitszyklen ohne Leckage oder Risse
Vorlaufzeit: 15 Kalendertage
Challenges:
7075 hat eine hohe Festigkeit, erzeugt aber hohe Schneidkräfte, wodurch dünnwandige Flächen und Ölkanalwände anfällig für Verformungen oder Brüche sind.
Das Getriebegehäuse hat eine komplexe Geometrie mit mehreren abgeschrägten Lochmustern und gebogenen Oberflächen, was mehrere Setups erfordert und ein hohes kumulatives Toleranzrisiko
erzeugt.Innere Ölpassagen können nicht direkt gemessen werden; Nach der Bearbeitung ist eine Luftdichtheitsprüfung erforderlich, und jeder Mikroriss führt zu Schrott
Brightstar-Lösungen:
1. 5-Achsen-Bearbeitungsstrategie:
Mit einem DMU 65 MonoBlock 5-Achsen-Simultanbearbeitungszentrum wurden alle Merkmale außer der Begrenzungsfläche in einer einzigen Anordnung gefräst, darunter:
Mehrwinkel-Lochmuster (Bohren, Fräsen, Gewindefräsen) Komplexe
Ölkanäle (mit maßgefertigten Langkanten-Kugelnasenschneidern) Kupplungsgehäuse
und Getriebegehäuse (Finish gefräst bis Ra0,8)
2. Vorrichtungsdesign:
Maßgefertigte hydraulische Befestigung mit gleichmäßig verteilter Spannkraft über die Flanschfläche des Gehäuses, ergänzt durch Hilfsstützen, um Dünnwandvibrationen zu verhindern.
3. Prozessweg:
Schrauf (0,5 mm Stock) → Spannungsentlasterwärmung (180°C, 6 Stunden) → Halbveredelung (0,15 mm bleibend) → 5-Achsen-Finish (mit brandneuen Werkzeugen) → Inspektion vor der Maschine (Renishaw-Sonde)
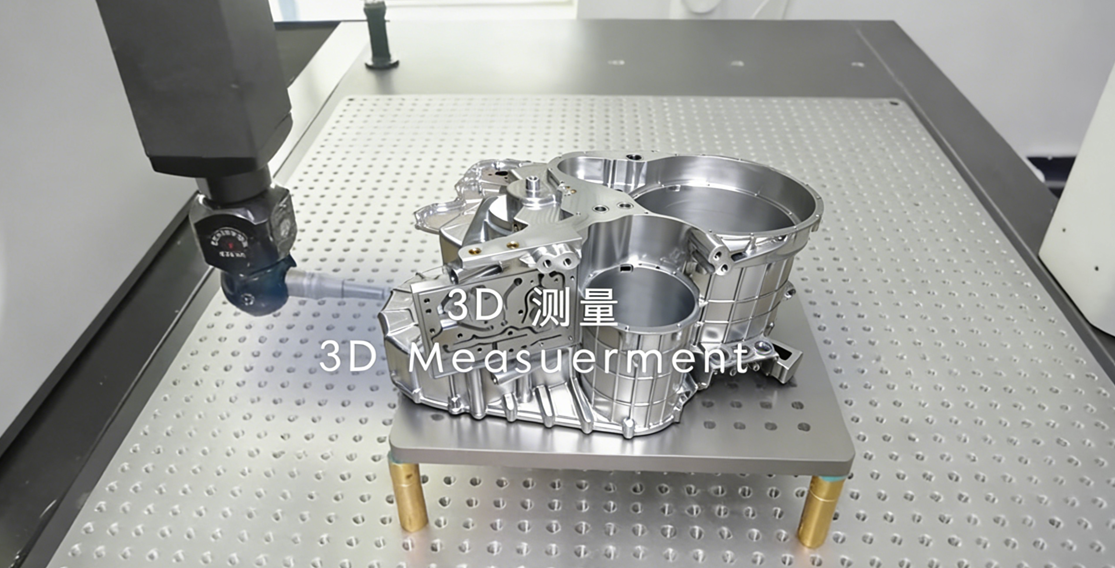
4. Inspektionsplan:
Kritische Bohrungen: 100 % CMM, Bohrungstoleranz ±0,015 mm
Ebene: Stichprobenprüfung mit elektronischem Fühler, alle Ergebnisse ≤0,03 mm
Öldurchlaufdichtung: 0,6 MPa Luftdruck 3 Minuten gehalten, Druckabfall ≤0,01 MPa
Ergebnisse:
Alle Acht Getriebegehäuse bestanden die Maßprüfung und Luftdichtheitsprüfung bei der ersten Einreichung.
Standfestigkeitstest auf der Werkbank wurde 1,52 Millionen Schichtzyklen ohne Leckage oder Risse abgeschlossen.
Geliefert in 13 Kalendertagen – 2 Tage vor dem ursprünglichen Zeitplan des Kunden.
Der Kunde bestellte anschließend weitere 20 Einheiten für Fahrzeugtests auf der Straßenbahn. Basierend auf dem Erfolg dieser Erfahrung mit fünf Achsen bearbeiteten sie Brightstar auch die anschließende CNC-Bearbeitung von Kleinvolumen-Vorproduktionsteilen (50 Einheiten)
6. Lösung: Rapid Prototyping Material Selection Flow Chart
Verwenden Sie das folgende Entscheidungsflussdiagramm, um Ihre Materialauswahl schnell basierend auf dem Zweck des Prototyps einzugrenzen.
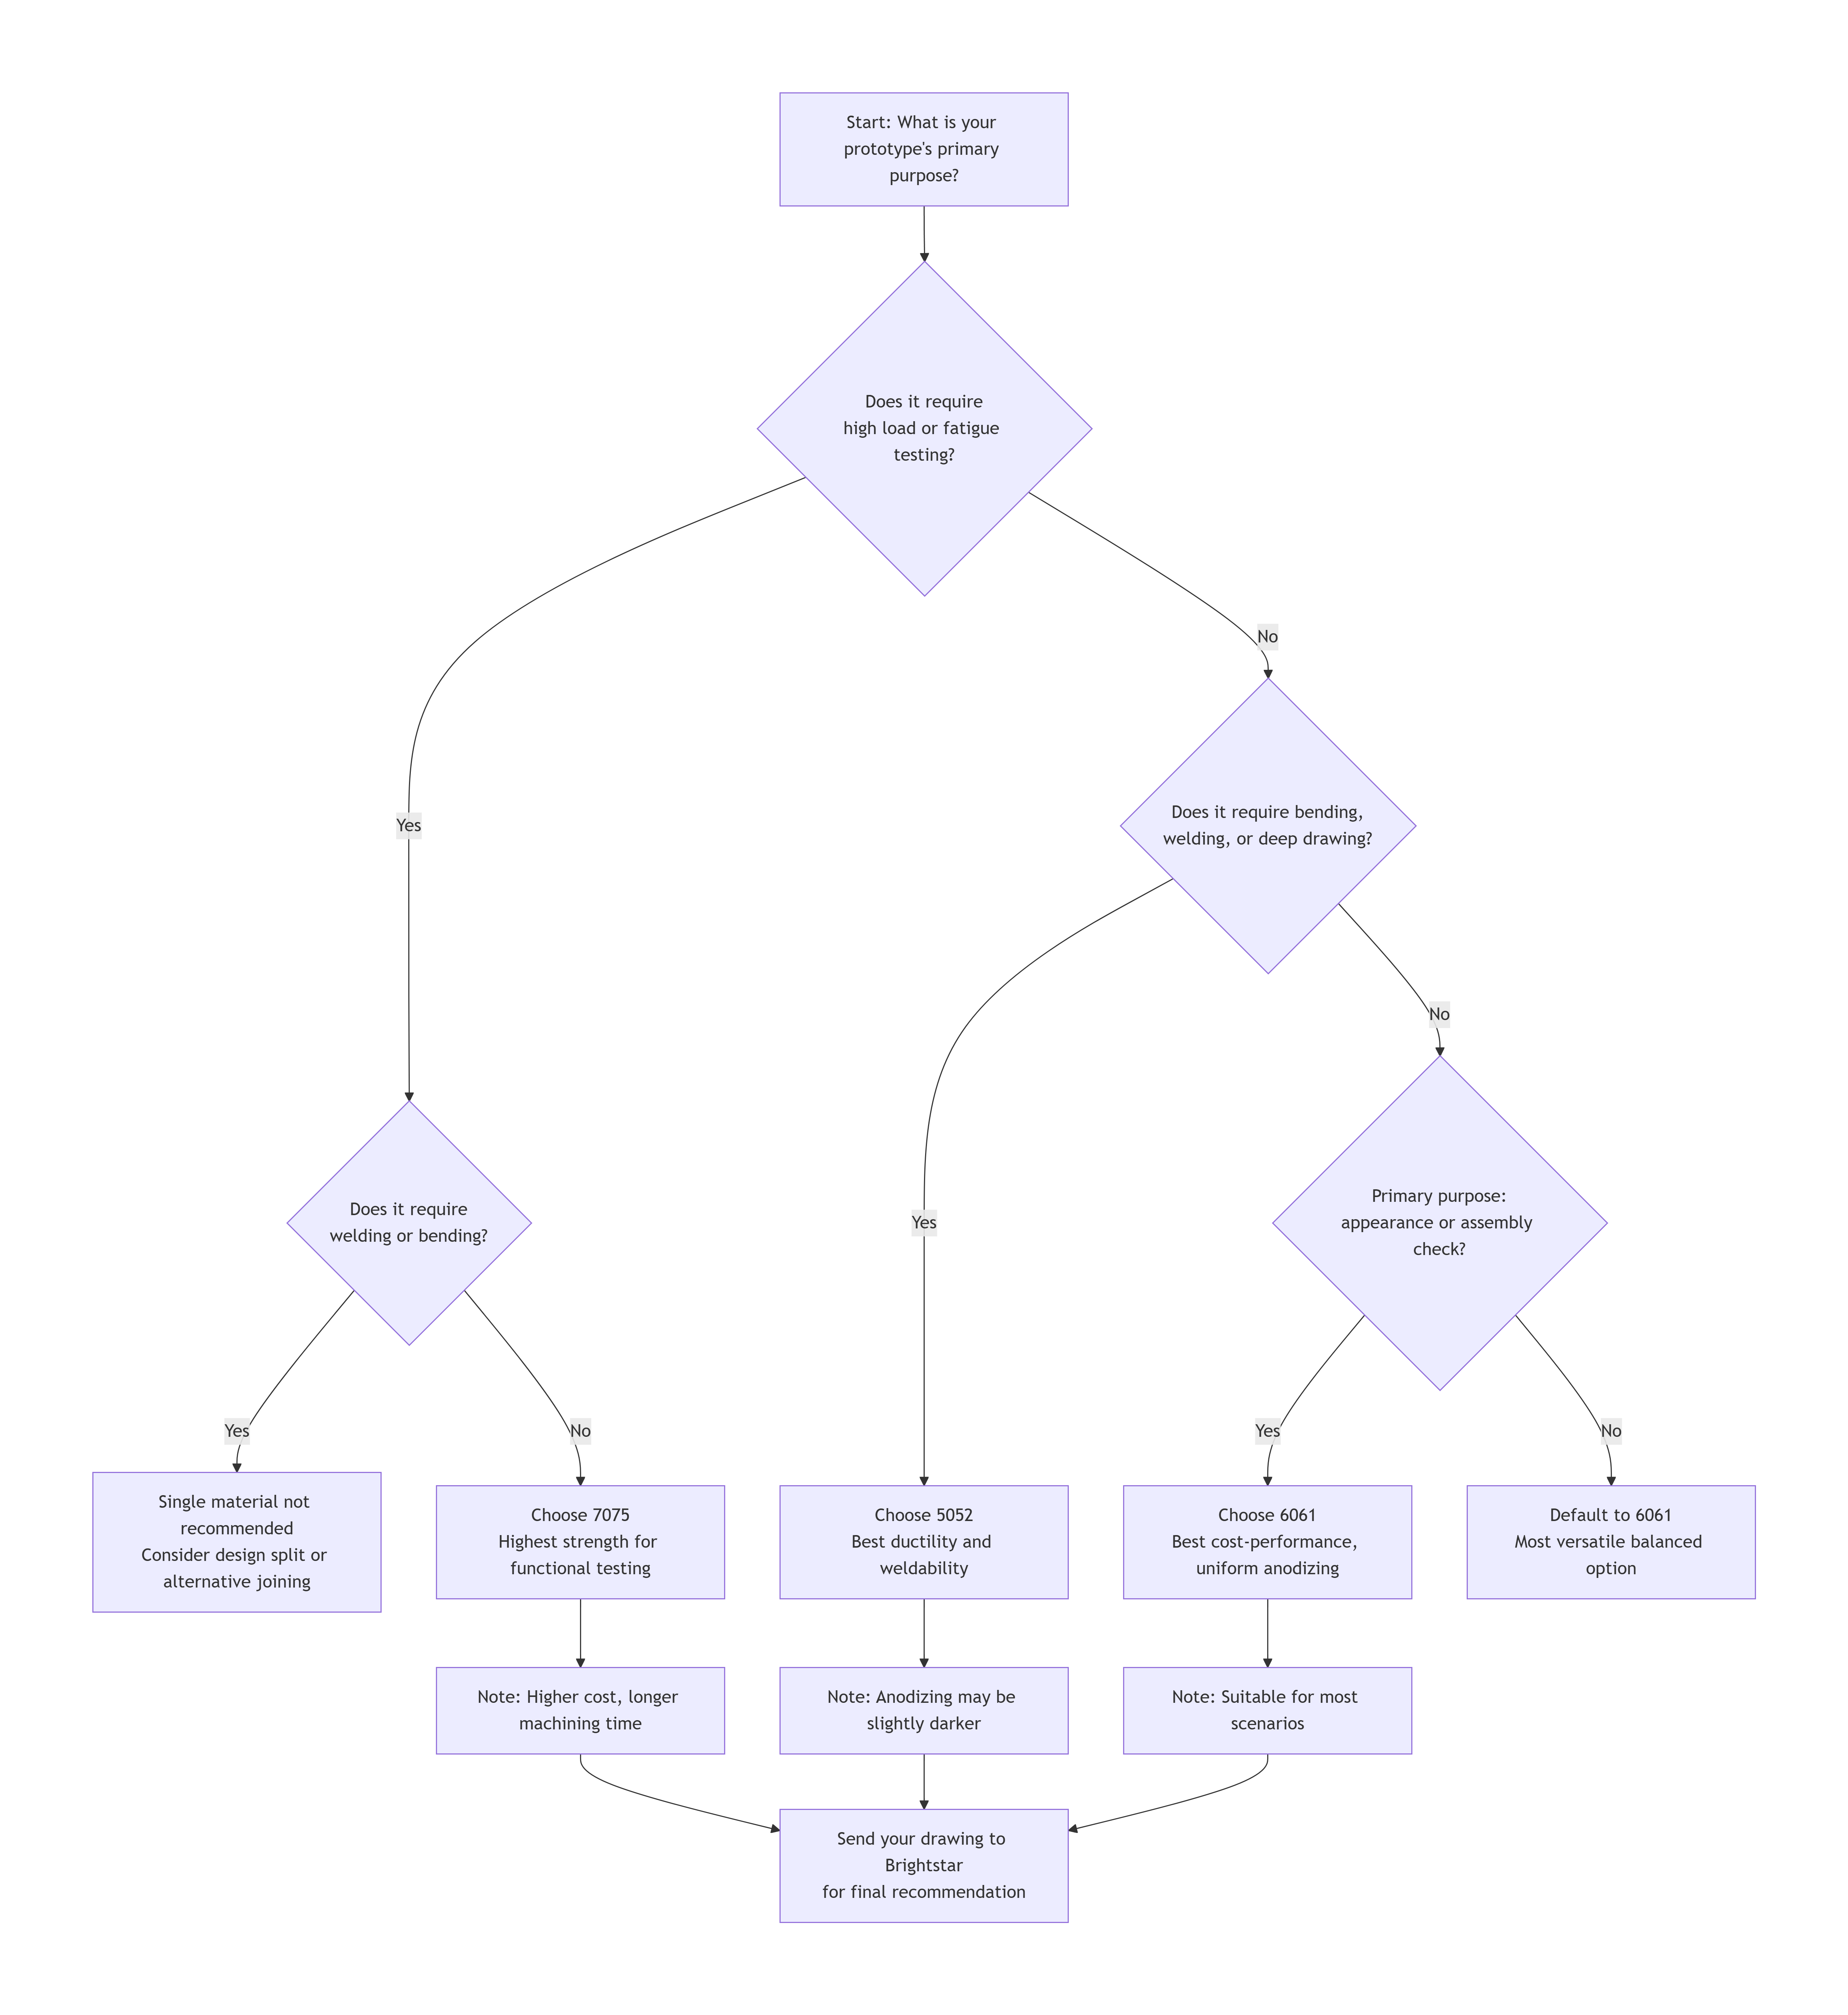
Nutzungstipp: Dieses Flussdiagramm funktioniert für ~80 % der gängigen Prototypszenarien. Für besondere Anforderungen (z. B. extrem hohe Wärmeleitfähigkeit, elektrische Leitfähigkeit oder Korrosionsbeständigkeit) wenden Sie sich direkt an Brightstar-Ingenieure.
7. FAQ: 3 häufigste Ingenieurfragen
Q1: Wie viel teurer ist 7075 im Vergleich zu 6061?
A: Die Materialkosten für 7075 sind etwa 30–50 % höher als für 6061. Da 7075 jedoch etwa 20 % langsamer arbeitet und mehr Werkzeuge verbraucht, liegt der Preis für das fertige Teil typischerweise um 40–70 % höher als bei einem äquivalenten 6061-Bauteil.
Für kleine Prototypenmengen (z. B. ≤10 Stück) beträgt der absolute Dollarunterschied üblicherweise –. Wenn deine Prüfung auf hohe Festigkeit basiert, ist das eine lohnende Investition. Nur für die Verifikation der Montage solltest du bei 6061 bleiben.
Q2: Kann ich zuerst einen 6061-Prototyp bauen und später auf 7075 für die Produktion umsteigen?
A: Ja, aber mit einem wichtigen Vorbehalt.
Für Montageverifikation, Maßprüfungen und Erscheinungsbild – absolut in Ordnung. 6061 und 7075 haben sehr ähnliche Bearbeitungsgenauigkeit und Maßstabilität.
Für mechanische Leistungstests (Festigkeit, Ermüdung, Aufprall) ist Nr. 6061 deutlich schwächer als 7075, und die Testergebnisse werden nicht übertragen.
Brightstar-Empfehlung: Erstellen Sie zwei Prototypensätze – eines in 6061 für schnelle Montageiteration und eines in 7075 für die endgültige Leistungsvalidierung. Das balanciert Geschwindigkeit und Genauigkeit.
Q3: Kann 5052 hochpräzise CNC-Bearbeitung erreichen? Welche Toleranzen sind möglich?
A: Ja. Obwohl der 5052 weicher als der 6061 ist, kann er dennoch eine gute Präzision erreichen.
Bei Brightstar:
Norm Toleranz: ±0,05 mm – zuverlässig erreichbar
Präzisionstoleranz: ±0,02 mm – erfordert spezielle Werkzeuge, scharfe Werkzeuge, ausreichende Kühlung und Spankontrolle
Grenztoleranz: ±0,01 mm – möglich, erfordert jedoch eine erhöhte Inspektionshäufigkeit; nicht empfohlen für dünnwandige oder große
Bauteile Anmerkung: 5052 hat eine höhere Tendenz, an Schneidwerkzeugen zu haften als 6061. Für tiefe Löcher oder Blindbohrungen werden Hochdruckkühlmittel und Chipbruchzyklen empfohlen.
8. Aufruf zum Handeln: Erhalten Sie Ihre Kostenlos Materialempfehlung & Zitat
Materialauswahl ist nur der erste Schritt. Was dein Prototypenprojekt erfolgreich macht, ist: das richtige Material + der solide Prozess + zuverlässige Lieferung.
Das Brightstar Prototype CNC-Team bietet an:
✅ Kostenlos Materialberatung – Senden Sie Ihre 3D-Datei (STEP/IGS) und wir analysieren Ihre Bauteilmerkmale und Ihren Anwendungsfall und empfehlen innerhalb von 4 Stunden
✅ die am besten geeignete Aluminiumlegierung Kostenlos DFM-Bericht – Identifizieren Sie Designmerkmale, die Kosten oder Lieferzeiten beeinflussen können, mit Optimierungsvorschlägen
✅. Transparentes Angebot – Keine versteckten Gebühren – eine klare Aufschlüsselung von Material-, Bearbeitungs-, Finish- und Inspektionskosten.
Zwei Möglichkeiten, uns zu erreichen:
📧 E-Mail: ann@brightstarrapid.com (Antwort innerhalb von 24 Stunden)
Klicken Sie auf das untenstehende Bild, um Ihre CAD-Dateien zur Analyse hochzuladen.
Jetzt handeln: Senden Sie Ihre Projektanforderungen (Zeichnungen + Menge + Zielvorlaufzeit) mit dem Betreff "Aluminum Selection Inquiry – from blog" an die obige E-Mail. Wir werden Ihre Anfrage priorisieren.
Unser Engagement: Ihre Zeichnungen werden nur für Zitate und Bewertung verwendet. Wir unterzeichnen eine Geheimhaltungsvereinbarung (NDA) und teilen oder missbrauchen Ihre Daten niemals.
" Die in diesem Artikel enthaltenen Informationen dienen nur allgemein und stellen keine professionelle technische Beratung dar. Die in diesem Artikel vorgestellten Eigenschaften von Aluminiumlegierungen, Bearbeitungsparameter und Materialempfehlungen basieren auf Allgemeinwissen und der internen Erfahrung von Brightstar und dienen ausschließlich als Referenzzwecke. Die tatsächlichen Ergebnisse können je nach spezifischer Ausrüstung, Verfahren, Materialchargen und Bauteildesign variieren. Für sicherheitskritische Anwendungen werden unabhängige Tests und Validierung dringend empfohlen. Brightstar übernimmt keine Haftung für Ereignisse oder Ergebnisse, die sich aus der Abhängigkeit von den hier bereitgestellten Informationen ergeben.
Mit fortschrittlicher CNC-Bearbeitungstechnik und einem erfahrenen Prozessingenieurteam bietet Brightstar unseren Kunden professionelle CNC-Bearbeitungsdienste und schnelle Prototypenlösungen an. Wir sind hervorragend darin, komplexe Entwürfe effizient in hochpräzise Bauteile zu übersetzen, und haben durch Konsistenz und Zuverlässigkeit in Serienproduktionen das Vertrauen der Kunden gewonnen."