
Oberflächenbehandlung in der CNC-Bearbeitung: Anodisierung von Aluminium

Warum Oberflächenfinish den Erfolg eines Teils bestimmt
In der Präzisions-CNC-Bearbeitung endet der Weg vom Rohaluminium-Billet zum fertigen Bauteil selten im Bearbeitungszentrum. Obwohl enge Toleranzen und komplexe Geometrien unerlässlich sind, bestimmt die nach der Bearbeitung angewandte Oberflächenbehandlung oft, ob ein Teil im Endauftrag wie vorgesehen funktioniert – oder vorzeitig versagt.
Das Anodieren von Aluminium gilt als eines der wichtigsten Oberflächenveredelungsverfahren in der modernen Fertigung. Von Luftfahrthalterungen bis hin zu Unterhaltungselektronikgehäusen sind eloxierte Aluminiumkomponenten überall. Doch viele Ingenieure, Beschaffungsspezialisten und Produktdesigner verfügen nicht über ein umfassendes Verständnis dafür, wie dieser elektrochemische Prozess funktioniert, welche Variablen die Ergebnisse beeinflussen und wie man ihn korrekt spezifiziert.
Bei Brightstar Prototype CNC Co., Ltd haben wir Jahr damit verbracht, die Integration von CNC-Bearbeitung mit hochwertigen Eloxizierungsdiensten zu perfektionieren. Dieser Leitfaden stützt sich auf Industriestandards, praxisnahe Fallstudien und technisches Fachwissen, um ein vollständiges Bild der Aluminium-Anodisierung zu bieten – von Grundprinzipien bis hin zu fortgeschrittenen Designaspekten.
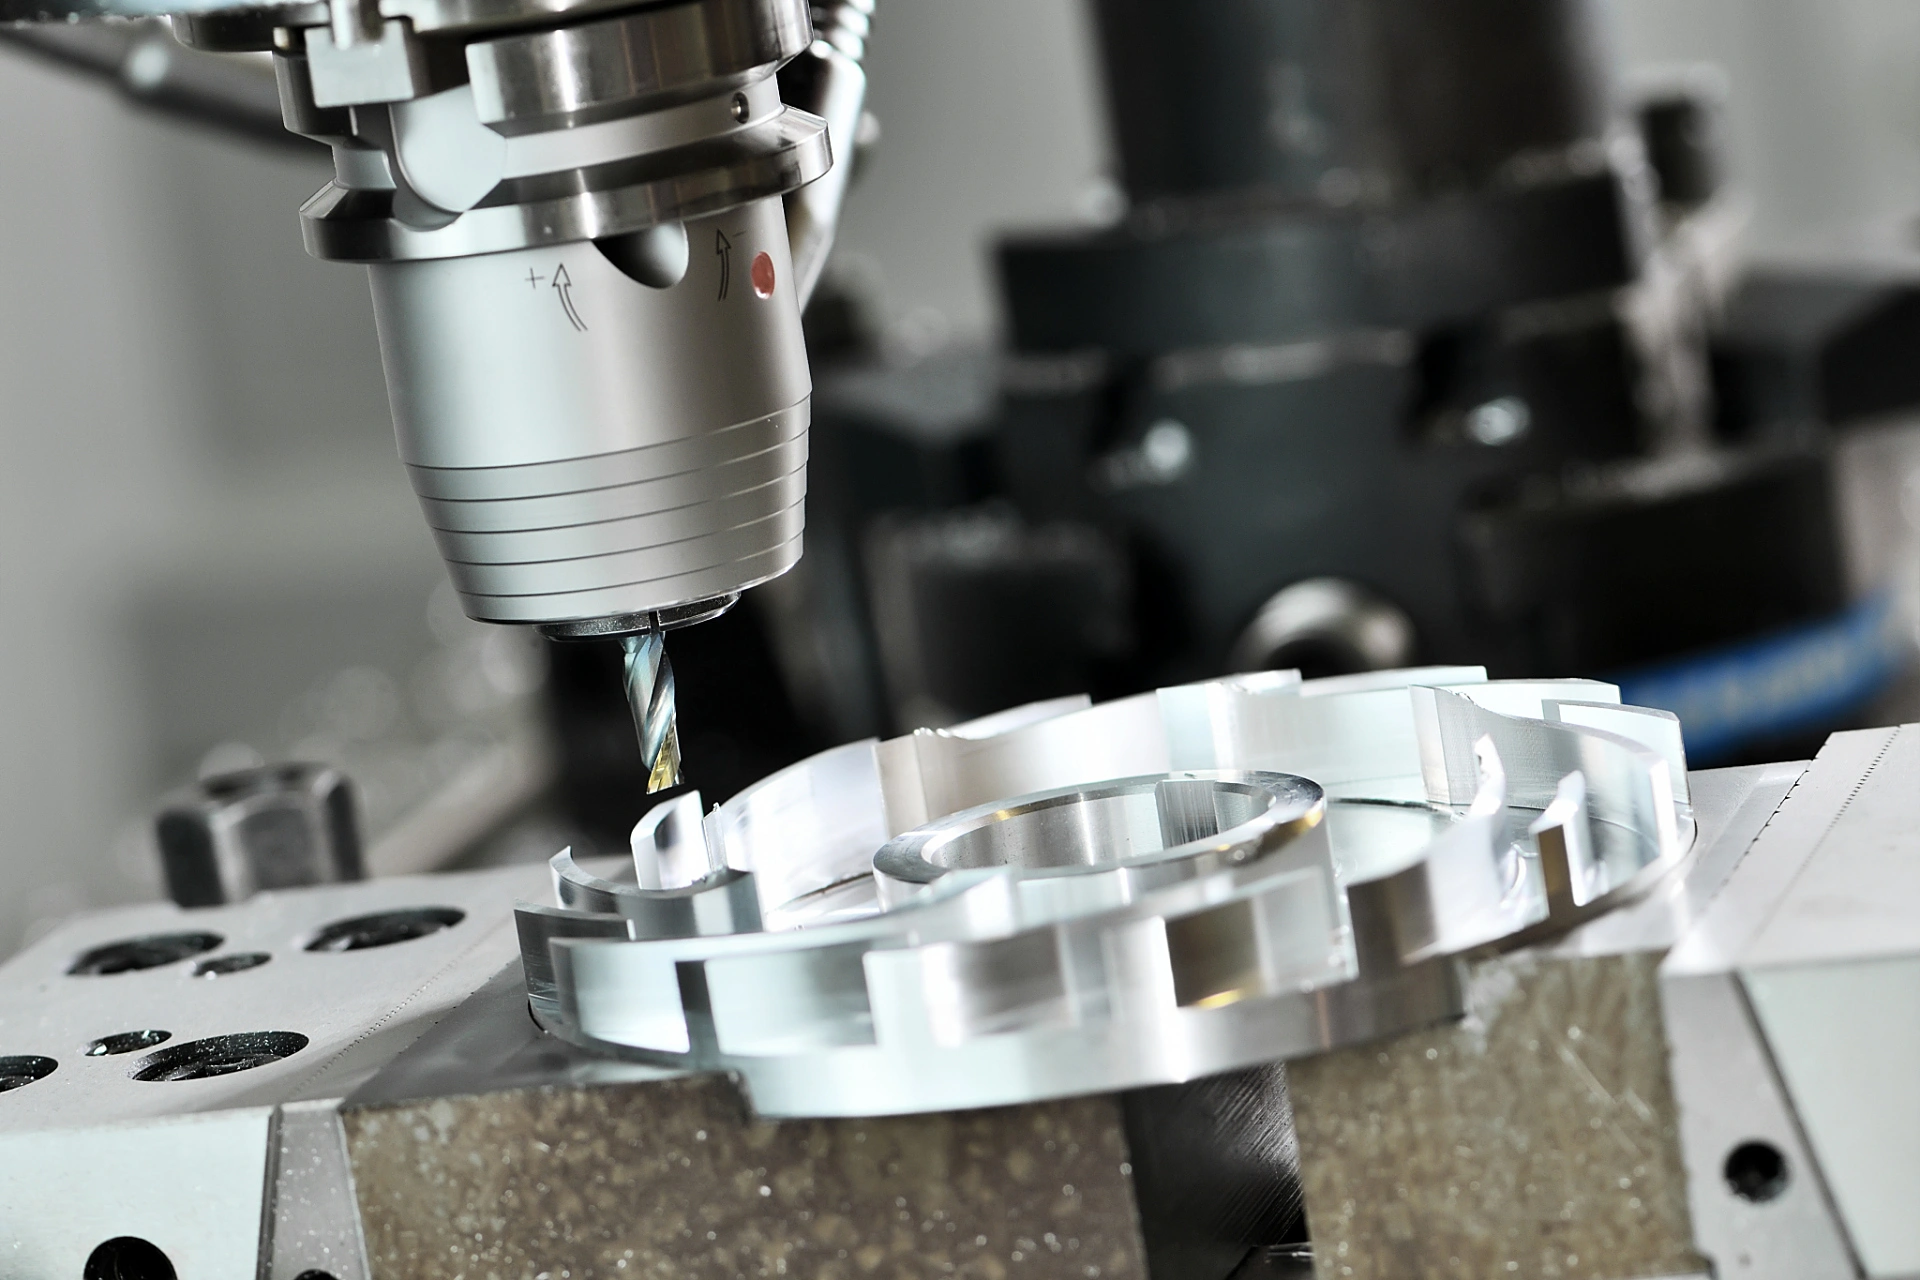
Was ist Anodisationsaluminium?
Anodisierung ist ein elektrochemischer Passivierungsprozess, bei dem die Außenseite von Aluminium in eine haltbare, korrosionsbeständige Aluminiumoxidschicht umgewandelt wird. Im Gegensatz zur Farbe oder Pulverbeschichtung – die auf dem Substrat liegen – wird eine eloxierte Beschichtung ein integraler Bestandteil des Metalls selbst.
Der Begriff "anodisierend" leitet sich von der Rolle des Bauteils im elektrischen Stromkreis ab: Das Aluminiumbauteil dient als Anode (positive Elektrode) in einer elektrolytischen Zelle. Wenn ein Gleichstrom angelegt wird, werden Sauerstoffionen an die Aluminiumoberfläche gezogen und reagieren und bilden eine kontrollierte Oxidschicht.
Schlüsselmerkmale von anodisiertem Aluminium
Dimensionsänderung: Die Oxidschicht wächst sowohl nach außen als auch nach innen von der ursprünglichen Oberfläche. Ungefähr 50 % der Beschichtungsdicke dringt in das Substrat ein, während sich 50 % auf der Oberfläche ablagern. Das bedeutet, dass eine 20-Mikron-Beschichtung die Gesamtabmessung des Bauteils um etwa 10 Mikrometer pro Oberfläche erhöht.
Härte: Anodisierte Oberflächen können eine Härte bis zu Rockwell 70C (ca. 500-700 HV) erreichen.
Porosität: Die anodische Schicht enthält mikroskopisch kleine Poren, die Farbstoffe oder Versiegelungen aufnehmen können.
Transparenz: Unfarbige anodische Beschichtungen sind transparent und zeigen das natürliche metallische Aussehen des Aluminiums.
Warum anodizieren? Wichtige Vorteile für CNC-gefräste Teile
Anodisierung bietet Vorteile, die andere Oberflächenveredelungsmethoden nicht erreichen können. Hier ist, warum es branchenübergreifend festgelegt ist:
1. Hervorragende Korrosionsbeständigkeit
Die beim Anodisieren entstehende Aluminiumoxidschicht ist chemisch stabil und schützt das darunterliegende Metall vor Oxidation, Salzspritzern und rauen Umgebungen. Dies macht eloxierte Bauteile ideal für Marine-, Automobil- und Außenanwendungen.
2. Erhöhte Oberflächenhärte und Verschleißfestigkeit
Anodiertes Aluminium ist deutlich härter als unbehandeltes Aluminium und bietet eine ausgezeichnete Abrieb- und Kratzfestigkeit. Diese Eigenschaft ist besonders wertvoll für Bauteile, die Reibung ausgesetzt sind oder häufiges Handling ausgesetzt sind.
3. Farbe Stabilität und ästhetische Vielseitigkeit
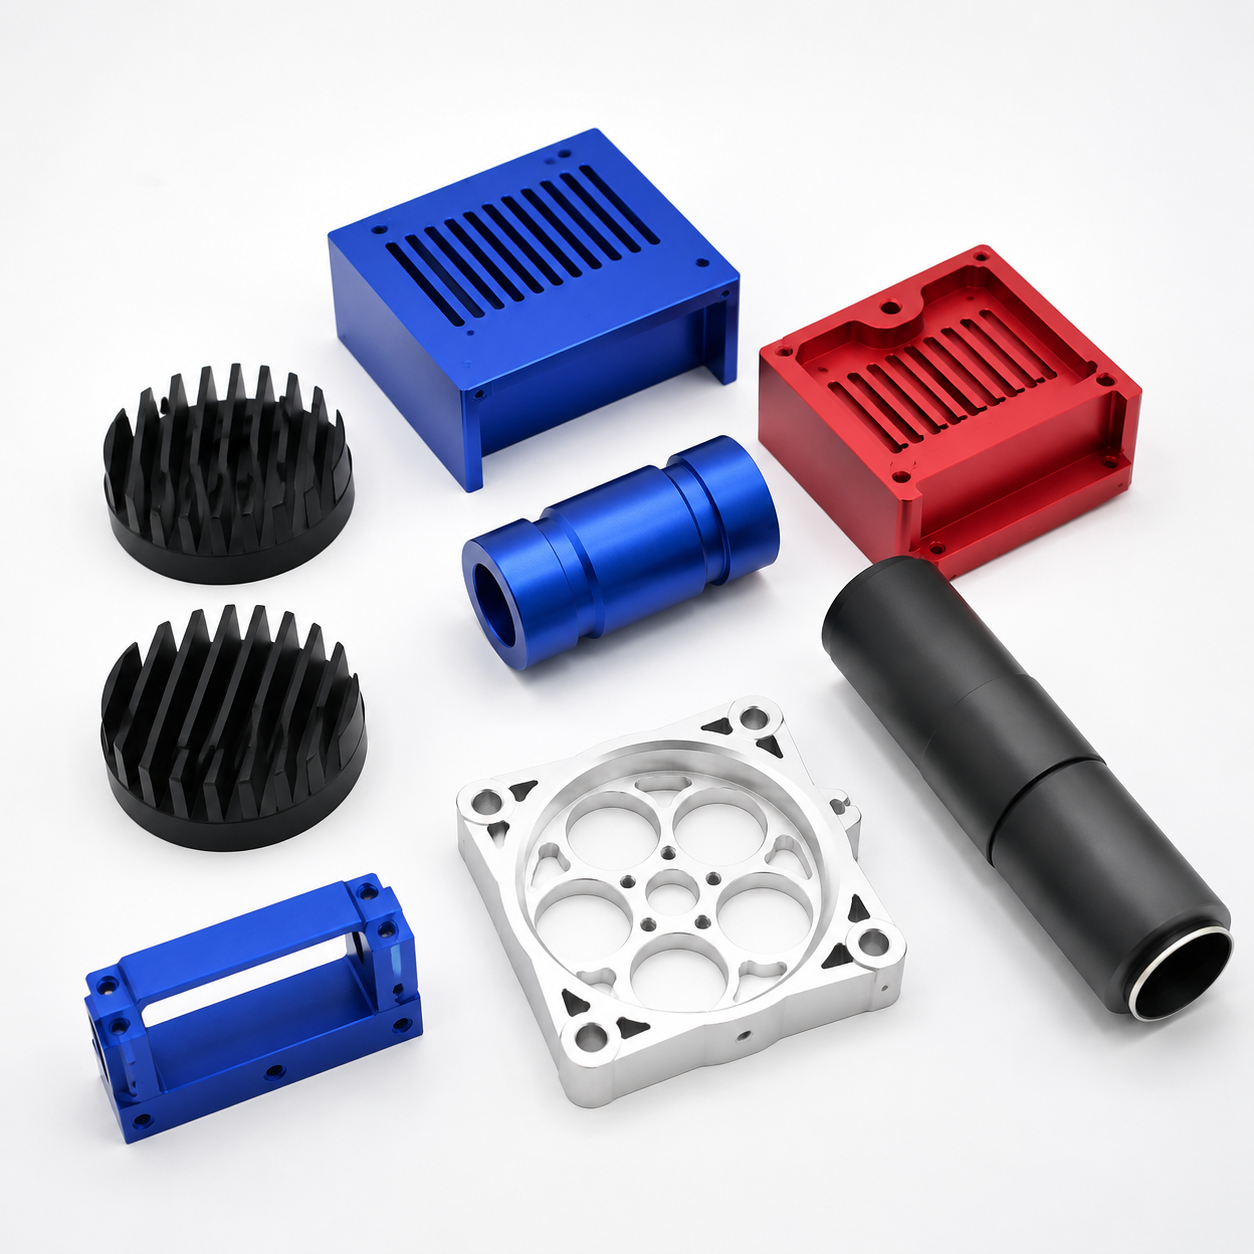
Anodisierung ermöglicht langlebige Farben, die nicht abblättern oder abblättern, weil der Farbstoff in die poröse Oxidschicht eindringt und in der Beschichtung versiegelt wird. Verfügbare Farben sind klar, schwarz, rot, gold, blau und benutzerdefinierte Farbtöne.
4. Ausgezeichnete Haftung für sekundäre Prozesse
Die poröse Natur einer anodischen Beschichtung bietet eine ideale Oberfläche für Klebstoffe, Schmierstoffe und Grundierungen.
5. Umweltfreundlich
Anodisierung erzeugt weniger schädliche Nebenprodukte als Galvanisieren oder Malen. Der Prozess vermeidet flüchtige organische Verbindungen (VOCs) und verwendet recycelbare Elektrolyte.
6. Elektrische Isolierung
Hartanodisiertes Aluminium wirkt als dielektrischer Isolator und bietet bei Bedarf elektrische Isolierung.
Arten der Anodisierung
Anodisierungsprozesse werden nach der US-Militärspezifikation MIL-A-8625 klassifiziert, die drei Haupttypen definiert:
Typ I — Chromsäure-Anodisierung
Ursprünglich als Bengough-Stuart-Verfahren entwickelt, erzeugt Typ I dünnere, weichere und duktilere Beschichtungen. Obwohl es selbstheilende Eigenschaften bietet und als Vorbehandlung für das Malen verwendet wird, ist seine Verwendung aufgrund von Umweltvorschriften rund um Chromsäure zurückgegangen.
Typ II — Schwefelsäureanodisierung
Die gebräuchlichste und kostengünstigste Anodisiermethode. Typ II bietet eine ausgezeichnete Korrosionsbeständigkeit, nimmt Farbstoffe gut auf und erzeugt klare, transparente Beschichtungen. Es wird häufig in Konsumgütern, Automobilausstattungen und allgemeinen industriellen Anwendungen eingesetzt.
Type III — Hartcoat-Anodisierung
Auch bekannt als "harte Anodisierung", erzeugt Typ III die dicksten, dichtesten und härtesten Beschichtungen. Es ist für Komponenten vorgesehen, die außergewöhnliche Verschleißfestigkeit erfordern – wie Zahnräder, Kolben, Ventile und Industriemaschinen.
Referenz: ASTM B580 und ISO 10074 bieten zusätzliche Spezifikationen für die Hartlack-Anodisierung. MIL-A-8625 bleibt der am häufigsten zitierte Standard.
Der Anodisierungsprozess Schritt für Schritt
Eine konsistente, hochwertige anodische Beschichtung hängt von sorgfältiger Ausführung jeder Prozessstufe ab.
Schritt 1: Oberflächenvorbereitung (Vorbehandlung)
Anodisierung verbirgt keine Oberflächenunvollkommenheiten – sie offenbart sie. Eine richtige Vorbehandlung ist unerlässlich.
Reinigung: Die Teile werden in alkalische oder saure Reinigungsmittel eingetaucht, um Maschinenöle, Fette und Schadstoffe zu entfernen.
Ätzen oder Aufhellen: Gravieren (Alkali-Ätzen) erzeugt eine matte, satinierte Oberfläche, indem eine dünne Aluminiumschicht entfernt wird. Helles Eintauchen (Säureaufhellung) erzeugt eine stark reflektierende, glänzende Oberfläche.
Desmutieren: Ein Salpetersäurebad entfernt nach dem Ätzen alle restlichen Legierungselemente oder Oxidrückstände.
Mechanische Vorbehandlung (optional): Techniken wie Glasperlenstrahlen oder Sandstrahlen erzeugen eine einheitliche Oberflächenstruktur und überdecken kleinere Bearbeitungsspuren.
Schritt 2: Anodisierung (Elektrolyse)
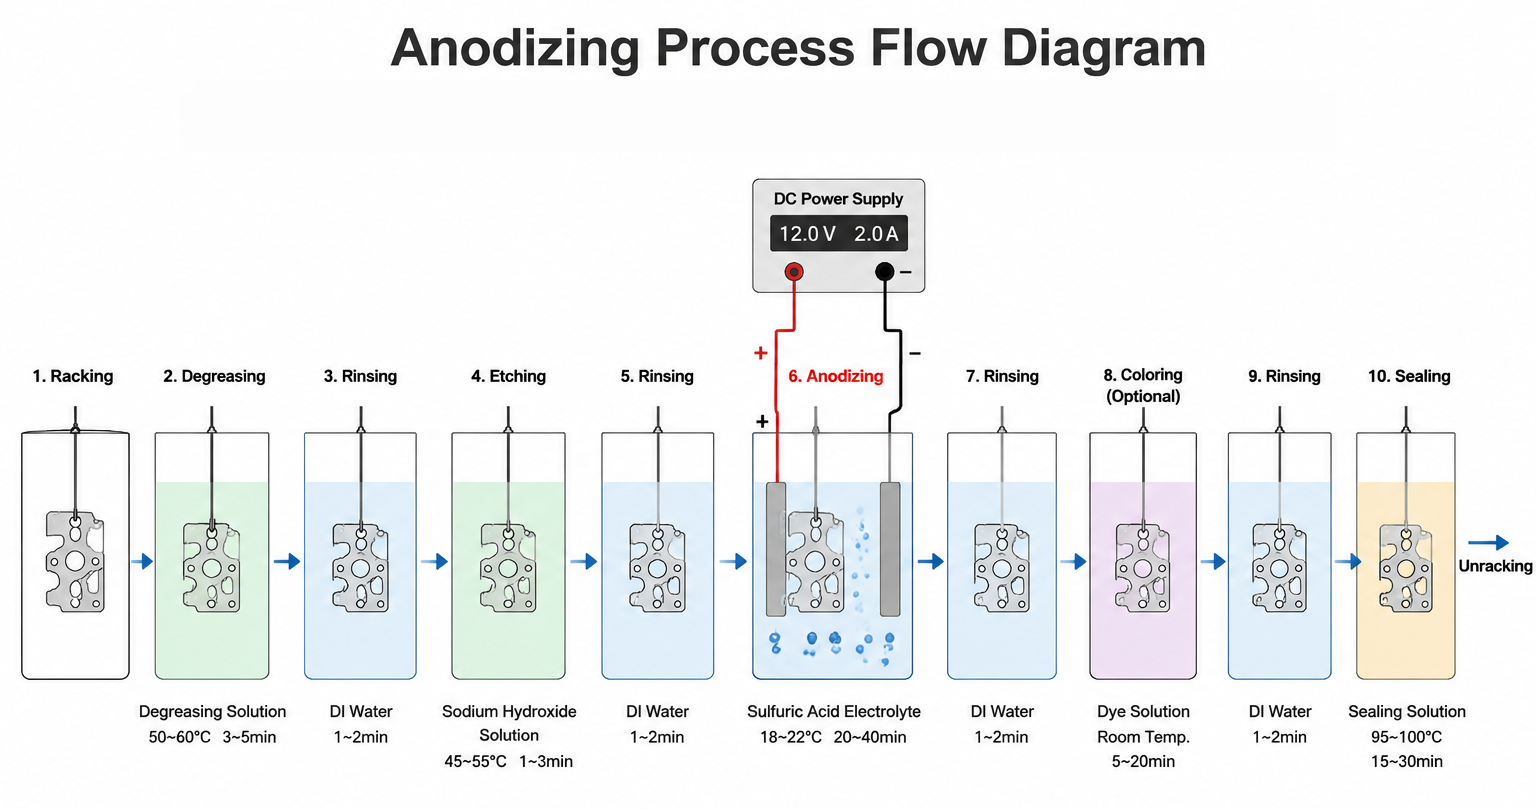
Das Teil ist in einem sauren Elektrolytbad – typischerweise 10–20 % Schwefelsäure – aufgehängt und mit dem positiven Anschluss einer Gleichstromquelle verbunden. Wichtige Prozessparameter werden kontrolliert:
Referenz: Eine Studie zur Anodisierung der 6063-Aluminiumlegierung ergab, dass Anodisierzeit und Stromdichte die größte positive Wirkung auf die Filmdicke hatten, während die Elektrolytkonzentration und -temperatur geringere Effekte hatten. Die Studie ermittelte optimale Bedingungen für maximale Filmdicke: 4 A/dm² Stromdichte, 6 vol.% Säurekonzentration, 19,5°C Temperatur und 60 Minuten Elodisierungszeit.
Schritt 3: Farbe ing (optional)
Für farbige Oberflächen wird die poröse anodische Beschichtung in eine Farblösung eingetaucht. Organische Farbstoffe bieten eine breite Farbpalette, während elektrolytische Färbung (zweistufig) bronzene, schwarze und UV-beständigere Töne erzeugt.
Schritt 4: Versiegeln
Das Versiegeln schließt die Poren in der anodischen Beschichtung, blockiert den Farbstoff und verhindert Verunreinigungen.
Hot DI Water Sealling: Das Eintauchen in fast kochendes, deionisiertes Wasser wandelt das Oxid in hydratisiertes Boehmit um, das sich ausdehnt, um Poren zu füllen.
Mitteltemperatur-Versiegelung: Verwendet Nickelacetat oder andere Metallsalze bei 60-70°C, besonders geeignet für gefärbte Teile.
Cold Sealling: Nickel-Fluorid-Formulierungen bei Raumtemperatur; oft gefolgt von einer heißen Wasserspülung, um die Aushärtung zu beschleunigen.
Aluminium Alle oy Kompatibilität
Nicht alle Aluminiumlegierungen werden gleich anodisiert. Die Zusammensetzung der Legierung beeinflusst sowohl das Aussehen als auch die Beschichtungsqualität.
Best Practice: Für konsistente, hochwertige eloxierte Oberflächen gehören 6061-T6 und 5052-H32 zu den zuverlässigsten Legierungen. Gusslegierungen mit hohem Silizium- oder hohem Magnesiumgehalt können ungleichmäßige Oberflächen erzeugen und sollten, wenn möglich, vermieden werden.
Referenz: BS 1615 gibt Hinweise zur Legierungsauswahl für die Anodisierung. Das "Designation System for Aluminum Finishes" der Aluminum Association (Publikation #45) ist eine weitere wertvolle Ressource.
Designüberlegungen für anodisierte CNC-Bauteile
1. Dimensionstoleranzen
Die anodische Schicht vergrößert die Bauteilmaße um etwa 50 % der Beschichtungsdicke pro Oberfläche. Für eine 20-Mikron-Typ-II-Beschichtung ist mit ~10 Mikrometern Wachstum pro Oberfläche zu rechnen. Kritische Passungen – Gewinde, Lagerflächen, Press-Fit-Löcher – müssen dies berücksichtigen.
2. Oberflächenfinish
Anodisierung folgt der Substratoberfläche. Bearbeitungsspuren, Kratzer und Werkzeugspuren bleiben nach der Behandlung sichtbar. Um ein einheitliches Erscheinungsbild zu erreichen:
Geben Sie Glasperlenstrahlen oder Sandstrahlen für eine matte Oberfläche an.
Geben Sie helles Eintauchen für ein hochglänzendes Finish an.
3. Rack-Markierungen
Teile müssen während der Anodisierung an Racks aufgehängt werden. Kontakte (Rackspuren) werden nicht eloxiert und bleiben sichtbar. Gestalten Sie Racking-Funktionen oder berücksichtigen Sie dies in ästhetischen Bereichen.
4. Masking
Gewinde, Abdichtungsflächen und kritische Bohrungen können vor der Anodisierung maskiert werden, um die dimensionale Integrität und elektrische Leitfähigkeit zu erhalten.
5. Kantengeometrie
Scharfe Ecken und Kanten neigen dazu, eine höhere Stromdichte zu erhalten, was zu ungleichmäßiger Beschichtungsdicke oder "Verbrennen" führt. Das Hinzufügen von Radien oder Abschrägungen verbessert die Gleichmäßigkeit der Beschichtung.
6. Die 50/50-Regel
Die anodische Schicht wächst sowohl in das Substrat hinein als auch aus dem Substrat heraus. Bei einer 0,001"-Beschichtung dringt etwa 0,0005" nach innen und 0,0005" nach außen auf.
Branchenanwendungen
Anodierte Aluminiumkomponenten erfüllen sektorübergreifend entscheidende Rollen:
Fallstudie: Lösung von Problemen mit harter Anodisierung Farbe Konsistenz
.png?imageMogr2/format/webp)
Letzten Monat hat uns ein Elektronikhersteller mit einer dringenden Forderung angesprochen: 50 Teile Aluminium-6061-T5-Kühlkörper, die eine natürliche Farb-Harteloxizierung benötigen. Der Kunde benötigte ein einheitliches Erscheinungsbild und eine einheitliche Lieferung innerhalb von zwei Wochen.
Das Problem
Erste Stichprobenteile zeigten eine inkonsistente Farbe—einige Bereiche wirkten hellgrau, andere dunkelgrau. Die Analyse identifizierte drei Ursachen:
Aktuelle Verteilungsprobleme: Teile an den Leuchtenrändern erhielten über 25 % höhere Stromdichte als mittig positionierte Teile.
Temperaturschwankungen: Stagnierende Zonen im Bad verursachten ±4°C-Schwankungen.
Inkonsistenzen in der Oberflächenvorbereitung: CNC-Bearbeitung hinterließ Restspannungen und Oberflächenrauheitsschwankungen (Ra 0,8–1,2 μm), die die Oxidbildung beeinflussten.
Die Lösung
Schritt 1 — Neugestaltung der Vorrichtung: Es wurden maßgeschneiderte Titan-Leuchten mit rotierenden Klammern entwickelt, um einen gleichmäßigen Abstand von 8 mm zwischen allen Teilen zu gewährleisten, um die Stromverteilung zu normalisieren.
Schritt 2 — Prozessoptimierung:
Schritt 3 — Vorbehandlung: Nach der CNC-Bearbeitung wurde Spannungsentlastungsannealing hinzugefügt, gefolgt von Glaswartsstrahlen zur Standardisierung der Oberflächenoberfläche.
Das Ergebnis
Die endgültigen Teile erreichten eine gleichbleibende Farbe mit einer Gleichmäßigkeit der Anodisierung der Schicht, die auf ±1,5 μm verbessert wurde. Der Kunde genehmigte die Proben und genehmigte die vollständige Produktion von 1.000 Stücken.
Wichtige Erkenntnis: Farbe Konsistenz beim Eloxieren hängt stark von der Prozesssteuerung ab – Temperaturstabilität, Stromdichtegleichmäßigkeit und richtige Oberflächenvorbereitung sind für hochwertige Ergebnisse nicht verhandelbar.
Anodisierung vs. Alternativen: Wie es im Vergleich ist
Wesentlicher Unterschied: Anodisierung ist eine integrale Beschichtung – sie wird Teil des Metalls –, während Alternativen aufgetragene Beschichtungen sind, die auf der Oberfläche liegen und anfällig für Absplitterung, Abblättern und Abblättern sind.
Häufig gestellte Fragen (FAQ)
F1: Wie funktioniert das Eloxieren von Aluminium?
Anodisierung ist ein elektrochemischer Prozess, bei dem das Aluminiumteil mit dem positiven Pol einer Gleichstromschaltung (Anode) verbunden und in einen sauren Elektrolyten eingetaucht wird. Das Anwenden von Spannung bewirkt, dass Sauerstoffionen mit der Aluminiumoberfläche reagieren und eine kontrollierte Aluminiumoxidschicht bilden.
F2: Was ist der Zweck der Anodisierung von Aluminium?
Anodisierung verbessert die Korrosionsbeständigkeit, erhöht die Oberflächenhärte, ermöglicht eine haltbare Färbung, bietet elektrische Isolierung und verbessert die Haftung für Schmierstoffe oder Klebstoffe – und das alles umweltsicherer als viele andere Alternativen.
F3: Erhöht das Anodisieren von Aluminium die Dicke?
Ja. Die Oxidschicht wächst sowohl nach innen als auch nach außen von der ursprünglichen Oberfläche. Ungefähr 50 % der Beschichtungsdicke dringt in das Substrat ein, während sich 50 % auf der Oberfläche ablagern.
F4: Macht das Anodisieren von Aluminium es stärker?
Anodisierung härtet die Oberfläche deutlich ab (bis Rockwell 70C). Obwohl es die Festigkeit des Gesamtmaterials nicht erhöht, verbessert es die Verschleißfestigkeit und Haltbarkeit erheblich.
F5: Ist das Eloxieren von Aluminium teuer?
Anodisierung ist im Allgemeinen kosteneffizient im Vergleich zu Alternativen und bietet langfristigen Wert durch reduzierte Wartung und verlängerte Teillebensdauer. Die Kosten hängen von Bauteilgröße, Menge, Komplexität und dem erforderlichen Beschichtungstyp ab.
F6: Was ist der Unterschied zwischen Typ-II- und Typ-III-Anodisierung?
Typ II (Schwefelsäure) erzeugt eine standardmäßige dekorative und schützende Beschichtung (5–25 μm). Typ III (Hartbeschichtung) erzeugt eine dickere, dichtere und härtere Beschichtung (25–75+ μm) für verschleißintensive Anwendungen.
F7: Wie läuft das Verfahren zur Anodisierung von Aluminium ab?
Der Prozess umfasst: 1) Oberflächenvorbereitung (Reinigung, Ätzen, Entmutieren), 2) das Anodisieren eines Säureelektrolyten mit Gleichstrom, 3) optionales Färben und 4) das Abdichten der Poren.
F8: Verhindert Eloxizieren galvanische Korrosion?
Ja. Die Anodisierung erzeugt eine isolierende Oxidschicht, die die galvanische Kopplung zwischen unterschiedlichen Metallen reduziert, sofern die Beschichtung intakt bleibt.
F9: Was sind die gebräuchlich verwendeten Spezifikationen für das Anoxizieren?
MIL-A-8625 (Typen I, II, III), ASTM B580, ISO 7599 (allgemeine Spezifikationen), ISO 10074 (Hartlack) und AMS 2470/2471/2472 werden häufig erwähnt.
F10: Können alle Aluminiumlegierungen eloxiert werden?
Nicht alle anodisieren gleich. 6xxx-Serien (6061, 6063) und 5xxx-Serien (5052) liefern die konsistentesten Ergebnisse. 2xxx- und 7xxx-Serien erfordern sorgfältigere Prozesssteuerung und können Farbvariationen erzeugen.
Fazit
Das Anodisieren von Aluminium bleibt eines der effektivsten und vielseitigsten Oberflächenverarbeitungsverfahren für Hersteller. Für CNC-gefräste Bauteile bietet sie eine einzigartige Kombination aus Haltbarkeit, Korrosionsbeständigkeit, ästhetischer Vielseitigkeit und Umweltverträglichkeit, die nur wenige Alternativen erreichen können.
Bei Brightstar Prototype CNC Co., Ltd bringen wir jahrzehntelange Erfahrung in der Präzisions-CNC-Bearbeitung und integrierten Eloxizierungsdienstleistungen mit. Unsere Ingenieure arbeiten von der Designprüfung bis zur endgültigen Qualitätsprüfung mit Ihnen zusammen, um sicherzustellen, dass Ihre eloxierten Teile genau Ihren Anforderungen entsprechen – egal ob Sie dekorative Typ-II-Oberflächen oder einen robusten Typ-III-Hartanzug benötigen.
Bereit, über dein Projekt zu sprechen? Kontakt noch heute unser Ingenieurteam für eine Designprüfung und ein Angebot. Egal, ob Sie Prototypen, kleine Produktionsserien entwickeln oder komplexe Geometrien benötigen – wir liefern eine Qualität, der Sie vertrauen können.
📧 E-Mail: ann@brightrapid.com
🌐 Website: www.brightrapid.com
Haftungsausschluss
Die in diesem Artikel bereitgestellten Informationen dienen ausschließlich allgemeinen Ingenieur- und Fertigungsreferenzzwecken. Die tatsächlich erreichbaren Toleranzen können je nach Bauteilgeometrie, Materialeigenschaften, Maschinenzustand, Prüfanforderungen und Produktionsumgebung variieren. Projektspezifische Empfehlungen sollten stets mit qualifizierten Fertigungsingenieuren überprüft werden.